


Empresa
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:47
Chenlong Technical Team | Corporate Technical Author, Weifang Chenlong Intelligent Technology Co., Ltd. | Publicado: 5 de novembro de 2026 | Última revisão: 5 de novembro de 2026
Uma máquina perfiladeira transforma uma tira metálica plana em um perfil de seção transversal constante, fazendo-a passar por uma série de rolos emparelhados, cada um dobrando a tira um pouco mais. Em uma linha completa, a tira é primeiro desenrolada, nivelada, alimentada e puncionada; depois é perfilada, cortada no comprimento e empilhada.
A perfilagem é um processo a frio. O metal não é aquecido; ele é dobrado à temperatura ambiente, gradualmente, à medida que passa por uma série de estações de rolos. Cada estação possui um rolo superior e um inferior, cujos contornos correspondem ao formato que a tira deve ter naquele ponto. A primeira estação pode elevar as bordas alguns graus, a segunda mais alguns, e assim por diante, até que a última estação produza o perfil acabado.
Os engenheiros planejam essa sequência como um diagrama em flor (flower pattern): um desenho que sobrepõe a seção transversal da fita em cada estação, abrindo-se como pétalas. Esse padrão define quantas estações o perfil exige e quanto dobramento cada uma realiza. Dobrar demais em uma estação faz a fita esticar, enrugar ou torcer. Distribuir a dobra por mais estações torna a linha mais longa e cara.
Esse equilíbrio explica a maior parte do que se segue: quase toda decisão de projeto em uma linha de perfilagem busca controlar a fita para que cada estação receba o material em um estado previsível.
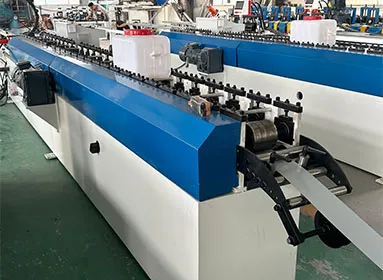
Chenlong descreve suas linhas de produção como integradoras de desenrolamento, nivelamento, alimentação, puncionamento, perfilagem, corte, dobra, soldagem, coleta/empilhamento e embalagem em um único fluxo de trabalho automatizado. A maioria das linhas de perfis utiliza seis dessas etapas como sequência principal, com dobra e soldagem adicionadas para produtos específicos.
| Etapa | O que acontece | Categoria de componentes da Chenlong |
| 1. Desbobinamento | A bobina é mantida e desenrolada em tira | Desbobinadores hidráulicos e mecânicos |
| 2. Nivelamento | A memória de bobina e a ondulação são removidas | Máquinas de Endireitamento & Nivelamento de Alta Precisão |
| 3. Alimentação | A fita é avançada em incrementos exatos | Servoalimentadores de Alta Precisão |
| 4. Puncionamento | São feitos furos, rasgos e entalhes | Máquinas de Perfuração CNC & Hidráulicas |
| 5. Perfilagem por rolos | A tira é dobrada progressivamente até adquirir o perfil desejado | Máquinas de Formação a Frio |
| 6. Corte e empilhamento | O perfil é cortado no comprimento e recolhido | Máquinas de corte hidráulico e CNC; mesa de recebimento e paletizador |
| Opcional | Dobra ou união adicional da peça cortada | Máquinas de Dobragem Personalizadas; Máquinas de Soldagem a Laser CNC |
1. Desbobinamento
O desbobinador sustenta a bobina num mandril expansível e desenrola a tira conforme a necessidade da linha. Os desbobinadores hidráulicos expandem o mandril e movimentam bobinas mais pesadas com menos esforço manual; os mecânicos são mais simples. A função essencial aqui é controlar a tensão: uma tira que avança aos solavancos ou fica frouxa compromete todas as etapas seguintes.
2. Nivelamento
O aço em bobina mantém a memória de ter sido enrolado. Uma niveladora faz a tira passar por rolos alternados que a dobram para frente e para trás até que essa curvatura (memória de bobina) desapareça. Pular esta etapa ou especificá-la de forma insuficiente é uma causa comum de peças arqueadas posteriormente, pois os rolos de conformação herdam qualquer formato com que a tira chega.
3. Alimentação
Em linhas com puncionamento, um servoalimentador avança a fita em passos precisos para que os furos fiquem onde o desenho indica. Nas linhas de armários da Chenlong, bandeja de cabos e linhas de estantes, as opções de alimentadores servo publicadas são Yaskawa, Delta ou uma alternativa personalizada.
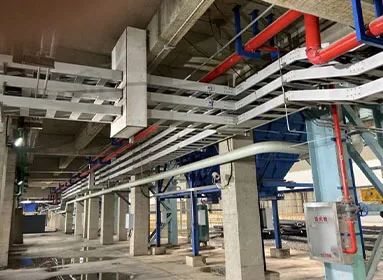
4. Puncionamento
Furos, rasgos e entalhes geralmente são puncionados enquanto a tira ainda está plana. Puncionar após a conformação é mais difícil porque a prensa precisa alcançar um perfil tridimensional. Mais informações sobre essa escolha de posicionamento abaixo.
5. Perfilagem por rolos
Esta é a máquina à qual o nome se refere. A tira entra no primeiro suporte, e os rolos acionados tanto a moldam quanto a puxam para a frente. Os perfis variam de canais simples a seções fechadas ou com múltiplas dobras; as famílias de perfis publicados pela Chenlong incluem terças C/Z, montantes e vigas para estantes, seções de bandejas para cabos, estruturas de armários, perfis leves de aço, caixilhos de portas e janelas e seções de trilhos-guia e suportes de chassi automotivos.
6. Corte e empilhamento
Uma prensa de corte ou serra separa os comprimentos acabados, e uma mesa de recepção ou paletizador os recolhe. Em linhas de alta produção, é no empilhamento que a economia de mão de obra costuma aparecer, pois o manuseio manual de perfis longos é lento e incômodo.
Duas partes da linha podem ficar antes ou depois do laminador de conformação, e essa escolha influencia a velocidade, o custo do ferramental e a qualidade da peça.
| Decisão | Antes da conformação (pré-) | Após a conformação (pós-) |
| Puncionamento | A fita plana é fácil de puncionar; matrizes mais simples. Furos próximos às linhas de dobra podem se deformar durante a conformação da fita. | A posição dos furos em relação às dobras permanece exata; as matrizes devem corresponder ao formato perfilado, por isso o ferramental é mais complexo. |
| Corte | Corte blanks planos e, em seguida, forme cada peça. Uma matriz de corte serve para muitos perfis; as extremidades cortadas podem abrir porque a primeira e a última parte de cada blank são conformadas sem suporte. | Corta o perfil acabado. As extremidades ficam limpas e em esquadro; a matriz de corte deve corresponder ao perfil, pelo que cada perfil necessita da sua própria matriz. |
Uma escolha relacionada é o corte estacionário (stop-to-cut) versus corte voador (flying cut). No corte estacionário, a linha para a cada corte. No corte voador, o mecanismo de corte se desloca com a fita, mantendo a linha em funcionamento contínuo. O corte voador aumenta a produtividade, mas traz maior complexidade mecânica e de controle.
Não existe um layout universalmente correto. A escolha adequada depende das posições dos furos, da profundidade do perfil, da qualidade exigida nas extremidades e de quantos perfis diferentes compartilham a linha.
A Chenlong lista as Perfiladeiras a Frio como o primeiro item em sua categoria de componentes de equipamentos, ao lado dos demais módulos na tabela acima. Nenhuma ficha de parâmetros avulsa (estações, diâmetro do eixo, material dos rolos, potência do acionamento) é publicada para a perfiladeira como um componente separado.
As faixas de parâmetros são divulgadas no nível da linha de produção para linhas específicas. As linhas de armários elétricos e corta-fogo, eletrocalhas e estantes para armazéns/supermercados listam, cada uma, largura de material de 10 a 2.000 mm, espessura de perfilagem de 0,2 a 10 mm e capacidade de 0 a 50 m/min, sendo todos os parâmetros personalizáveis conforme os requisitos do projeto. Esses números pertencem a essas linhas e descrevem o que pode ser configurado, e não o que uma única perfiladeira faz simultaneamente.
Em sua linha de perfis leves de aço, a Chenlong lista os materiais que podem ser perfilados dependendo da configuração: aço laminado a frio, aço laminado a quente, aço galvanizado, aço inoxidável, aço pré-pintado, liga de alumínio, cobre e chapas de alta resistência. Essa lista reflete bem quão ampla pode ser a variedade de materiais para a perfilagem a frio.
Se precisar das especificações da máquina de conformação para um projeto, elas são definidas durante a cotação com base no desenho do seu perfil e no material.
Compreender o processo é mais útil quando algo dá errado. Estes defeitos aparecem em vários tipos de perfil:
Uma máquina que produz repetidamente um destes defeitos não está necessariamente avariada. Muitas vezes, é necessário rever a sequência de conformação, o desempeno ou a posição da punção para esse perfil e material específicos.
Em comparação com a dobra em prensa dobradeira, a outra forma comum de dobrar chapas para produzir perfis, a perfilagem é adequada para grandes séries de uma única seção transversal.
| Dimensão | Linha de perfilagem | Prensa dobradeira |
| Processo | Contínuo, a partir da bobina | Uma dobra por curso, a partir de blanks cortados |
| Comprimento da peça | Comprimentos longos são rotineiros; corte em qualquer comprimento programado | Limitado pelo comprimento da dobradeira |
| Configuração para um novo perfil | Novo conjunto de rolos ou ajuste; configuração mais demorada | Novas ferramentas ou programa; preparação mais rápida |
| Melhor opção | Grandes volumes de um único perfil | Pequenas tiragens, muitas peças diferentes, protótipos |
| Operações em linha | Puncionamento, corte e empilhamento integrados | Geralmente operações separadas |
A desvantagem real da perfilagem: os rolos são fabricados para um perfil específico, portanto raramente compensa para pequenos lotes ou peças únicas. Se seus volumes forem baixos, comprar perfis prontos ou usar uma prensa dobradeira costuma ser a opção mais sensata.
P: O que é uma máquina de perfilagem por rolos em termos simples?
R: Uma máquina que dobra uma longa tira de metal até obter uma secção transversal fixa, passando-a por uma série de rolos perfilados, cada um dos quais a dobra um pouco mais.
P: Qual é a diferença entre uma máquina perfiladeira e uma linha de perfilagem?
R: A máquina de perfilagem por rolos é o laminador de conformação com os conjuntos de rolos. Uma linha acrescenta o desbobinador, niveladora, alimentador, puncionamento, corte e empilhamento ao redor dela.
P: A perfilagem é feita a quente ou a frio?
R: A frio. A fita é conformada em temperatura ambiente, motivo pelo qual o processo é frequentemente chamado de perfilagem a frio.
P: Por que uma máquina de conformação por rolos precisa de tantas estações?
R: Cada estação dobra a tira apenas ligeiramente. Distribuir a dobra evita estiramento, enrugamento e torção. Perfis mais espessos, resistentes ou complexos geralmente exigem mais estações.
P: Uma única máquina de perfilagem pode produzir perfis diferentes?
R: Às vezes. Alguns projetos permitem ajustes para diferentes larguras ou alturas de um perfil semelhante; já uma seção transversal completamente diferente costuma exigir um novo conjunto de rolos ou outra linha.
P: Quanto custa uma máquina perfiladeira?
R: A Chenlong não divulga preços; cada linha é orçada com base no desenho do perfil, material, dimensões, velocidade, necessidades de puncionamento, nível de automação e configuração. As condições divulgadas são entrada de 30%, pagamento por T/T ou L/C e prazos de entrega de 20 a 30 dias úteis para equipamentos padrão e de 40 a 60 para equipamentos personalizados.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Responderemos dentro de 24 horas. Para casos urgentes, adicione WhatsApp/WeChat: +8613863639320. Ou ligue diretamente para +8613863639320.
*Respeitamos sua confidencialidade e todas as informações estão protegidas.
Usaremos suas informações apenas para responder à sua consulta e nunca enviaremos e-mails não solicitados ou mensagens promocionais.