


Şirket
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:47
Chenlong Teknik Ekibi | Kurumsal Teknik Yazar, Weifang Chenlong Intelligent Technology Co., Ltd. | Yayınlanma Tarihi: 5 Kasım 2026 | Son inceleme: 5 Kasım 2026
Rulo şekillendirme makinesi, düz metal şeridi bir dizi karşılıklı merdaneden geçirerek sabit kesitli bir profile dönüştürür; her merdane çifti şeridi biraz daha büker. Komple bir hatta şerit önce rulodan açılır, düzleştirilir, beslenir ve delinir; ardından rulo şekillendirmeden geçirilir, boyuna kesilir ve istiflenir.
Rulo şekillendirme soğuk bir işlemdir. Metal ısıtılmaz; bir dizi rulo ayağından geçerken oda sıcaklığında kademeli olarak bükülür. Her ayak, profili o noktada alması gereken şekle uygun bir üst ve bir alt makara içerir. Birinci istasyon kenarları birkaç derece kaldırabilir, ikinci istasyon biraz daha kaldırır ve bu şekilde son ayak bitmiş profili üretene kadar devam eder.
Mühendisler bu sırayı bir çiçek deseni (flower pattern) olarak planlar: şeridin her istasyondaki kesitini üst üste bindirerek taç yaprakları gibi açılmasını gösteren bir çizimdir. Çiçek deseni, bir profilin kaç istasyona ihtiyaç duyduğunu ve her birinin ne kadar büküm yapacağını belirler. Tek bir istasyonda çok fazla büküm yapılırsa şerit esner, kırışır veya burulur. Büküm daha fazla istasyona yayılırsa hat uzar ve daha maliyetli hale gelir.
Bu denge, sonrasında gelenlerin çoğunu açıklar: bir rulo şekillendirme hattındaki neredeyse her tasarım tercihi, her istasyonun malzemeyi öngörülebilir bir durumda alabilmesi için şeridin kontrol altında tutulmasıyla ilgilidir.
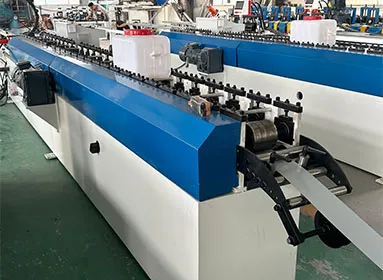
da, her müşterinin ihtiyaçlarına göre tasarlanmış sistemler geliştiriyoruz ve optimal performans ile uzun vadeli değer sağlıyoruz. üretim hatlarını rulo açma, doğrultma, besleme, delme, rulo şekillendirme, kesme, bükme, kaynak, toplama/istifleme ve paketlemeyi tek bir otomatik iş akışında birleştiren yapılar olarak tanımlar. Profil hatlarının çoğu bu aşamaların altısını temel bir sıra olarak kullanırken, belirli ürünler için bükme ve kaynak eklenir.
| Aşama | Ne olur | Chenlong bileşen kategorisi |
| 1. Açıcı | Bobin tutulur ve şerit hâlinde açılır | Hidrolik ve Mekanik Rulo Açıcılar |
| 2. Tesviye Etme | Rulo seti ve dalgalanma giderilir | Yüksek Hassasiyetli Düzleştirici ve Tesviye Makineleri |
| 3. Besleme | Şerit hassas adımlarla ilerletilir | Yüksek Hassasiyetli Servo Besleyiciler |
| 4. Delme | Delikler, yarıklar ve çentikler açılır | CNC & Hidrolik Delme Makineleri |
| 5. Rulo şekillendirme | Şerit, kademeli olarak profile bükülür | Soğuk Rulo Şekillendirme Makineleri |
| 6. Kesme ve istifleme | Profil boyuna kesilir ve toplanır | Hidrolik ve CNC Kesim Makineleri; Toplama Sehpası ve Paletleyici |
| İsteğe bağlı | Kesilen parçanın daha fazla bükülmesi veya birleştirilmesi | Özelleştirilmiş Bükme Makineleri; CNC Lazer Kaynak Makineleri |
1. Açıcı
Rulo açıcı, ruloyu genişleyen bir mandrel üzerinde tutar ve hattın ihtiyacına göre şeridi açar. Hidrolik rulo açıcılar mandreli genişletir ve daha ağır ruloların daha az el emeğiyle işlenmesini sağlar; mekanik rulo açıcılar ise daha basittir. Buradaki önemli iş gerilim kontrolüdür: Şeridin aniden hızlanması veya gevşemesi, hattın sonraki aşamalarındaki tüm işlemleri aksatır.
2. Tesviye Etme
Bobin hâline getirilmiş çelik, bobin olarak sarılmış olmayı hatırlar. Bir doğrultucu, şeridi şaşırtmalı rulolardan geçirerek ileri geri büker ve bu eğrilik (bobin seti) ortadan kalkana kadar işlemi sürdürür. Bu aşamanın atlanması veya yetersiz tasarlanması, ilerleyen aşamalarda parçaların eğilmesinin yaygın nedenlerinden biridir; çünkü şekillendirme ruloları, şeridin hatta geldiği mevcut şekli devralır.
3. Besleme
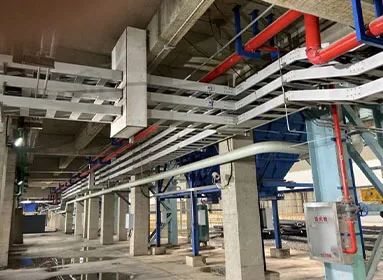
Delme işlemi bulunan hatlarda bir servo sürücü, deliklerin çizimde belirtilen konumlara denk gelmesi için şeridi hassas adımlarla ilerletir. Chenlong'un kontrol panosunda, kablo kanalı ve raf sistemleri hatlarında yayımlanan servo besleyici seçenekleri Yaskawa, Delta veya özelleştirilmiş bir alternatiftir.
4. Delme
Delikler, yuvalar ve çentikler genellikle şerit hâlâ düzken delinerek açılır. Şekillendirme sonrasında delme daha zordur; çünkü presin üç boyutlu profilin içine ulaşması gerekir. Bu yerleşim seçimi hakkında daha fazla bilgi aşağıda verilmiştir.
5. Rulo şekillendirme
Adını bu işlemden alan makine budur. Şerit ilk istasyona girer ve tahrikli merdaneler şeridi hem şekillendirir hem de ileriye çeker. Profiller, basit kanallardan kapalı veya çok bükümlü kesitlere kadar uzanır; profil aileleri Chenlong'un sunduğu C/Z aşıkları, raf dikmeleri ve traversleri, kablo kanalı profilleri, kabin iskeletleri, hafif çelik karkaslar, kapı ve pencere kasaları ile otomotiv kılavuz ray ve şasi destek profillerini içerir.
6. Kesme ve istifleme
Bir boy kesme presi veya testere bitmiş boyları keser, ardından toplama sehpası veya paletleyici bunları toplar. Yüksek üretim kapasiteli hatlarda, uzun profillerin elle taşınması yavaş ve zahmetli olduğundan, iş gücü tasarrufu genellikle istifleme aşamasında kendini gösterir.
Hattın iki bölümü şekillendirme haddehanesinden önce veya sonra konumlandırılabilir; bu seçim hızı, kalıp maliyetini ve parça kalitesini belirler.
| Karar | Şekillendirme öncesi (ön-) | Şekillendirmeden sonra (post-) |
| Delme | Düz şeridi delmek kolaydır; kalıplar daha basittir. Büküm çizgilerine yakın delikler şerit şekillendikçe deforme olabilir. | Deliklerin kıvrımlara göre konumu tam olarak korunur; kalıplar şekillendirilmiş profile uygun olmalıdır, bu nedenle takım tasarımı daha karmaşıktır. |
| Kesme | Önce düz parçaları kesin, ardından her parçayı şekillendirin. Tek bir kesme kalıbı birçok profile uyabilir; her düz parçanın ilk ve son kısmı destek olmadan şekillendirildiği için kesilen uçlar dışa doğru açılabilir. | Bitmiş profili keser. Temiz ve dik uçlar sağlar; kesme kalıbının profile uyması gerektiğinden her profil kendi kalıbına ihtiyaç duyar. |
Bununla ilgili bir başka tercih de durarak kesme ile hareketli kesme arasındadır. Durarak kesmede hat her kesimde durur. Hareketli kesmede ise kesici şeritle birlikte hareket eder, böylece hat çalışmaya devam eder. Hareketli kesme üretim miktarını artırır ancak mekanik sistemi ve kontrol sistemini daha karmaşık hâle getirir.
Evrensel olarak doğru bir yerleşim yoktur. Doğru seçim; delik konumlarına, profil derinliğine, gereken uç kalitesine ve aynı hattı kaç farklı profilin paylaştığına bağlıdır.
Chenlong, yukarıdaki tablodaki diğer modüllerin yanı sıra ekipman bileşeni kategorisinde ilk sırada Soğuk Rulo Şekillendirme Makinelerine yer verir. Şekillendirme makinesinin ayrı bir bileşen olarak bağımsız bir parametre sayfası (istasyonlar, mil çapı, rulo malzemesi, tahrik gücü) yayımlanmamıştır.
Parametre aralıkları, belirli hatlar için üretim hattı düzeyinde yayımlanmaktadır. Yangın ve elektrik panosu, kablo kanalı ve depo/süpermarket raf hatlarının her biri 10–2.000 mm malzeme genişliği, 0,2–10 mm haddeleme kalınlığı ve 0–50 m/dk kapasite listelemektedir; tüm parametreler proje gereksinimlerine göre özelleştirilebilir. Bu rakamlar ilgili hatlara aittir ve tek bir şekillendirme makinesinin aynı anda yapabileceklerini değil, nelerin yapılandırılabileceğini açıklar.
Chenlong, hafif çelik karkas hattında yapılandırmaya bağlı olarak rulo şekillendirilebilen malzemeleri şöyle sıralar: soğuk haddelenmiş çelik, sıcak haddelenmiş çelik, galvanizli çelik, paslanmaz çelik, önceden boyalı çelik, alüminyum alaşımı, bakır ve yüksek mukavemetli sac. Bu liste, soğuk rulo şekillendirme için malzeme yelpazesinin ne kadar geniş olabileceğini açıkça ortaya koymaktadır.
Bir proje için şekillendirme makinesi teknik özelliklerine ihtiyacınız varsa, bunlar teklif aşamasında profil çiziminize ve malzemenize göre belirlenir.
Süreci anlamak en çok bir şeyler ters gittiğinde işe yarar. Bu kusurlar tüm profil tiplerinde görülebilir:
Bu hatalardan birini sürekli olarak veren bir makine mutlaka arızalı demek değildir. Çoğu zaman söz konusu profil ve malzeme için flower pattern (kademeli büküm açınımı), doğrultma veya delme konumunun yeniden gözden geçirilmesi gerekir.
Sac levhaları profillere dönüştürmenin diğer yaygın yolu olan abkant presle büküm ile karşılaştırıldığında, rulo şekillendirme tek bir kesitin yüksek hacimli üretimleri için uygundur.
| Boyut | Rulo şekillendirme hattı | Abkant pres |
| Süreç | Sürekli, rulodan | Kesilmiş saclardan her strokta bir büküm |
| Parça uzunluğu | Uzun boylar rutin olarak üretilebilir; programlanan her uzunlukta kesim yapılabilir | Abkant makinesinin uzunluğuyla sınırlıdır |
| Yeni bir profil için kurulum | Yeni rulo seti veya ayarlama; daha uzun kurulum süresi | Yeni kalıp veya program; daha hızlı kurulum |
| En uygun seçenek | Tek bir profilin yüksek hacimli üretimi | Kısa seriler, çok sayıda farklı parça, prototipler |
| Hat içi işlemler | Delme, kesme ve istifleme entegre | Genellikle ayrı işlemler |
Rulo şekillendirmenin açık dezavantajı: Makaralar belirli bir profile göre üretilir, bu nedenle küçük partiler veya tek seferlik parçalar için nadiren ekonomik olur. Üretim hacminiz düşükse, hazır profil satın almak veya abkant pres kullanmak genellikle daha mantıklı bir yoldur.
S: Rulo şekillendirme makinesi basitçe nedir?
C: Uzun bir metal şeridi, her biri bükümü biraz daha artıran bir dizi şekillendirilmiş makaradan geçirerek sabit bir kesit haline getiren makinedir.
S: Rulo şekillendirme makinesi ile rulo şekillendirme hattı arasındaki fark nedir?
C: Rulo şekillendirme makinesi, rulo ayaklarının bulunduğu şekillendirme ünitesidir. Bir hat ise bunun etrafına rulo açıcı, doğrultucu, sürücü, delme, kesme ve istifleme ünitelerini ekler.
S: Rulo şekillendirme sıcak mı, soğuk mu yapılır?
C: Soğuktur. Şerit oda sıcaklığında şekillendirilir; bu nedenle işlem genellikle soğuk rulo şekillendirme olarak adlandırılır.
S: Bir rulo şekillendirme makinesi neden bu kadar çok istasyona ihtiyaç duyar?
C: Her istasyon şeridi yalnızca hafifçe büker. Bükümün yayılması esnemeyi, kırışmayı ve burulmayı önler. Daha kalın, daha dayanıklı veya daha karmaşık profiller genellikle daha fazla istasyona ihtiyaç duyar.
S: Tek bir rulo şekillendirme makinesi farklı profiller üretebilir mi?
C: Bazen. Bazı tasarımlar benzer bir profilin farklı genişlik veya yüksekliklerine göre ayarlanabilir; tamamen farklı bir kesit genellikle farklı bir rulo seti veya hat gerektirir.
S: Bir rulo şekillendirme makinesinin maliyeti ne kadardır?
C: Chenlong fiyat yayımlamaz; her hat için profil çizimi, malzeme, ölçüler, hız, delme ihtiyaçları, otomasyon seviyesi ve konfigürasyona göre teklif hazırlanır. Yayımlanan koşullar peşinat, T/T veya L/C ile ödeme ve standart ekipman için 20–30, özel ekipman için 40–60 iş günü teslim süresidir.
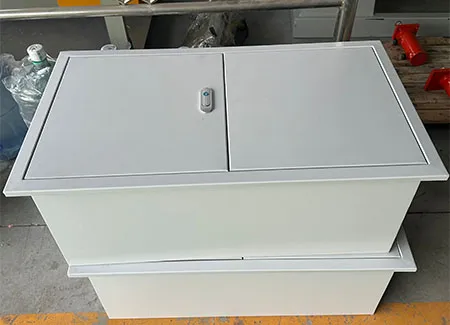
A temporary power distribution box is a portable enclosure that takes one incoming supply …
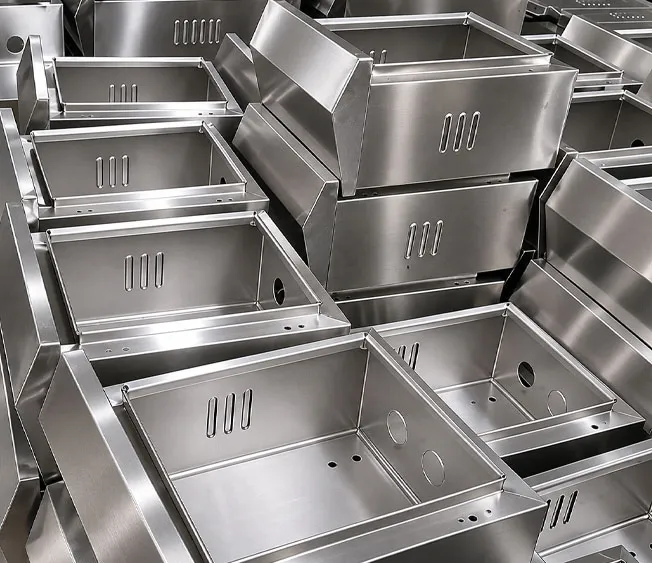
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Size 24 saat içinde cevap vereceğiz. Acil durum için lütfen WhatsApp/WeChat ekleyin: +8613863639320,. Veya doğrudan +8613863639320'u arayın.
*Gizliliğinize saygı duyuyoruz ve tüm bilgiler korunuyor.
Bilgilerinizi yalnızca sorunuza yanıt vermek için kullanacağız ve asla istenmeyen e-postalar veya tanıtım mesajları göndermeyeceğiz.