


Azienda
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:47
Team tecnico Chenlong | Autore tecnico aziendale, Weifang Chenlong Intelligent Technology Co., Ltd. | Pubblicato: 5 novembre 2026 | Ultima revisione: 5 novembre 2026
Una macchina per profilatura a rulli trasforma una lamiera piana in un profilo a sezione costante facendola passare attraverso una serie di rulli accoppiati, ciascuno dei quali piega la lamiera un po’ di più. In una linea completa, la lamiera viene prima svolta, raddrizzata, alimentata e punzonata, poi profilata a rulli, quindi tagliata a misura e impilata.
La profilatura a rulli è un processo a freddo. Il metallo non viene riscaldato; viene piegato a temperatura ambiente, gradualmente, mentre attraversa una fila di gabbie di profilatura. Ogni gabbia sostiene un rullo superiore e uno inferiore, i cui contorni corrispondono alla forma che la striscia dovrebbe avere in quel punto. La prima stazione potrebbe sollevare i bordi di alcuni gradi, la seconda di qualche grado in più, e così via, finché l'ultima stazione produce il profilo finito.
Gli ingegneri progettano questa sequenza come un diagramma a fiore: un disegno che sovrappone la sezione trasversale della lamiera a ogni stazione, così da aprirsi come i petali di un fiore. Il diagramma a fiore determina quante stazioni sono necessarie per un profilo e quanto deve piegare ciascuna di esse. Se si piega troppo in una sola stazione, la lamiera si allunga, si corruga o si torce. Distribuendo la piegatura su più stazioni, la linea diventa più lunga e costosa.
Questo compromesso spiega gran parte di ciò che segue: quasi ogni scelta progettuale in una linea di profilatura riguarda il controllo della striscia, affinché ogni stazione riceva il materiale in condizioni prevedibili.
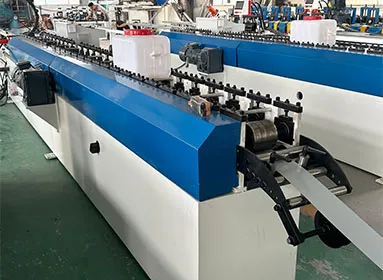
Chenlong descrive le sue linee di produzione come sistemi che integrano svolgitura, spianatura, alimentazione, punzonatura, profilatura a rulli, taglio, piegatura, saldatura, raccolta/impilamento e imballaggio in un unico flusso di lavoro automatizzato. La maggior parte delle linee di profilati impiega sei di queste fasi come sequenza principale, aggiungendo piegatura e saldatura per prodotti specifici.
| Fase | Cosa succede | Categoria dei componenti Chenlong |
| 1. Svolgitura | Il rotolo viene bloccato e svolto in nastro | Svolgitore idraulico e meccanico |
| 2. Spianatura | Vengono eliminati l'imbarcamento e l'ondulazione del coil | Macchine Raddrizzatrici e Livellatrici ad Alta Precisione |
| 3. Alimentazione | La striscia viene fatta avanzare con incrementi precisi | Servoalimentatori di alta precisione |
| 4. Punzonatura | Vengono realizzati fori, asole e intagli | Macchine per Punzonatura CNC & Idrauliche |
| 5. Profilatura a rulli | Il nastro viene piegato progressivamente fino a ottenere il profilo | Macchine per la formazione a freddo |
| 6. Taglio e impilatura | Il profilo viene tagliato a misura e raccolto | Cesoie idrauliche e CNC; banco di scarico e pallettizzatore |
| Opzionale | Ulteriore piegatura o giunzione del pezzo tagliato | Macchine piegatrici personalizzate; macchine per la saldatura laser CNC |
1. Svolgitura
L'aspo svolge il rotolo su un mandrino espandibile ed eroga il nastro in base alle esigenze della linea. Gli aspi idraulici espandono il mandrino e gestiscono rotoli più pesanti con un minore sforzo manuale; gli aspi meccanici sono più semplici. Il fattore cruciale in questa fase è il controllo della tensione: un nastro che avanza a strappi o si allenta compromette l'intero processo a valle.
2. Spianatura
L'acciaio in bobina conserva la memoria dell'avvolgimento. Una spianatrice fa passare il nastro attraverso rulli sfalsati che lo piegano avanti e indietro finché tale curvatura (memoria di bobina) non viene eliminata. Saltare questa fase o dimensionarla in modo insufficiente è una causa comune di pezzi arcuati in seguito, poiché i rulli di formatura ereditano qualsiasi forma con cui arriva il nastro.
3. Alimentazione
Nelle linee dotate di punzonatura, un alimentatore servoassistito fa avanzare il nastro a passi precisi per eseguire i fori esattamente dove previsto dal disegno. Nel quadro di comando Chenlong, canalina e per le linee di scaffalature, le opzioni pubblicate per gli alimentatori servoassistiti sono Yaskawa, Delta oppure un'alternativa personalizzata.
4. Punzonatura
Fori, asole e tacche vengono generalmente punzonati quando la lamiera è ancora piana. La punzonatura dopo la formatura è più difficile perché la pressa deve raggiungere l’interno di un profilo tridimensionale. Di seguito sono riportate ulteriori informazioni su questa scelta di posizionamento.
5. Profilatura a rulli
È la macchina da cui prende il nome il processo. Il nastro entra nella prima gabbia e i rulli motorizzati lo sagomano e lo trascinano in avanti. I profili spaziano da semplici sezioni a C a profili chiusi o a pieghe multiple; le famiglie di profili Chenlong pubblica includono arcarecci C/Z, montanti e travi per scaffalature, sezioni per passerelle portacavi, telai per armadi, profili leggeri in acciaio, telai per porte e finestre, nonché sezioni per guide e supporti del telaio automobilistico.
6. Taglio e impilamento
Una cesoia di taglio o una sega separa i pezzi a misura, mentre un banco di scarico o un pallettizzatore provvede a raccoglierli. Nelle linee ad alta produttività, l'impilamento è spesso la fase in cui si evidenzia il maggiore risparmio di manodopera, poiché la movimentazione manuale di profilati lunghi risulta lenta e disagevole.
Due sezioni della linea possono essere posizionate prima o dopo la profilatrice, e tale scelta incide su velocità, costi delle attrezzature e qualità del pezzo.
| Decisione | Prima della profilatura (pre-) | Dopo la formatura (post-) |
| Punzonatura | La lamiera piana è facile da punzonare; gli stampi sono più semplici. I fori vicini alle linee di piegatura possono deformarsi durante la formatura della lamiera. | La posizione dei fori rispetto alle pieghe rimane esatta; gli stampi devono corrispondere alla forma ottenuta, quindi l'attrezzaggio è più complesso. |
| Taglio | Tagliare i semilavorati piani, quindi profilare ogni pezzo. Un solo stampo di taglio è adatto a molti profili; le estremità tagliate possono allargarsi perché il primo e l'ultimo tratto di ogni semilavorato vengono formati senza supporto. | Tagliare il profilo finito. Estremità pulite e perpendicolari; lo stampo di taglio deve corrispondere al profilo, quindi ogni profilo necessita del proprio stampo. |
Una scelta correlata riguarda il taglio con arresto o il taglio al volo. Nel taglio con arresto, la linea si ferma a ogni taglio. Nel taglio al volo, la cesoia si muove insieme alla lamiera, quindi la linea continua a funzionare. Il taglio al volo aumenta la produttività, ma aggiunge complessità meccanica e di controllo.
Non esiste un layout valido in assoluto. Quello corretto dipende dalla posizione dei fori, dalla profondità del profilo, dalla qualità richiesta per le estremità e dal numero di profili diversi lavorati sulla stessa linea.
Chenlong inserisce le profilatrici a freddo come prima voce nella categoria dei componenti d'impianto, accanto agli altri moduli riportati nella tabella sopra. Non è pubblicata alcuna scheda tecnica dedicata (stazioni, diametro degli alberi, materiale dei rulli, potenza di azionamento) per la profilatrice considerata come componente separato.
Gli intervalli dei parametri sono pubblicati a livello di linea produttiva per linee specifiche. Le linee per armadi antincendio ed elettrici, passerelle portacavi e scaffalature per magazzini e supermercati indicano ciascuna una larghezza del materiale di 10–2.000 mm, uno spessore di laminazione di 0,2–10 mm e una capacità di 0–50 m/min, con tutti i parametri personalizzabili in base ai requisiti del progetto. Questi valori si riferiscono a tali linee e descrivono ciò che può essere configurato, non ciò che una singola macchina per profilatura può eseguire contemporaneamente.
Per la sua linea per montanti e guide in acciaio leggero, Chenlong elenca i materiali profilabili a seconda della configurazione: acciaio laminato a freddo, acciaio laminato a caldo, acciaio zincato, acciaio inox, acciaio preverniciato, lega di alluminio, rame e lamiera ad alta resistenza. Questo elenco offre un quadro fedele dell'ampia gamma di materiali impiegabili nella profilatura a freddo.
Se ti servono specifiche della macchina formatrice per un progetto, vengono definite durante la quotazione sulla base del disegno del profilo e del materiale.
Comprendere il processo è particolarmente utile quando qualcosa va storto. Questi difetti si manifestano in vari tipi di profili:
Una macchina che produce costantemente uno di questi difetti non è necessariamente guasta. Spesso è necessario rivedere il diagramma a fiore, la raddrizzatura o la posizione di punzonatura per quel profilo e materiale specifici.
Rispetto alla piegatura con pressa piegatrice, l'altro metodo comune per piegare la lamiera in profilati, la profilatura a rulli è ideale per produzioni elevate di una stessa sezione trasversale.
| Dimensione | Linea di profilatura | Pressa piegatrice |
| Processo | Continuo, dalla bobina | Una piega per colpo, a partire da pezzi grezzi tagliati |
| Lunghezza del pezzo | I pezzi di grandi lunghezze sono la norma; taglio a qualsiasi lunghezza programmata | Limitato dalla lunghezza della piegatrice |
| Impostazione per un nuovo profilo | Nuovo set di rulli o regolazione; messa a punto più lunga | Nuovi utensili o nuovo programma; messa a punto più rapida |
| Soluzione ideale | Grandi volumi di un solo profilo | Piccole serie, molti pezzi diversi, prototipi |
| Operazioni in linea | Punzonatura, taglio e impilamento integrati | Di solito operazioni separate |
Il reale svantaggio della profilatura a rulli: i rulli sono dedicati a uno specifico profilo, per cui il processo è raramente conveniente per piccoli lotti o pezzi unici. Se i volumi sono bassi, acquistare profili già pronti o utilizzare una pressa piegatrice rappresenta spesso la scelta più sensata.
D: Che cos’è una macchina per profilatura a rulli, in parole semplici?
R: Una macchina che piega una lunga striscia metallica trasformandola in una sezione trasversale fissa, facendola passare attraverso una fila di rulli sagomati, ognuno dei quali aggiunge gradualmente una piccola piega.
D: Qual è la differenza tra una profilatrice e una linea di profilatura?
A: La macchina per la profilatura a rulli è il laminatoio di formatura con i suoi gruppi di rulli. Una linea aggiunge lo svolgitore, la spianatrice, l'alimentatore, la punzonatura, il taglio e l'impilatura attorno a essa.
D: La profilatura a rulli avviene a caldo o a freddo?
R: A freddo. La lamiera viene formata a temperatura ambiente, motivo per cui questo processo viene spesso chiamato profilatura a freddo.
D: Perché una macchina per profilatura a rulli ha bisogno di così tante stazioni?
R: Ogni stazione piega la striscia solo leggermente. Distribuire la piegatura previene allungamenti, grinze e torsioni. I profili più spessi, resistenti o complessi generalmente richiedono più stazioni.
D: Una profilatrice può realizzare profili diversi?
R: A volte. Alcuni modelli sono regolabili per diverse larghezze o altezze di un profilo simile; una sezione completamente diversa richiede solitamente un diverso set di rulli o un’altra linea.
D: Quanto costa una macchina per la profilatura a rulli?
R: Chenlong non pubblica i prezzi; ogni linea viene preventivata in base al disegno del profilo, al materiale, alle dimensioni, alla velocità, alle esigenze di punzonatura, al livello di automazione e alla configurazione. Le condizioni pubblicate prevedono un acconto del 30%, pagamento tramite T/T o L/C e tempi di consegna di 20–30 giorni lavorativi per gli impianti standard e di 40–60 giorni per le apparecchiature personalizzate.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Ti risponderemo entro 24 ore. In caso di emergenza, aggiungi WhatsApp/WeChat: +8613863639320,. Oppure chiama direttamente +8613863639320.
*Rispettiamo la tua riservatezza e tutte le informazioni sono protette.
Utilizzeremo le tue informazioni solo per rispondere alla tua richiesta e non invieremo mai email non richieste o messaggi promozionali.