


Entreprise
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:47
Équipe technique de Chenlong | Rédacteur technique d’entreprise, Weifang Chenlong Intelligent Technology Co., Ltd. | Publié le 5 novembre 2026 | Dernière révision : 5 novembre 2026
Une profileuse façonne une bande métallique plate en une section transversale constante en la faisant passer à travers une série de rouleaux appariés, chacun pliant la bande un peu plus. Dans une ligne complète, la bande est d’abord déroulée, planée, alimentée et poinçonnée, puis profilée, avant d’être coupée à longueur et empilée.
Le profilage est un procédé à froid. Le métal n’est pas chauffé : il est plié à température ambiante, progressivement, à mesure qu’il avance à travers une rangée de cages de profilage. Chaque cage contient un rouleau supérieur et un rouleau inférieur dont les contours correspondent à la forme que la bande doit avoir à cet endroit. La première station peut relever les bords de quelques degrés, la deuxième de quelques degrés supplémentaires, et ainsi de suite jusqu’à ce que la dernière cage produise le profilé fini.
Les ingénieurs planifient cette séquence sous forme de diagramme de développement : un dessin qui superpose la section transversale de la bande à chaque station, de manière à ce qu’elle s’ouvre comme des pétales. Ce diagramme détermine le nombre de stations nécessaires pour un profilé et l’importance du pliage effectué par chacune. Si l’on plie trop à une station, la bande s’étire, se froisse ou se tord. Répartir le pliage sur un plus grand nombre de stations allonge la ligne et la rend plus coûteuse.
Ce compromis explique l’essentiel de ce qui suit : presque chaque choix de conception d’une ligne de profilage consiste à contrôler la bande afin que chaque poste reçoive le matériau dans un état prévisible.
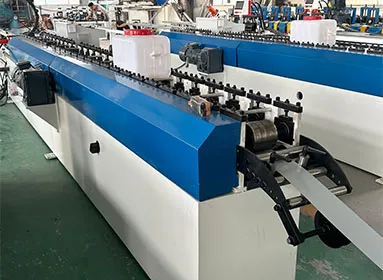
Chenlong décrit ses lignes de production comme intégrant le déroulage, le planage, l'amenage, le poinçonnage, le profilage, la coupe, le pliage, le soudage, la collecte/l'empilage et l'emballage en un seul flux automatisé. La plupart des lignes de profilés retiennent six de ces étapes comme séquence de base, le pliage et le soudage étant ajoutés pour des produits spécifiques.
| Étape | Ce qui se passe | Catégorie de composants Chenlong |
| 1. Déroulage | La bobine est maintenue et déroulée pour former une bande | Dérouleurs hydrauliques et mécaniques |
| 2. Planage | La courbure de bobine et l’ondulation sont éliminées | Machines à redresser et à planer de haute précision |
| 3. Alimentation | La bande avance par incréments précis | Servomoteurs de haute précision |
| 4. Poinçonnage | Les trous, fentes et encoches sont réalisés | Poinçonneuses CNC et hydrauliques |
| 5. Profilage | La bande est pliée progressivement pour former le profil | Machines de formage à froid |
| 6. Découpe et empilage | Le profilé est coupé à longueur puis collecté | Machines de découpe hydrauliques et CNC ; table de réception et palettiseur |
| En option | Pliage ou assemblage supplémentaire de la pièce coupée | Machines de cintrage personnalisées ; machines de soudage laser CNC |
1. Déroulage
Le dérouleur maintient la bobine sur un mandrin expansible et libère la bande au rythme demandé par la ligne. Les dérouleurs hydrauliques déploient le mandrin et prennent en charge des bobines plus lourdes avec moins d’effort manuel ; les dérouleurs mécaniques sont plus simples. Leur rôle essentiel est de contrôler la tension : une bande qui avance par à-coups ou se détend perturbe tout le processus en aval.
2. Planage
L'acier en bobine garde la mémoire de son enroulement. La planeuse fait passer la bande entre des rouleaux décalés qui la fléchissent successivement jusqu'à éliminer cette courbure résiduelle (mémoire de bobinage). Négliger ou sous-dimensionner cette étape entraîne souvent des pièces cintrées en aval, car les galets de formage reproduisent la géométrie avec laquelle la bande arrive.
3. Alimentation
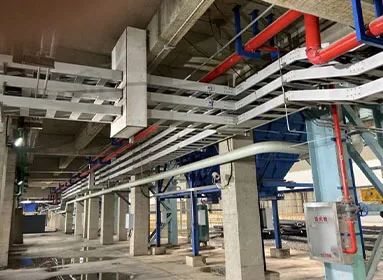
Sur les lignes équipées d’un système de poinçonnage, un alimentateur servo-contrôlé avance la bande par étapes précises afin que les trous se trouvent aux emplacements indiqués sur le plan. Sur l’armoire de commande de Chenlong, chemin de câbles et les lignes de rayonnage, les options publiées d’alimentateur servo sont Yaskawa, Delta ou une solution personnalisée.
4. Poinçonnage
Les trous, lumières et encoches sont généralement poinçonnés lorsque la bande est encore plate. Le poinçonnage après profilage est plus difficile, car la presse doit atteindre l’intérieur d’un profilé tridimensionnel. Le choix de cet emplacement est expliqué plus en détail ci-dessous.
5. Profilage
C’est la machine à laquelle le nom fait référence. La bande entre dans le premier poste, et les rouleaux entraînés la façonnent tout en la tirant vers l’avant. Les profils vont de simples profilés en U à des sections fermées ou à plis multiples ; les familles de profils Chenlong indique comprennent les pannes en C/Z, les montants et lisses de rayonnage, les profilés pour chemins de câbles, les bâtis d'armoires, les ossatures pour cloisons sèches, les dormants de portes et fenêtres, ainsi que les glissières et renforts de châssis automobiles.
6. Coupe et empilage
Une presse ou une scie de coupe sépare les longueurs finies, puis une table de réception ou un palettiseur les collecte. Sur les lignes à haut rendement, c’est souvent au niveau de l’empilage que les économies de main-d’œuvre sont les plus importantes, car la manutention manuelle des profilés longs est lente et peu pratique.
Deux parties de la ligne peuvent être installées avant ou après le train de profilage, et ce choix influe sur la vitesse, le coût de l’outillage et la qualité des pièces.
| Décision | Avant le profilage (pré-) | Après le formage (post-) |
| Poinçonnage | La bande plate est facile à poinçonner ; les matrices sont plus simples. Les trous proches des lignes de pliage peuvent se déformer lors du formage de la bande. | La position des trous par rapport aux plis reste exacte ; les matrices doivent correspondre à la forme profilée, ce qui rend l’outillage plus complexe. |
| Découpe | Découper des flans plats, puis former chaque pièce. Une seule matrice de découpe convient à de nombreux profilés ; les extrémités coupées peuvent s’évaser, car la première et la dernière partie de chaque flan sont formées sans support. | Découper le profil fini. Extrémités nettes et d’équerre ; l’outil de découpe doit correspondre au profil, donc chaque profil nécessite son propre outil. |
Un autre choix concerne la coupe à l’arrêt ou la coupe volante. En cas de coupe à l’arrêt, la ligne s’interrompt à chaque coupe. Avec une coupe volante, le dispositif de coupe se déplace avec la bande, ce qui permet à la ligne de continuer à fonctionner. La coupe volante augmente la production, mais ajoute une complexité mécanique et de commande.
Il n'existe pas d'implantation universelle idéale. Le choix approprié dépend de l'emplacement des perçages, de la hauteur du profilé, de la qualité requise pour les coupes d'extrémité et du nombre de profilés différents devant partager la même ligne.
Chenlong répertorie les machines de profilage à froid comme premier élément de sa catégorie de composants d’équipement, avec les autres modules du tableau ci-dessus. Aucune fiche technique autonome (nombre de stations, diamètre des arbres, matériau des rouleaux, puissance d’entraînement) n’est publiée pour la profileuse en tant que composant distinct.
Les plages de paramètres sont indiquées au niveau de la ligne pour des configurations spécifiques. Les lignes pour armoires coupe-feu et électriques, chemins de câbles et rayonnages d'entrepôt/supermarché indiquent chacune une largeur de tôle de 10 à 2 000 mm, une épaisseur de profilage de 0,2 à 10 mm et une vitesse de production de 0 à 50 m/min, l'ensemble des paramètres étant personnalisable selon les exigences du projet. Ces valeurs s'appliquent à ces lignes complètes et reflètent les configurations possibles, et non les capacités simultanées d'une seule profileuse.
Pour sa ligne de profilés légers en acier, Chenlong indique les matériaux pouvant être profilés selon la configuration : acier laminé à froid, acier laminé à chaud, acier galvanisé, acier inoxydable, acier prérevêtu, alliage d’aluminium, cuivre et tôle à haute résistance. Cette liste donne une image fidèle de l’étendue de la gamme de matériaux pouvant être utilisée pour le profilage à froid.
Si vous avez besoin des spécifications d'une profileuse pour un projet, celles-ci sont définies lors de l'établissement du devis, à partir du plan de votre profilé et de la matière choisie.
Comprendre le procédé est particulièrement utile lorsqu’un problème survient. Ces défauts apparaissent sur différents types de profilés :
Une machine qui produit systématiquement l’un de ces défauts n’est pas nécessairement défectueuse. Souvent, le diagramme de développement, le nivelage ou la position du poinçon doivent être réévalués pour ce profilé et ce matériau particuliers.
Comparé au pliage à la presse plieuse, l’autre méthode courante pour transformer une tôle en profilés, le profilage convient aux longues séries de profilés présentant une même section transversale.
| Dimension | Ligne de profilage | Presse plieuse |
| Procédé | En continu, à partir d’une bobine | Un pli par course, à partir de flans découpés |
| Longueur de la pièce | Les grandes longueurs sont courantes ; découpe à toute longueur programmée | Limitée par la longueur de la presse plieuse |
| Configuration pour un nouveau profilé | Nouveau jeu de rouleaux ou réglage ; préparation plus longue | Nouvel outillage ou nouveau programme ; réglage plus rapide |
| Le mieux adapté | Volumes élevés d’un même profil | Petites séries, pièces très variées, prototypes |
| Opérations en ligne | Poinçonnage, découpe et empilage intégrés | Généralement, des opérations distinctes |
Le véritable inconvénient du profilage réside dans le fait que les galets sont conçus pour un profilé précis : le procédé est donc rarement rentable pour les petites séries ou les pièces unitaires. Si vos volumes sont faibles, l'achat de profilés finis ou le recours à une presse plieuse s'avère souvent plus judicieux.
Q : Qu’est-ce qu’une machine de profilage, en termes simples ?
R : Une machine de profilage qui plie une longue bande métallique pour lui donner une section constante en la faisant passer à travers une rangée de rouleaux profilés, chacun ajoutant un peu plus de pliage.
Q. : Quelle est la différence entre une profileuse et une ligne de profilage ?
R. : La profileuse désigne uniquement le groupe de formage équipé des têtes de profilage à galets. Une ligne complète intègre en plus le dérouleur, la planeuse, l'ameneur, le poinçonnage, la coupe et l'empilage.
Q. : Le profilage se fait-il à chaud ou à froid ?
R. : À froid. Le feuillard est formé à température ambiante, d'où l'appellation courante de profilage à froid.
Q. : Pourquoi une profileuse nécessite-t-elle autant de têtes de profilage ?
R : Chaque poste ne cintre la bande que légèrement. La répartition du cintrage évite l’étirement, le froissement et la torsion. Les profilés plus épais, plus résistants ou plus complexes nécessitent généralement davantage de postes.
Q : Une seule machine de profilage peut-elle produire différents profilés ?
R. : Parfois. Certaines conceptions s'ajustent pour faire varier la largeur ou la hauteur d'un même type de profilé ; en revanche, une section transversale totalement différente nécessite généralement un autre jeu de galets ou une autre ligne.
Q : Combien coûte une profileuse ?
R : Chenlong ne publie pas ses prix ; chaque ligne fait l’objet d’un devis établi à partir du plan du profil, du matériau, des dimensions, de la vitesse, des besoins de poinçonnage, du niveau d’automatisation et de la configuration. Les conditions publiées prévoient un acompte de 30 %, un paiement par T/T ou L/C, et des délais de 20 à 30 jours ouvrés pour les équipements standard et de 40 à 60 jours pour les équipements sur mesure.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Nous vous répondrons dans les 24 heures. En cas d'urgence, veuillez ajouter WhatsApp/WeChat : +8613863639320,. Ou appelez directement +8613863639320.
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Nous n'utiliserons vos informations que pour répondre à votre demande et n'enverrons jamais de messages électroniques ou promotionnels non sollicités.