


Компания
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:47
Техническая команда Chenlong | Корпоративный технический автор, Weifang Chenlong Intelligent Technology Co., Ltd. | Опубликовано: 5 ноября 2026 г. | Последняя проверка: 5 ноября 2026 г.
Профилегибочная машина формует плоскую металлическую полосу в профиль с постоянным поперечным сечением, пропуская её через ряд парных роликов, каждый из которых немного сильнее сгибает полосу. В полной линии полоса сначала разматывается, выравнивается, подаётся и пробивается, затем профилируется, после чего режется по длине и укладывается в штабель.
Профилировка — это холодный процесс. Металл не нагревается; он постепенно сгибается при комнатной температуре по мере прохождения через ряд профилировочных клетей. В каждой клети установлены верхний и нижний ролики, контуры которых соответствуют форме полосы на данном этапе. Первая клеть может приподнять края на несколько градусов, вторая — ещё немного, и так далее, пока последняя клеть не сформирует готовый профиль.
Инженеры проектируют эту последовательность в виде «цветка формовки»: чертежа, где наложены друг на друга поперечные сечения полосы в каждой клети, так что они раскрываются подобно лепесткам. «Цветок» определяет, сколько клетей требуется для профиля и какую степень подгибки выполняет каждая из них. Слишком сильный гиб в одной клети приведет к растяжению, образованию складок или скручиванию полосы. Распределение гибки на большее число клетей делает линию длиннее и дороже.
Этот компромисс объясняет большую часть дальнейшего описания: почти каждое конструкторское решение в линии профилирования связано с управлением полосой, чтобы каждая клеть получала материал в предсказуемом состоянии.
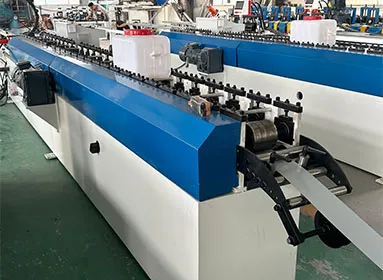
Ченлонг описывает свои производственные линии как объединяющие размотку рулона, правку, подачу, пробивку, профилирование, резку, гибку, сварку, приём и укладку, а также упаковку в единый автоматизированный процесс. В большинстве линий для производства профилей шесть из этих операций составляют основную последовательность, а гибка и сварка добавляются для конкретных изделий.
| Этап | Что происходит | Категория компонентов Chenlong |
| 1. Размотка рулона | Рулон удерживается и разматывается в полосу | Гидравлические и механические разматыватели |
| 2. Выравнивание | Устраняются дефекты рулона и волнистость | Высокоточные выпрямительные и выравнивающие станки |
| 3. Подача | Полоса подаётся с точными заданными приращениями | Высокоточные сервоподатчики |
| 4. Пробивка | Пробиваются отверстия, пазы и высечки | Пробивные машины с ЧПУ и гидравлические пробивные машины |
| 5. Профилирование | Полоса постепенно изгибается в профиль | Оборудование для холодной прокатки |
| 6. Резка и укладка | Профиль нарезается по длине и собирается | Гидравлические отрезные станки и станки с ЧПУ; приемный стол и паллетайзер |
| Опционально | Последующая гибка или соединение отрезанной детали | Индивидуальные гибочные машины; станки для лазерной сварки с ЧПУ |
1. Размотка рулона
Разматыватель удерживает рулон на разжимной оправке и подаёт полосу по мере необходимости для линии. Гидравлические разматыватели разжимают оправку и позволяют работать с более тяжёлыми рулонами при меньших трудозатратах; механические разматыватели проще. Главная задача этого узла — контроль натяжения: рывки или провисание полосы нарушают работу всего последующего оборудования.
2. Выравнивание
Рулонная сталь сохраняет остаточную кривизну рулона. Правильное устройство пропускает полосу через ролики, расположенные в шахматном порядке, которые изгибают ее в противоположные стороны, пока эта деформация (кривизна рулона) не исчезнет. Пропуск этого этапа или занижение требований к нему — частая причина последующего продольного изгиба готовых деталей, поскольку формовочные ролики наследуют ту форму, с которой полоса поступает в станок.
3. Подача
В линиях с перфорацией сервоподатчик перемещает полосу с точным шагом, обеспечивая попадание отверстий строго по чертежу. В линиях Chenlong для шкафов, кабельный канал и стеллажных линиях в качестве вариантов сервоподатчика указаны Yaskawa, Delta или исполнение под заказ.
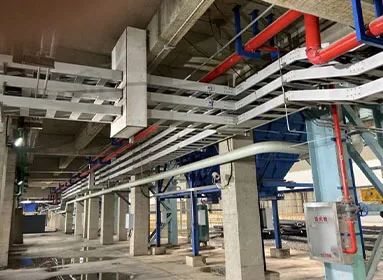
4. Пробивка
Отверстия, пазы и выемки обычно пробиваются, пока полоса ещё остаётся плоской. Пробивка после формования сложнее, поскольку прессу необходимо воздействовать на трёхмерный профиль. Подробнее об этом выборе места установки — ниже.
5. Профилирование
Именно этот агрегат дал название всей технологии. Полоса поступает в первую клеть, где приводные ролики одновременно формуют ее и протягивают вперед. Профили варьируются от простых швеллеров до замкнутых или многогибочных сечений; семейства профилей Chenlong публикует к ним относятся C- и Z-образные прогоны, стойки и балки стеллажей, секции кабельных лотков, каркасы шкафов, лёгкие стальные кили, дверные и оконные рамы, а также секции направляющих и опор шасси для автомобилей.
6. Резка и укладка
Отрезной пресс или пила нарезают профили на мерные отрезки, а приемный стол или паллетайзер укладывает их. На высокопроизводительных линиях автоматизация укладки чаще всего обеспечивает основную экономию трудозатрат, поскольку перемещение длинных профилей вручную — процесс медленный и неудобный.
Два участка линии могут располагаться как перед профилегибочным станом, так и после него, и этот выбор влияет на скорость, стоимость оснастки и качество деталей.
| Решение | Перед формовкой (до-) | После формовки (пост-) |
| Пробивка | Плоскую полосу легко пробивать; штампы проще. Отверстия вблизи линий гиба могут деформироваться при формовке полосы. | Положение отверстий относительно гибов остается точным; штампы должны соответствовать профилированной форме, поэтому оснастка сложнее. |
| Резка | Нарезка плоских заготовок с последующей формовкой каждой детали. Один вырубной штамп подходит для множества профилей; отрезанные концы могут раскрываться, поскольку начальный и конечный участки заготовки формуются без поддержки. | Разрежьте готовый профиль. Чистые, ровные торцы; режущий штамп должен соответствовать профилю, поэтому для каждого профиля нужен отдельный штамп. |
Существует также выбор между резкой с остановкой и летучей резкой. При резке с остановкой линия останавливается перед каждым резом. При летучей резке нож перемещается вместе с полосой, поэтому линия продолжает работать. Летучая резка повышает производительность, но усложняет механику и систему управления.
Универсальной схемы компоновки не существует. Оптимальный вариант зависит от расположения отверстий, глубины профиля, требуемого качества торцов и количества различных профилей, изготавливаемых на одной линии.
Chenlong указывает профилегибочные станки первым пунктом в категории компонентов оборудования наряду с другими модулями в таблице выше. Отдельная таблица параметров (количество клетей, диаметр валов, материал валков, мощность привода) для формующего станка как отдельного компонента не опубликована.
Диапазоны параметров публикуются на уровне производственных линий для конкретных линеек. Для линий производства пожарных и электротехнических шкафов, кабельных лотков и складских/магазинных стеллажей указаны ширина материала 10–2000 мм, толщина проката 0,2–10 мм и производительность 0–50 м/мин, при этом все параметры могут быть адаптированы под требования проекта. Эти показатели относятся к данным линиям и описывают доступные конфигурации, а не возможности одного формовочного станка одновременно.
Для своей линии по производству легких стальных профилей Chenlong указывает материалы, которые можно профилировать в зависимости от конфигурации: холоднокатаная сталь, горячекатаная сталь, оцинкованная сталь, нержавеющая сталь, сталь с полимерным покрытием, алюминиевые сплавы, медь и высокопрочный листовой прокат. Этот перечень наглядно демонстрирует, насколько широк диапазон материалов для холодного профилирования.
Если для проекта требуются технические характеристики профилегибочного станка, они определяются на этапе подготовки коммерческого предложения на основе чертежа профиля и материала.
Понимание процесса особенно полезно, когда что-то идёт не так. Эти дефекты встречаются у профилей разных типов:
Машина, которая стабильно производит один из таких профилей, не обязательно неисправна. Часто для конкретного профиля и материала требуется пересмотреть схему формовки, настройку правильного устройства или положение отверстий.
По сравнению с гибкой на листогибочном прессе — другим распространённым способом формования листа в профили — профилирование на роликовой линии подходит для больших серий изделий одного поперечного сечения.
| Размер | Профилегибочная линия | Листогибочный пресс |
| Процесс | Непрерывно, из рулона | Один гиб за ход из предварительно нарезанных заготовок |
| Длина детали | Большая длина — стандартная задача; резка на любую запрограммированную длину | Ограничено длиной гибки пресса |
| Настройка под новый профиль | Новый комплект роликов или регулировка; более длительная переналадка | Новый инструмент или программа; более быстрая переналадка |
| Оптимальное применение | Большие объёмы одного профиля | Небольшие серии, множество различных деталей, прототипы |
| Операции в составе линии | Интегрированная перфорация, резка и укладка | Обычно раздельные операции |
Честный недостаток профилирования: ролики изготавливаются под конкретный профиль, поэтому такой способ редко окупается при небольших партиях или производстве единичных деталей. Если объёмы невелики, зачастую разумнее купить готовые профили или использовать листогибочный пресс.
В: Что такое профилегибочная машина, если объяснять простыми словами?
О: Это машина, которая придаёт длинной металлической полосе постоянное поперечное сечение, пропуская её через ряд профилированных роликов, каждый из которых немного усиливает изгиб.
В: В чём разница между профилегибочной машиной и профилировочной линией?
О: Профилегибочная машина — это формовочная клеть с профилировочными клетями. Линия дополнительно включает разматыватель, правильную машину, подающее устройство, оборудование для пробивки, резки и штабелирования.
В: Профилировка выполняется горячим или холодным способом?
О: Холодная. Полоса формуется при комнатной температуре, поэтому этот процесс часто называют холодной профилировкой.
В: Почему профилегибочному станку требуется так много клетей?
О: На каждой клети полоса подгибается лишь незначительно. Поэтапная гибка предотвращает растяжение, образование складок и скручивание. Для более толстых, прочных или сложных профилей обычно требуется больше клетей.
В: Может ли один профилегибочный станок изготавливать разные профили?
О: Иногда. Некоторые конструкции позволяют изменять ширину или высоту похожего профиля; для совершенно другого поперечного сечения обычно требуется другой комплект валков или отдельная линия.
В: Сколько стоит профилегибочная машина?
О: Chenlong не публикует цены; стоимость каждой линии рассчитывается на основе чертежа профиля, материала, размеров, скорости, требований к пробивке, уровня автоматизации и комплектации. Опубликованные условия: предоплата 30 %, оплата посредством T/T или L/C, а срок поставки составляет 20–30 рабочих дней для стандартного и 40–60 дней для нестандартного оборудования.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Мы ответим вам в течение 24 часов. Если для срочного случая, пожалуйста, добавьте WhatsApp/WeChat: +8613863639320,. Или позвоните по телефону +8613863639320.
*Мы уважаем вашу конфиденциальность и защищаем всю информацию.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять незапрашиваемые электронные письма или рекламные сообщения.