


Empresa
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:47
Equipo técnico de Chenlong | Autor técnico corporativo, Weifang Chenlong Intelligent Technology Co., Ltd. | Publicado: 5 de noviembre de 2026 | Última revisión: 5 de noviembre de 2026
Una máquina perfiladora da forma a una tira plana de metal hasta obtener una sección transversal constante al hacerla pasar por una serie de pares de rodillos, cada uno de los cuales dobla la tira un poco más. En una línea completa, primero se desenrolla, nivela, alimenta y punzona la tira; después se perfila, se corta a la longitud requerida y se apila.
El perfilado por rodillos es un proceso en frío. El metal no se calienta; se dobla gradualmente a temperatura ambiente mientras avanza a través de una serie de estaciones de rodillos. Cada estación tiene un rodillo superior y otro inferior cuyos contornos coinciden con la forma que debe tener la banda en ese punto. La primera estación puede elevar los bordes unos pocos grados, la segunda unos grados más, y así sucesivamente hasta que la estación final produce el perfil acabado.
Los ingenieros planifican esta secuencia como un patrón de flor: un dibujo que superpone la sección transversal de la tira en cada estación, de modo que se abre como pétalos. La flor determina cuántas estaciones necesita un perfil y cuánto doblado realiza cada una. Si se dobla demasiado en una estación, la tira se estira, se arruga o se retuerce. Si se distribuye el doblado entre más estaciones, la línea se vuelve más larga y costosa.
Ese compromiso explica gran parte de lo que sigue: casi todas las decisiones de diseño en una línea de conformado por rodillos consisten en controlar la banda para que cada estación reciba el material en un estado predecible.
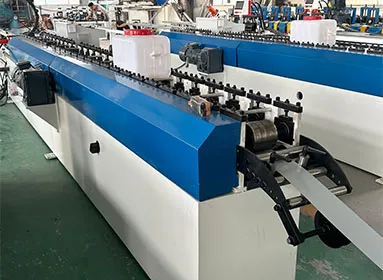
Chenlong describe sus líneas de producción como integradoras de desbobinado, nivelado, alimentación, punzonado, perfilado por rodillos, corte, doblado, soldadura, recogida/apilado y embalaje en un flujo de trabajo automatizado. La mayoría de las líneas de perfiles utilizan seis de estas operaciones como secuencia básica, y añaden doblado y soldadura para productos específicos.
| Etapa | Qué sucede | Categoría de componentes de Chenlong |
| 1. Desbobinado | La bobina se sujeta y se desenrolla para formar una banda | Desenrolladores hidráulicos y mecánicos |
| 2. Nivelación | Se eliminan la curvatura residual de la bobina y las ondulaciones | Enderezadoras y niveladoras de alta precisión |
| 3. Alimentación | La tira avanza en incrementos exactos | Servoalimentadores de alta precisión |
| 4. Perforación | Se realizan agujeros, ranuras y muescas | Punzonadoras CNC e hidráulicas |
| 5. Conformado por rodillos | La tira se va doblando progresivamente hasta adoptar el perfil | Perfiladoras en frío |
| 6. Corte y apilado | El perfil se corta a medida y se recoge | Máquinas de corte hidráulicas y CNC; mesa receptora y paletizador |
| Opcional | Plegado adicional o unión de la pieza cortada | Máquinas de doblado personalizadas; máquinas de soldadura láser CNC |
1. Desbobinado
El desbobinador sujeta la bobina en un mandril expansible y suministra la tira según la demanda de la línea. Los desbobinadores hidráulicos expanden el mandril y manipulan bobinas más pesadas con menor esfuerzo manual; los desbobinadores mecánicos son más simples. La tarea fundamental aquí es el control de la tensión: una tira que sufre tirones o se destensa desajusta todo el proceso posterior.
2. Nivelación
El acero en bobina tiene memoria de haber estado enrollado. Una niveladora pasa la tira a través de rodillos alternados que la flexionan en ambos sentidos hasta eliminar esa curvatura residual de la bobina. Omitir o subdimensionar esta etapa es una causa habitual de piezas arqueadas posteriormente, ya que los rodillos de perfilado heredan cualquier deformación con la que llegue la tira.
3. Alimentación
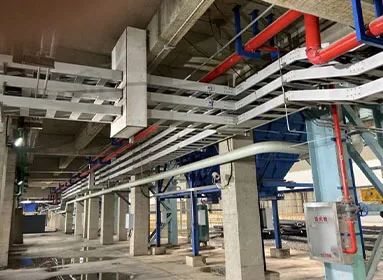
En las líneas con punzonado, un alimentador servo hace avanzar la tira en pasos precisos para que los agujeros queden donde indica el plano. En el armario de Chenlong, bandeja de cables y líneas de estanterías, las opciones publicadas de alimentadores servo son Yaskawa, Delta o una alternativa personalizada.
4. Perforación
Los orificios, las ranuras y las muescas suelen perforarse mientras la tira aún está plana. Perforar después del conformado es más difícil porque la prensa tiene que acceder a un perfil tridimensional. A continuación se explica con más detalle esta decisión de ubicación.
5. Conformado por rodillos
Esta es la máquina a la que se refiere el nombre. La banda entra en la primera estación, y los rodillos motorizados le dan forma y la arrastran hacia delante. Los perfiles abarcan desde canales sencillos hasta secciones cerradas o con múltiples dobleces; las familias de perfiles Chenlong publica incluyen correas C/Z, puntales y largueros de estanterías, tramos de bandejas portacables, marcos de gabinetes, perfiles de acero ligero, marcos de puertas y ventanas, así como secciones de rieles guía y soportes de chasis para automoción.
6. Corte y apilado
Una prensa de corte o una sierra separa las longitudes terminadas, y una mesa de recepción o un paletizador las recoge. En las líneas de alta producción, el apilado suele ser donde se hacen visibles los ahorros de mano de obra, porque manipular manualmente perfiles largos es lento y complicado.
Dos operaciones de la línea pueden realizarse antes o después del tren de perfilado, y esa elección influye en la velocidad, el costo del utillaje y la calidad de la pieza.
| Decisión | Antes del perfilado (pre-) | Después del conformado (posterior) |
| Punzonado | La banda plana es fácil de punzonar y requiere matrices más sencillas. Los agujeros cercanos a las líneas de plegado pueden deformarse durante el perfilado. | La posición de los orificios respecto a los pliegues se mantiene exacta; las matrices deben adaptarse a la forma ya perfilada, por lo que el utillaje es más complejo. |
| Corte | Cortar las piezas planas y luego conformar cada una. Un troquel de corte sirve para muchos perfiles; los extremos cortados pueden abrirse porque la primera y la última parte de cada pieza se conforman sin soporte. | Corta el perfil acabado. Extremos limpios y a escuadra; el troquel de corte debe coincidir con el perfil, por lo que cada perfil necesita su propio troquel. |
Una decisión relacionada es optar entre corte con parada y corte volante. En el corte con parada, la línea se detiene en cada corte. En el corte volante, la cuchilla se desplaza junto con la banda, por lo que la línea sigue funcionando. El corte volante aumenta la producción, pero añade complejidad mecánica y de control.
No existe una disposición universalmente correcta. La adecuada depende de la posición de los orificios, la profundidad del perfil, la calidad final requerida y cuántos perfiles diferentes comparten la línea.
Chenlong incluye las máquinas de conformado en frío por rodillos como el primer elemento de su categoría de componentes de equipos, junto con los demás módulos de la tabla anterior. No se publica ninguna ficha de parámetros independiente —estaciones, diámetro de los ejes, material de los rodillos y potencia de accionamiento— para la máquina de conformado como componente separado.
Los rangos de parámetros se publican a nivel de línea de producción para líneas específicas. Las líneas de gabinetes eléctricos y contra incendios, bandejas portacables y estanterías para almacenes/supermercados indican, cada una, un ancho de material de 10 a 2.000 mm, un espesor de perfilado de 0,2 a 10 mm y una capacidad de 0 a 50 m/min, con todos los parámetros personalizables según los requisitos del proyecto. Esas cifras corresponden a esas líneas y describen lo que se puede configurar, no lo que produce una sola máquina perfiladora al mismo tiempo.
En su línea de perfiles de acero ligero, Chenlong enumera los materiales que se pueden perfilar según la configuración: acero laminado en frío, acero laminado en caliente, acero galvanizado, acero inoxidable, acero prepintado, aleación de aluminio, cobre y chapa de alta resistencia. Esa lista ofrece una idea clara de lo amplia que puede ser la gama de materiales para el conformado por rodillos en frío.
Si necesita las especificaciones de una perfiladora para un proyecto, estas se determinan durante la elaboración de la cotización a partir del plano de su perfil y del material.
Comprender el proceso es especialmente útil cuando algo sale mal. Estos defectos aparecen en distintos tipos de perfiles:
Una máquina que produce uno de estos resultados de manera uniforme no necesariamente presenta una avería. A menudo es necesario revisar el patrón de flor, la nivelación o la posición de perforación para ese perfil y material específicos.
En comparación con el plegado en plegadora, la otra forma habitual de doblar chapa para obtener perfiles, el perfilado por rodillos es adecuado para series largas de una misma sección transversal.
| Dimensión | Línea de perfilado | Plegadora |
| Proceso | Continua, desde bobina | Un doblez por carrera, a partir de piezas en bruto cortadas |
| Longitud de la pieza | Las longitudes largas son habituales; se corta a cualquier longitud programada | Limitada por la longitud de la plegadora |
| Configuración para un nuevo perfil | Nuevo juego de rodillos o ajuste; preparación más larga | Nuevo utillaje o programa; preparación más rápida |
| Aplicación ideal | Grandes volúmenes de un mismo perfil | Series cortas, muchas piezas diferentes, prototipos |
| Operaciones en línea | Punzonado, corte y apilado integrados | Normalmente operaciones independientes |
La desventaja real del perfilado por rodillos: los rodillos se fabrican para un perfil, por lo que rara vez compensa para lotes pequeños o piezas únicas. Si sus volúmenes son bajos, comprar perfiles acabados o utilizar una plegadora suele ser la opción más sensata.
P: ¿Qué es una máquina de perfilado por rodillos en términos sencillos?
R: Una máquina que dobla una larga tira de metal hasta darle una sección transversal fija al hacerla pasar por una fila de rodillos perfilados, cada uno de los cuales añade un poco más de curvatura.
P: ¿Cuál es la diferencia entre una máquina perfiladora y una línea de perfilado?
R: La perfiladora es el tren de perfilado con sus estaciones de rodillos. Una línea añade la desbobinadora, la niveladora, el alimentador y los equipos de punzonado, corte y apilado.
P: ¿El perfilado se realiza en caliente o en frío?
A: En frío. La banda se conforma a temperatura ambiente, por eso a menudo se denomina conformado por rodillos en frío.
P: ¿Por qué una máquina de perfilado por rodillos necesita tantas estaciones?
R: Cada estación dobla la banda solo ligeramente. Distribuir el doblado evita el estiramiento, las arrugas y la torsión. Los perfiles más gruesos, resistentes o complejos generalmente necesitan más estaciones.
P: ¿Puede una máquina de perfilado por rodillos fabricar perfiles diferentes?
R: A veces. Algunos diseños permiten ajustar diferentes anchos o alturas de un perfil similar; una sección transversal completamente diferente suele requerir un juego de rodillos o una línea distintos.
P: ¿Cuánto cuesta una perfiladora?
R: Chenlong no publica precios; cada línea se cotiza según el plano del perfil, el material, las dimensiones, la velocidad, las necesidades de punzonado, el nivel de automatización y la configuración. Las condiciones publicadas son un anticipo del 30 %, pago mediante T/T o L/C y plazos de entrega de 20–30 días laborables para equipos estándar y de 40–60 para equipos personalizados.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Le responderemos en un plazo de 24 horas. Si para el caso urgente, por favor agregue WhatsApp/WeChat: +8613863639320,. O llame directamente a +8613863639320.
*Respetamos su confidencialidad y toda la información está protegida.
Sólo utilizaremos sus datos para responder a su consulta y nunca le enviaremos correos electrónicos o mensajes promocionales no solicitados.