


Unternehmen
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:47
Technisches Team von Chenlong | Verantwortlicher technischer Autor des Unternehmens, Weifang Chenlong Intelligent Technology Co., Ltd. | Veröffentlicht: 5. November 2026 | Zuletzt geprüft: 5. November 2026
Eine Rollformmaschine formt flaches Metallband zu einem Profil mit gleichbleibendem Querschnitt, indem sie es durch eine Reihe paarweise angeordneter Rollen führt, die das Band jeweils ein Stück weiter biegen. In einer vollständigen Anlage wird das Band zunächst abgewickelt, gerichtet, zugeführt und gestanzt, anschließend rollgeformt, auf Länge geschnitten und gestapelt.
Rollformen ist ein Kaltumformverfahren. Das Metall wird nicht erhitzt, sondern bei Raumtemperatur schrittweise gebogen, während es durch eine Reihe von Walzgerüsten läuft. Jedes Gerüst enthält eine obere und eine untere Walze, deren Konturen der Form entsprechen, die das Band an dieser Stelle haben soll. Die erste Station kann die Kanten um einige Grad anheben, die zweite um einige weitere Grad und so weiter, bis das letzte Gerüst das fertige Profil erzeugt.
Ingenieure planen diese Abfolge als sogenannte Profilierblume: eine Zeichnung, die den Bandquerschnitt an jeder Station überlagert, sodass er sich wie Blütenblätter auffächert. Die Profilierblume bestimmt, wie viele Stationen ein Profil benötigt und wie stark jede einzelne biegt. Biegt man in einer Station zu viel, dehnt sich das Band, wirft Falten oder verwindet sich. Verteilt man das Biegen auf mehr Stationen, wird die Linie länger und teurer.
Diese Abwägung erklärt den Großteil des Folgenden: Bei fast jeder Konstruktionsentscheidung in einer Rollformanlage geht es darum, das Band so zu steuern, dass jede Station Material in einem vorhersehbaren Zustand erhält.
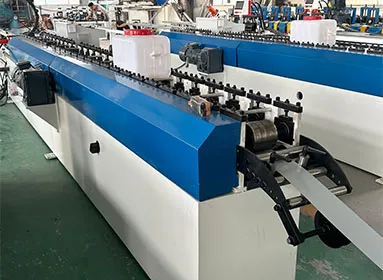
Chenlong beschreibt seine Produktionslinien so, dass sie Abwickeln, Richten, Vorschub, Stanzen, Profilieren, Schneiden, Biegen, Schweißen, Sammeln/Stapeln und Verpacken in einen automatisierten Arbeitsablauf integrieren. Die meisten Profilieranlagen nutzen sechs dieser Schritte als Kernablauf, wobei Biegen und Schweißen für spezifische Produkte ergänzt werden.
| Prozessschritt | Was geschieht | Chenlong-Komponentenkategorie |
| 1. Abwickeln | Das Coil wird gehalten und als Band abgewickelt | Hydraulische und mechanische Abwickler |
| 2. Richten | Bandkrümmung und Welligkeit werden beseitigt | Hochpräzisions-Richt- und Niveliermaschinen |
| 3. Vorschub | Das Band wird in exakten Schritten weitergeführt | Hochpräzise Servoschneider |
| 4. Stanzen | Löcher, Schlitze und Ausklinkungen werden eingebracht | CNC- und Hydraulikstanze |
| 5. Rollformen | Das Band wird schrittweise zum Profil gebogen | Kaltwalzprofilieranlagen |
| 6. Ablängen & Stapeln | Profil wird abgelängt und gesammelt | Hydraulische und CNC-Schneidemaschinen; Aufnahmetisch und Palettierer |
| Optional | Weiteres Biegen oder Verbinden des geschnittenen Teils | Kundenspezifische Biegemaschinen; CNC-Laserschweißmaschinen |
1. Abwickeln
Der Abwickler hält das Coil auf einem spreizbaren Dorn und gibt das Band entsprechend dem Bedarf der Anlage ab. Bei hydraulischen Abwicklern wird der Dorn hydraulisch gespreizt, und auch schwerere Coils lassen sich mit geringerem manuellem Aufwand handhaben; mechanische Abwickler sind einfacher aufgebaut. Entscheidend ist hier die Regelung der Bandspannung: Wenn das Band ruckartig vorläuft oder durchhängt, beeinträchtigt das alle nachfolgenden Prozesse.
2. Richten
Aufgewickelter Stahl behält seine Krümmung. Ein Richtapparat führt das Band durch versetzt angeordnete Rollen, die es abwechselnd hin und her biegen, bis diese Krümmung, der sogenannte Coilset, beseitigt ist. Wird dieser Schritt ausgelassen oder der Richtapparat zu klein ausgelegt, führt das später häufig zu gebogenen Bauteilen, weil die Formrollen jede Verformung übernehmen, die das Band bereits mitbringt.
3. Vorschub
Bei Linien mit Stanzeinheit führt ein Servovorschub das Band in präzisen Schritten weiter, sodass die Löcher genau dort liegen, wo es die Zeichnung vorgibt. Am Schaltschrank von Chenlong Kabelkanal und Regallinien sind als veröffentlichte Optionen für Servovorschübe Yaskawa, Delta oder eine kundenspezifische Alternative verfügbar.
4. Stanzen
Löcher, Langlöcher und Ausklinkungen werden normalerweise gestanzt, solange das Band noch flach ist. Nach dem Profilieren ist das Stanzen schwieriger, weil die Presse in ein dreidimensionales Profil hineinreichen muss. Mehr zu dieser Anordnungsentscheidung weiter unten.
5. Rollformen
Das ist die Maschine, auf die sich der Name bezieht. Das Band tritt in das erste Gerüst ein, und die angetriebenen Walzen formen es und ziehen es zugleich vorwärts. Die Profile reichen von einfachen U-Profilen bis hin zu geschlossenen oder mehrfach gebogenen Querschnitten; die Profilfamilien Chenlong veröffentlicht umfassen C/Z-Pfetten, Regalstützen und -träger, Kabelpritschenprofile, Schaltschrankrahmen, Leichtbau-Stahlprofile, Tür- und Fensterrahmen sowie Führungsschienen und Fahrwerksträger für die Automobilindustrie.
6. Schneiden und Stapeln
Eine Abschneidpresse oder Säge trennt die fertigen Längen ab, und ein Ablagetisch oder Palettierer sammelt sie. Bei Anlagen mit hoher Ausbringung zeigen sich die Einsparungen beim Personal oft beim Stapeln, da die manuelle Handhabung langer Profile langsam und umständlich ist.
Zwei Arbeitsschritte können entweder vor oder nach dem Profiliergerüst angeordnet werden. Diese Entscheidung beeinflusst die Geschwindigkeit, die Werkzeugkosten und die Teilequalität.
| Entscheidung | Vor dem Umformen (pre-) | Nach dem Profilieren |
| Stanzen | Flachband lässt sich leicht stanzen; einfachere Werkzeuge. Biegelinien-nahe Löcher können sich beim Umformen des Bandes verziehen. | Die Lochposition relativ zu den Biegungen bleibt exakt; die Stanzwerkzeuge müssen zur profilierten Form passen, weshalb die Werkzeuge komplexer sind. |
| Schneiden | Flache Zuschnitte schneiden und anschließend jedes Teil umformen. Ein Schneidwerkzeug passt für viele Profile; die geschnittenen Enden können sich aufweiten, weil der erste und letzte Abschnitt jedes Zuschnitts ohne Unterstützung umgeformt wird. | Das fertige Profil schneiden. Saubere, rechtwinklige Schnittenden; das Schneidwerkzeug muss zum Profil passen, sodass jedes Profil ein eigenes Werkzeug benötigt. |
Eine verwandte Entscheidung betrifft das Schneiden im Stillstand oder den fliegenden Schnitt. Beim Schneiden im Stillstand hält die Linie bei jedem Schnitt an. Beim fliegenden Schnitt bewegt sich das Schneidwerkzeug mit dem Band, sodass die Linie kontinuierlich weiterläuft. Der fliegende Schnitt erhöht den Ausstoß, bringt jedoch zusätzliche mechanische und steuerungstechnische Komplexität mit sich.
Es gibt kein universell richtiges Layout. Die passende Anordnung hängt von den Lochpositionen, der Profiltiefe, der erforderlichen Endqualität und der Anzahl verschiedener Profile ab, die sich die Linie teilen.
Chenlong führt Kaltwalzprofiliermaschinen als ersten Eintrag in seiner Kategorie für Anlagenkomponenten auf, zusammen mit den anderen Modulen in der obigen Tabelle. Für die Profiliermaschine als separate Komponente ist kein eigenständiges Datenblatt mit Angaben zu Stationen, Wellendurchmesser, Walzenmaterial oder Antriebsleistung veröffentlicht.
Parameterbereiche werden auf Anlagenebene für bestimmte Linien angegeben. Die Linien für Brand- & Schaltschränke, Kabelpritschen und Lager-/Supermarktregale führen jeweils 10–2.000 mm Materialbreite, 0,2–10 mm Walzdicke und eine Kapazität von 0–50 m/min auf, wobei alle Parameter an die Projektanforderungen angepasst werden können. Diese Werte beziehen sich auf diese Linien und beschreiben den konfigurierbaren Bereich, nicht die Leistung einer einzelnen Profiliermaschine im laufenden Betrieb.
Für seine Linie für Leichtbau-Stahlprofile listet Chenlong die Materialien auf, die je nach Konfiguration profiliert werden können: kaltgewalzter Stahl, warmgewalzter Stahl, verzinkter Stahl, Edelstahl, vorbeschichteter Stahl, Aluminiumlegierungen, Kupfer und hochfestes Blech. Diese Aufzählung vermittelt ein gutes Bild davon, wie breit das Materialspektrum beim Kaltwalzprofilieren sein kann.
Wenn Sie Spezifikationen für eine Profiliermaschine für Ihr Projekt benötigen, werden diese bei der Angebotserstellung anhand Ihrer Profilzeichnung und Ihres Materials festgelegt.
Das Verständnis des Prozesses ist besonders hilfreich, wenn etwas schiefgeht. Diese Fehler treten bei verschiedenen Profiltypen auf:
Eine Maschine, die einen dieser Fehler durchgehend erzeugt, ist nicht zwangsläufig defekt. Oft müssen die Profilierblume, das Richten oder die Stanzposition für dieses spezifische Profil und Material überarbeitet werden.
Im Vergleich zum Abkanten mit einer Abkantpresse, der anderen üblichen Methode zum Biegen von Blech zu Profilen, eignet sich das Rollformen für lange Serien eines einzigen Querschnitts.
| Abmessung | Profilieranlage | Abkantpresse |
| Prozess | Kontinuierlich vom Coil | Eine Biegung pro Hub, aus zugeschnittenen Platinen |
| Teilelänge | Große Längen sind üblich; auf jede programmierte Länge zuschneidbar | Durch die Länge der Abkantpresse begrenzt |
| Einrichtung für ein neues Profil | Neuer Rollensatz oder Anpassung; längere Rüstzeit | Neues Werkzeug oder Programm; schnelleres Einrichten |
| Am besten geeignet | Große Stückzahlen eines Profils | Kleine Serien, viele verschiedene Teile, Prototypen |
| Integrierte Arbeitsgänge | Stanzen, Schneiden und Stapeln integriert | Meist separate Arbeitsgänge |
Die ungeschminkte Kehrseite des Walzprofilierens: Da die Walzen exakt für ein bestimmtes Profil gefertigt werden, rentiert es sich für Kleinserien oder Einzelteile selten. Bei geringen Stückzahlen ist der Zukauf fertiger Profile oder der Einsatz einer Abkantpresse meist die sinnvollere Lösung.
F: Was ist eine Rollformmaschine einfach erklärt?
A: Eine Maschine, die ein langes Metallband zu einem Profil mit gleichbleibendem Querschnitt biegt, indem sie es durch eine Reihe profilierter Rollen führt, die das Band jeweils ein Stück weiter biegen.
F: Was ist der Unterschied zwischen einer Profiliermaschine und einer Profilieranlage?
A: Die Rollformmaschine ist das Umformwerk mit den Walzgerüsten. Eine Linie ergänzt sie um Abwickler, Richtmaschine, Vorschub, Stanzeinheit, Schneideinheit und Stapelanlage.
F: Ist Rollformen ein Warm- oder Kaltumformverfahren?
A: Kalt. Das Band wird bei Raumtemperatur umgeformt, weshalb das Verfahren oft als Kaltwalzprofilieren bezeichnet wird.
F: Warum benötigt eine Rollformmaschine so viele Stationen?
A: Jede Station biegt das Band nur geringfügig. Durch die Verteilung des Biegevorgangs werden Dehnung, Faltenbildung und Verdrehen verhindert. Dickere, festere oder komplexere Profile benötigen im Allgemeinen mehr Stationen.
F: Kann eine Rollformmaschine verschiedene Profile herstellen?
A: Manchmal. Einige Konstruktionen lassen sich für unterschiedliche Breiten oder Höhen eines ähnlichen Profils anpassen; ein völlig anderer Querschnitt erfordert in der Regel einen anderen Rollensatz oder eine andere Linie.
F: Wie viel kostet eine Profiliermaschine?
A: Chenlong veröffentlicht keine Preise; jedes Angebot für eine Anlage wird auf Grundlage der Profilzeichnung, des Materials, der Abmessungen, der Geschwindigkeit, der Stanzanforderungen, des Automatisierungsgrads und der Konfiguration erstellt. Veröffentlicht werden folgende Konditionen: 30 % Anzahlung, Zahlung per T/T oder Akkreditiv (L/C) sowie Lieferzeiten von 20–30 Arbeitstagen für Standardanlagen und 40–60 Arbeitstagen für kundenspezifische Anlagen.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Wir werden Ihnen innerhalb von 24 Stunden antworten. Bei dringenden Angelegenheiten fügen Sie bitte WhatsApp/WeChat hinzu: +8613863639320 oder rufen Sie direkt +8613863639320 an.
*Wir respektieren Ihre Vertraulichkeit und alle Informationen sind geschützt.
Wir verwenden Ihre Informationen ausschließlich zur Beantwortung Ihrer Anfrage und senden niemals unerwünschte E-Mails oder Werbenachrichten.