


Azienda
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 18:01
La punzonatura lenta, le piegature irregolari, la movimentazione ripetuta dei materiali e le dimensioni instabili possono limitare la produttività delle passerelle portacavi. Con la crescita degli ordini, questi problemi aumentano il lavoro, gli scarti e la pressione sui tempi di consegna. Una linea di produzione con macchina profilatrice per passerelle portacavi configurata correttamente collega ogni operazione e crea un percorso più stabile verso una produzione scalabile.
Una macchina profilatrice per passerelle portacavi trasforma il coil metallico in componenti di passerelle a scala, perforati, a canale o a fondo pieno. Una linea di produzione completa può integrare svolgitore, raddrizzatrice, alimentatore servoassistito, punzonatura, profilatura, taglio, ricezione e impilamento. La configurazione finale deve corrispondere al profilo della passerella, al materiale, allo spessore, all'intervallo di larghezze, allo schema dei fori, all'obiettivo di produzione e al metodo di cambio formato richiesto.
A canalina roll forming machine is specialized metal-forming machinery that shapes flat strip into profiles used to support and route electrical cables. The material passes through several roller stations. Each station makes a small, controlled bend until the final profile appears.
La macchina può produrre una sezione completa di passerella o componenti separati quali:
Una moderna macchina di profilatura a rulli normalmente funziona come parte di un sistema più ampio. La linea può collegare uno svolgitore, un'unità di livellamento, un alimentatore servoassistito, una pressa punzonatrice, una profilatrice a rulli, un'unità di taglio idraulica, un tavolo di ricezione e un sistema di controllo PLC.
La configurazione esatta dipende dal prodotto. Una linea di base per profilati a C non forati richiede meno operazioni rispetto a una linea completamente automatica per passerelle portacavi, che deve realizzare aperture complesse, larghezze regolabili, lunghezze multiple e l'impilamento dei pezzi finiti.
Presso Weifang Chenlong Intelligent Technology Co., Ltd., studiamo il disegno del cliente prima di definire la struttura della macchina. Esaminiamo il profilo della passerella, lo spessore del materiale, lo schema dei fori, la sequenza di piegatura, la lunghezza di taglio, il volume di produzione e l'obiettivo di cambio formato. Questo ci aiuta a costruire apparecchiature basate sul prodotto reale, invece di offrire una configurazione unica a ogni stabilimento.
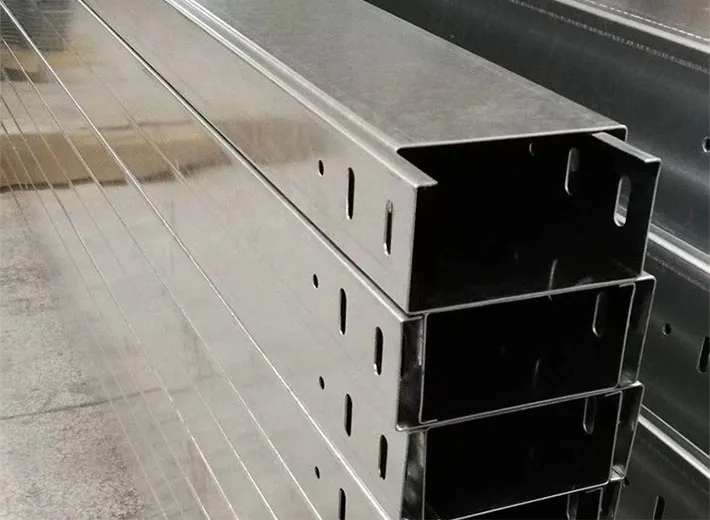
Un sistema di passerelle portacavi può utilizzare diverse strutture. Ogni tipo offre diversi livelli di ventilazione, supporto, protezione e accesso.
| Tipo di passerella portacavi | Struttura principale | Common Use | Focus produttivo |
| Passerella forata | Punched bottom with formed sides | Percorsi di potenza e controllo | Precisione della posizione dei fori e delle pareti laterali |
| Passerella a traversini | Due fiancate laterali collegate da traversini | Cavi di alimentazione di grandi dimensioni | Rettilineità dei longheroni e collegamento dei traversini |
| Passerella a canale | Profilo a canale stretto | Piccole quantità di cavi | Profilo compatto e preciso |
| Canale a fondo pieno | Superficie di fondo continua | Cavi sensibili o di piccole dimensioni | Planarità e pareti laterali stabili |
| Trough Tray | Fondo ventilato o a supporto ravvicinato | Cablaggio industriale misto | Equilibrio tra supporto e ventilazione |
| Coperchio della passerella | Coperchio piatto, a punta o ventilato | Protezione aggiuntiva dei cavi | Dettagli di accoppiamento e fissaggio |
Una passerella portacavi forata offre un supporto continuo, mentre le sue aperture migliorano la circolazione dell'aria e riducono il peso. L'impianto di produzione deve forare con precisione il nastro prima o durante la profilatura.
A cable ladder uses long side rails joined by rungs. A ladder cable tray is often selected for large power cable routes because its open structure provides ventilation and installation access. Rail shape, rung spacing, connection details, and load requirements influence the production method.
Un profilato a C canalina è più stretta e viene spesso utilizzata per fasci di cavi di dimensioni ridotte. I produttori possono realizzare diverse passerelle a canale variando larghezze, altezze, materiali e forature di montaggio.
Una passerella portacavi a fondo pieno supporta i cavi lungo l'intera base. La sua superficie continua può contribuire a proteggere i cablaggi più piccoli o sensibili, sebbene i progettisti debbano considerare ventilazione, calore, polvere e umidità.
La linea può anche produrre coperchi, divisori, longheroni laterali, profili di collegamento e altri componenti di supporto per cavi. Tuttavia, una singola macchina non produce automaticamente ogni tipo di passerella portacavi. Forme sostanzialmente diverse possono richiedere attrezzature, set di rulli, presse o linee di produzione separate.
Il processo di profilatura a freddo modella il nastro d'acciaio a temperatura ambiente. Non fonde il materiale. Al contrario, una sequenza di rulli piega gradualmente il nastro fino a ottenere la sezione trasversale richiesta.
Un processo tipico segue questo ordine:
Metal coil
→ Svolgimento
→ Spianatura
→ Alimentazione servoassistita
→ Punzonatura
→ Profilatura a rulli
→ Raddrizzatura
→ Taglio
→ Ricezione
→ Ispezione e impilamento
L'aspo svolgitore sostiene e rilascia il coil. Un'unità raddrizzatrice elimina le curvature indesiderate prima che il materiale entri nell'alimentatore. Un servocontrollo posiziona il nastro di acciaio a ogni ciclo di punzonatura.
La pressa punzonatrice realizza quindi i fori di ventilazione, le asole di montaggio, le aperture per i giunti o altre geometrie. Dopo la punzonatura, il nastro entra nelle stazioni di profilatura a rulli. Ciascuna stazione esegue una parte della piega complessiva.
Al termine del processo di formatura, un sistema di taglio idraulico o volante realizza la lunghezza programmata. Il sistema di ricezione guida il prodotto finito fuori dalla linea e può trasferirlo a un impilatore automatico.
Questo metodo graduale consente di migliorare la costanza dimensionale rispetto alla formatura dell'intero profilo in un unico passaggio. Una profilatrice a freddo correttamente progettata supporta inoltre la produzione continua di sezioni metalliche lunghe e ripetibili.
Il processo di profilatura a rulli non sostituisce la progettazione del prodotto. Il produttore deve comunque definire la qualità e lo spessore del materiale, i requisiti di carico, i dettagli di connessione, il rivestimento e i criteri di ispezione.
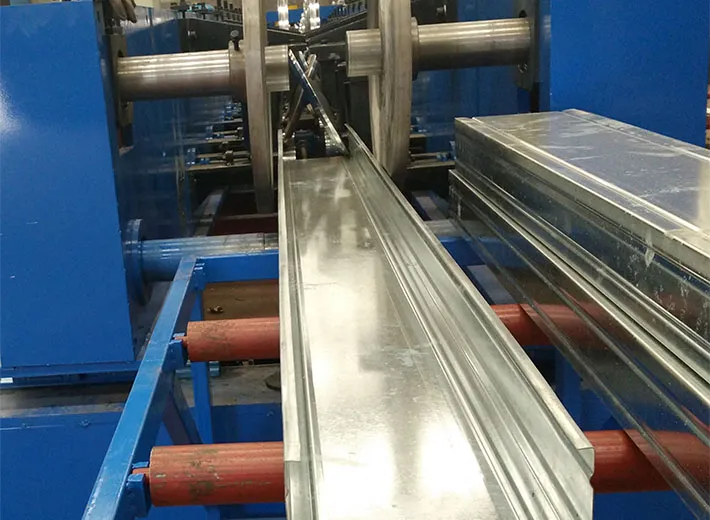
Una linea di produzione completa è un insieme coordinato di macchine. Ogni unità deve essere compatibile con il materiale, la velocità e la logica di controllo della fase successiva.
1. Caricamento e svolgimento della bobina
Il sistema ha inizio con un coil d'acciaio. Lo svolgitore può essere manuale, idraulico o motorizzato. Il peso del coil, la larghezza del nastro, il diametro interno e il diametro esterno ne determinano la capacità richiesta.
Un sistema a espansione idraulica consente di serrare saldamente il coil e semplificare il caricamento. Per i coil più pesanti, i produttori possono anche utilizzare un carrello di carico per ridurre la movimentazione manuale.
2. Livellamento e guida
L'unità di spianatura prepara il materiale per un'alimentazione precisa. Le guide di ingresso mantengono centrato il nastro. Un disallineamento in questa fase può compromettere ogni foro e piega successivi.
3. Servoalimentazione
Un servoalimentatore fa avanzare il materiale di una distanza programmata. Un avanzamento accurato garantisce la ripetibilità del passo dei fori, lunghezze variabili e differenti ricette di prodotto.
4. Punching system
La pressa punzonatrice realizza fori di ventilazione, asole di fissaggio, aperture laterali, goffrature e dettagli per connettori. La linea può utilizzare un sistema di punzonatura meccanico, pneumatico o idraulico in base ai requisiti di velocità e forza.
5. Profilatrice
La profilatrice a rulli comprende alberi, rulli, supporti, guide e un sistema di azionamento. La sequenza dei rulli trasforma il nastro piano nel profilo di passerella portacavi specificato.
6. Unità di taglio
Un sistema di taglio idraulico può arrestarsi e tagliare la sezione profilata. Un sistema di taglio al volo può muoversi insieme al prodotto, consentendo alla linea di continuare a funzionare durante il taglio. La scelta corretta dipende da velocità, geometria del profilo, tolleranze e budget.
7. Receiving and stacking
Un tavolo di raccolta sostiene la passerella portacavi finita dopo il taglio. I sistemi più avanzati possono includere trasportatori, dispositivi di ribaltamento, movimentazione robotizzata o impilamento automatico.
8. Electrical control system
Il PLC coordina l'alimentazione, la punzonatura e il taglio, la velocità di formatura, gli allarmi, le impostazioni di lunghezza e i conteggi di produzione. Un'HMI chiara aiuta gli operatori a selezionare le ricette di prodotto e a monitorare la linea.
Insieme, queste unità creano una linea di produzione automatizzata. Una buona integrazione è importante tanto quanto le prestazioni di ogni singolo macchinario.
Perforato canalina La profilatura a rulli combina la punzonatura controllata con la formatura continua del profilo. La posizione e la sequenza delle aperture devono corrispondere alle pieghe finali.
Il processo inizia normalmente con un nastro di acciaio zincato o grezzo. L'alimentatore spinge il nastro nella pressa punzonatrice, dove gli stampi realizzano la foratura richiesta. Il nastro entra quindi nelle stazioni di profilatura, assumendo la sagoma finale della passerella.
Un produttore potrebbe dover punzonare:
La disposizione della punzonatura deve tenere conto del design di profilatura. Un foro posizionato troppo vicino a una piega può deformarsi. Anche un'ampia zona perforata può modificare il comportamento del nastro durante la profilatura.
Per questo motivo, Chenlong esamina insieme lo sviluppo piano e il disegno del prodotto finito. I nostri ingegneri studiano come ogni elemento punzonato si sposta durante la piegatura e se l'attrezzatura necessita di un supporto aggiuntivo attorno all'apertura.
La linea può utilizzare stampi intercambiabili per diversi schemi. Un sistema di alimentazione programmabile può modificare l'interasse e la lunghezza di taglio senza sostituire ogni componente meccanico.
Una linea per passerelle portacavi forate deve garantire:
Questi dettagli influiscono sull'assemblaggio, sull'imballaggio, sull'installazione e sull'aspetto della passerella portacavi finita.
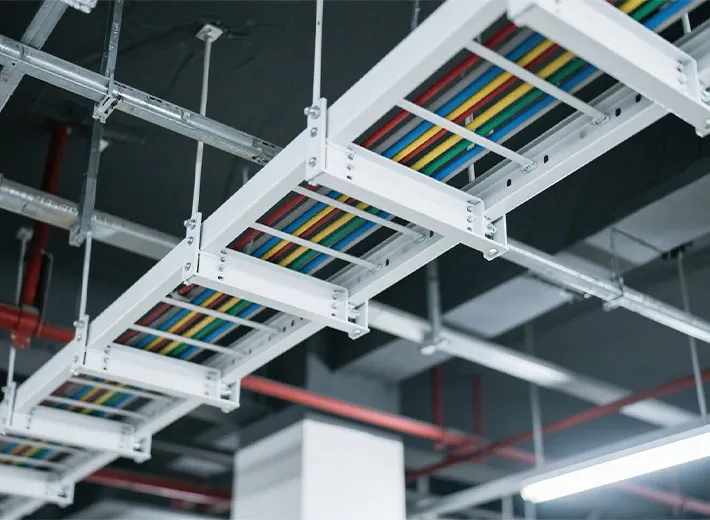
Strutture diverse delle passerelle richiedono macchinari e lavorazioni a valle differenti.
Passerella portacavi a scala
A ladder tray uses separate side rails and rungs. The line can roll form the side rail, while a second process produces or cuts the rungs. The manufacturer then joins the components according to the product design.
Il metodo di giunzione può includere:
If the design requires a weld, the manufacturer must control rung position, heat input, distortion, and surface finishing. Pre-galvanized material also needs careful treatment where joining exposes or damages the coating.
Passerella portacavi a canale
Una sezione a canale presenta spesso una sezione trasversale più semplice, ma piccole differenze dimensionali possono influire sull'accoppiamento del coperchio e sul montaggio. Una profilatrice può produrre sezioni strette in diverse larghezze se le attrezzature e il metodo di regolazione lo consentono.
Passerella a fondo pieno
Un design a fondo pieno non richiede lo stesso schema di ventilazione di una passerella perforata. La linea di produzione può comunque punzonare i fori per connettori o fissaggi prima della formatura.
La base ampia e continua richiede particolare attenzione alla planarità. Una forza di formatura non uniforme può creare ondulazioni o torsioni nella sezione finita.
Passerella portacavi a vaschetta
A trough cable design may have a ventilated bottom, closely spaced supports, or a customized cross-section. Buyers should provide a drawing because the word “trough” does not define one universal profile.
Uno stabilimento che desidera produrre passerelle portacavi in tutte queste categorie potrebbe necessitare di più set di utensili o linee dedicate. Chenlong può esaminare l'intera famiglia di prodotti e identificare quali operazioni di alimentazione, punzonatura, formatura e taglio possono essere condivise.
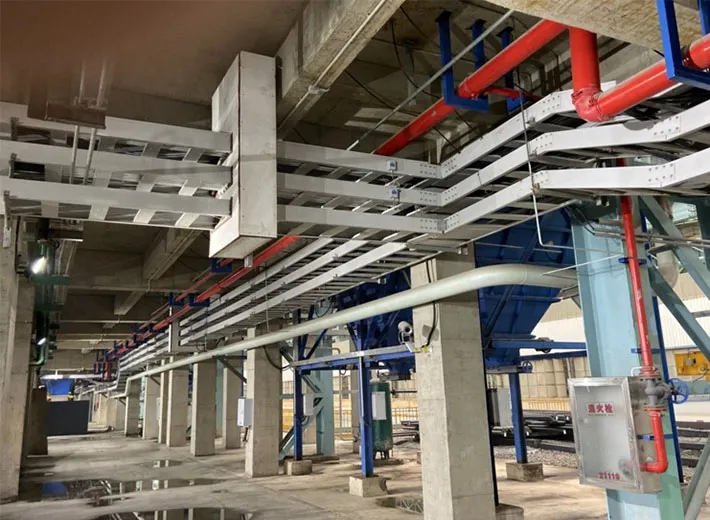
A canalina Il profilo costituisce la principale parte strutturale del percorso di supporto. Deve sostenere il peso dei cavi, collegarsi alle sezioni adiacenti e adattarsi alle staffe, ai coperchi e agli accessori previsti.
Un buon profilo di passerella supporta:
The tray is part of the cable support system, not the electrical conductor itself. It provides a route for electrical cables and may also need electrical continuity, bonding, grounding, covers, or separation according to the project.
A poorly formed side rail may bend or prevent splice plates from fitting. Rough openings may damage cable insulation. Inconsistent width can slow cover installation or create field modifications.
La norma NEMA VE 1 riguarda la costruzione, le prove e le prestazioni dei sistemi di passerelle portacavi metalliche, mentre la NEMA VE 2 tratta la movimentazione, lo stoccaggio, l'installazione, la manutenzione e la modifica. La IEC 61537 è utilizzata a livello internazionale anche per i sistemi di passerelle portacavi e scale portacavi. La norma applicabile dipende dal mercato di destinazione e dal progetto. La panoramica di codici e norme del Cable Tray Institute rappresenta un utile punto di partenza.
Una macchina per profilatura a rulli non rende automaticamente la passerella conforme. La conformità dipende dalla progettazione completa del prodotto, dal materiale, dalle prove di carico, dai giunti, dagli accessori, dal rivestimento, dal controllo della produzione e dalla documentazione del progetto.
L'automazione dovrebbe essere adeguata alla gamma di prodotti, al volume degli ordini, alle condizioni della manodopera, alla frequenza dei cambi formato e al budget. Un'automazione più spinta è utile solo quando risolve un problema di produzione reale.
| Livello di automazione | Configurazione tipica | Funzionamento adeguato |
| Base | Svolgitore, unità di formatura, taglio manuale o ricezione | Low volume and simple profiles |
| Semiautomatica | Alimentazione motorizzata, profilatura, taglio idraulico | Prodotti stabili con produzione moderata |
| Automatic | Alimentazione servoassistita, punzonatura, profilatura, taglio, PLC | Ordini ripetuti e diverse lunghezze |
| Completamente automatica | Movimentazione integrata, ricette, profilatura, taglio, impilamento | Elevata produzione e riduzione dei trasferimenti manuali |
Una linea completamente automatica è in grado di memorizzare le ricette dei prodotti, modificare le lunghezze di taglio, conteggiare la produzione, rilevare guasti e coordinare la movimentazione a valle.
Una linea completamente automatica per passerelle portacavi può integrare:
The phrase automatic cable tray equipment does not mean that every adjustment happens without an operator. Width changes, roller changes, die replacement, maintenance, coil loading, and quality checks may still require manual work.
A fully automated production line is most valuable when the factory has predictable volume and well-defined products. A smaller manufacturer with frequent custom orders may gain more from modular tooling and quick changeovers than maximum line speed.
Chenlong può personalizzare il livello di automazione in base al processo esistente del cliente. In questo modo si evita di pagare per funzionalità che non supportano l'effettivo piano di produzione.
L'elevata precisione deriva dall'intero sistema, non da un singolo rullo. La variazione del materiale, la rigidità degli alberi, la lavorazione degli utensili, la rigidità del telaio, il controllo dell'alimentazione e la configurazione da parte dell'operatore influenzano tutti il risultato.
Important factors include:
Progettazione di rulli e attrezzature
La sequenza di profilatura deve distribuire la piegatura in modo graduale. Una cattiva progettazione dei rulli può causare svergolamento, svasatura, graffi, ondulazioni dei bordi o derive dimensionali.
Struttura della macchina
Una struttura rigida della macchina contribuisce a mantenere l'allineamento degli alberi sotto carico. Il basamento, le spalle, gli alberi, i cuscinetti, la trasmissione e le guide devono essere adeguati al materiale e alla larghezza richiesti.
Allineamento tra punzonatura e profilatura
L'alimentatore, lo stampo e la linea di profilatura devono condividere una linea centrale stabile. Se la punzonatura si sposta, i fori possono finire nelle pieghe o non combaciare con i connettori.
Costanza del materiale
Le variazioni di spessore, limite di snervamento, forma della bobina o rivestimento possono influire sul ritorno elastico e sulle dimensioni finali. I certificati dei materiali e l'ispezione in ingresso contribuiscono a ridurre gli imprevisti.
Regolazione della larghezza
A machine designed for several tray widths needs a controlled adjustment method. Operators must know which rollers, spacers, guides, or stands move for each product.
Progettazione del taglio
La lama di taglio deve corrispondere alla sezione trasversale del cavo formata. Uno stampo di taglio non corretto può schiacciare il profilo, lasciare bave o deformare l'estremità.
Controllo di processo
Il PLC e il sistema di controllo devono monitorare l'avanzamento, i cicli di punzonatura, la velocità di linea, la lunghezza di taglio, gli allarmi e il conteggio dei pezzi prodotti.
Un processo di produzione di passerelle portacavi di precisione richiede anche strumenti di ispezione. I produttori possono controllare larghezza, altezza delle sponde, posizione dei fori, rettilineità, torsione, lunghezza di taglio, condizione della superficie e adattamento del coperchio.
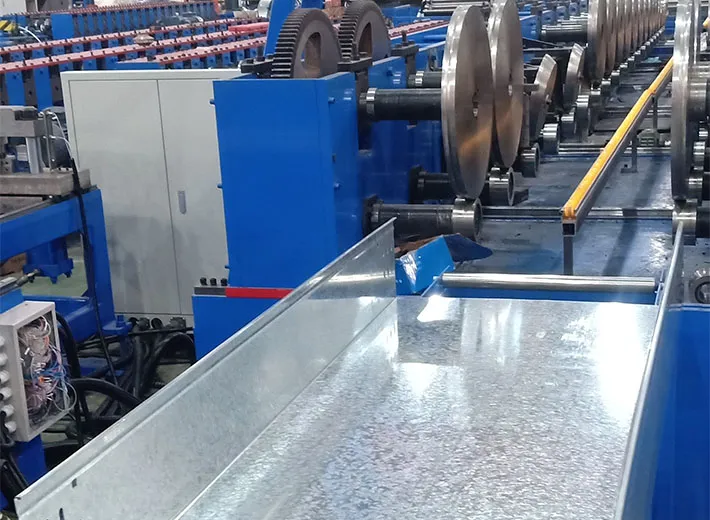
La velocità della macchina è importante, ma non è l'unica misura del valore. La linea pubblicizzata come la più veloce potrebbe non garantire la migliore produzione se si ferma spesso, genera scarti o richiede troppo tempo per cambiare prodotto.
Valutare questi indicatori di produzione:
Il costo totale di proprietà comprende molto più del semplice prezzo di acquisto iniziale. Include anche attrezzature, installazione, formazione, energia, manutenzione, materiali di consumo, ingombro a terra, manodopera, tempi di fermo, scarti e future modifiche di prodotto.
Una richiesta chiara aiuta il fornitore a preparare una proposta tecnica affidabile. «Ci serve una macchina per passerelle portacavi» non è sufficiente.
Fornire le seguenti informazioni sul progetto:
| Informazioni richieste | What to Send |
| Tipo di prodotto | Forata, a scala, a canale, a vaschetta, coperchio o a fondo pieno |
| Disegni | Sezione finita e sviluppo piano |
| Campione | Prodotto esistente, se disponibile |
| Materiale | Qualità, rivestimento e proprietà meccaniche |
| Intervallo di spessore | Minimo e massimo |
| Width Range | Larghezze del nastro e delle passerelle finite |
| Schema dei fori | Dimensioni, posizione, forma e spaziatura |
| Lunghezza del prodotto | Lunghezze standard e variabili |
| Tolerance | Dimensioni critiche |
| Obiettivo di produzione | Pezzi o metri per turno |
| Automazione | Ricezione manuale, trasportatore o impilamento |
| Product Range | Numero di profili e dimensioni |
| Factory Data | Tensione, frequenza e spazio disponibile |
| Standard di qualità | Mercato di destinazione e test richiesti |
Also explain how you currently produce cable tray products. Existing process details reveal where labor, scrap, or bottlenecks occur.
Se ti serve un profilo per passerella personalizzato, individua le dimensioni che influenzano il collegamento, l'adattamento del coperchio, la capacità di carico e l'installazione. I campioni sono utili, ma i disegni controllati restano essenziali.
Per un modello a scala, fornire i disegni di longheroni e traversini, il metodo di giunzione e l'interasse dei traversini. Per una passerella forata, fornire lo schema di punzonatura completo. Per un coperchio, mostrare il metodo di fissaggio.
Una richiesta completa consente a Chenlong di valutare:
Questa analisi tecnica trasforma una richiesta generica in un progetto concreto di impianto.
Weifang Chenlong Intelligent Technology Co., Ltd. è un'azienda high-tech con sede nello Shandong, in Cina. Siamo specializzati in impianti di piegatura a freddo ad alta precisione, lavorazione di profili metallici e linee di produzione automatizzate personalizzate.
La nostra linea di produzione di attrezzature per la formatura a freddo di passerelle portacavi può integrare alimentazione servoassistita, punzonatura in linea, formatura continua, taglio, raccolta e impilamento opzionale.
Possiamo supportare i produttori che devono realizzare:
Per i clienti che necessitano sia di componenti profilati che di macchinari, Chenlong fornisce anche profili per passerelle portacavi in acciaio formati a freddo. La nostra più ampia soluzione per quadri elettrici e passerelle portacavi collega l'ingegneria dei macchinari allo sviluppo dei profili.
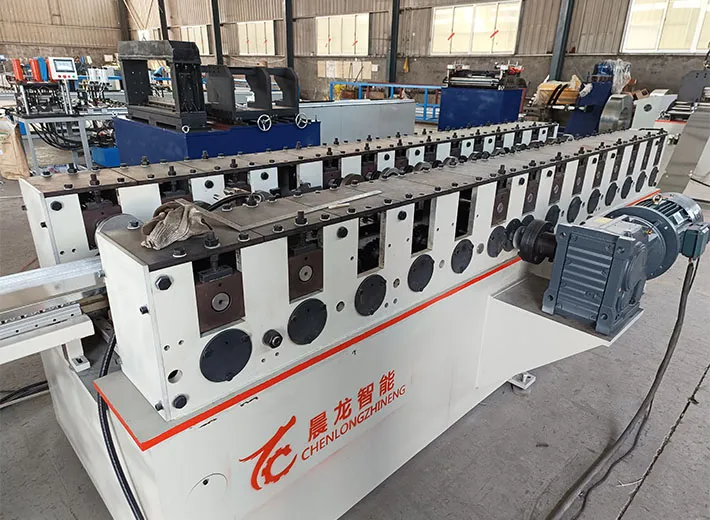
Attualmente un produttore taglia la lamiera, la punzona su una pressa separata, sposta ciascun pezzo su una piegatrice, forma entrambi i lati e misura manualmente la passerella portacavi finita.
Lo stabilimento desidera aggiungere tre larghezze e diverse lunghezze. La produzione manuale richiede troppe movimentazioni e rende difficile controllare le posizioni ripetute dei fori.
Chenlong esamina i disegni e propone una linea interconnessa dotata di:
Il nuovo metodo di produzione riduce i trasferimenti tra le operazioni e rende più prevedibili gli ordini ripetuti. I risultati finali dipendono comunque dalla progettazione del prodotto, dal materiale, dalla velocità, dalla gestione della fabbrica e dal controllo qualità; pertanto, confermiamo questi fattori prima di finalizzare la proposta.
Serviamo produttori, distributori e partner OEM in tutto il mondo. Il nostro lavoro inizia dal disegno tecnico e si conclude con una linea in grado di supportare il reale obiettivo di produzione del cliente.
Una macchina profilatrice per passerelle portacavi può produrre diverse larghezze?
Sì, alcune macchine possono produrre diverse larghezze grazie a stazioni di profilatura regolabili, distanziali, rulli intercambiabili o utensili modulari. La gamma realizzabile dipende dalla geometria del profilo, dallo spessore del materiale, dallo schema di foratura e dal tempo di cambio formato richiesto.
La linea può produrre sia passerelle perforate sia passerelle con fondo pieno?
Può produrre entrambi quando i profili condividono una geometria di formatura compatibile. L'operatore può bypassare o modificare il programma di punzonatura per il prodotto con fondo pieno. Sezioni trasversali diverse possono comunque richiedere attrezzature separate.
Una sola linea può produrre componenti per passerelle portacavi a scala?
Una linea può produrre longheroni laterali per passerelle portacavi a scala e, a seconda del progetto, profili per pioli. Il taglio e l'unione dei pioli possono richiedere attrezzature aggiuntive. L'intero processo deve essere pianificato dall'alimentazione della bobina fino all'assemblaggio.
Qual è la differenza tra un taglio idraulico e uno al volo?
Un sistema di taglio idraulico ad arresto interrompe o rallenta la linea durante il taglio. Una cesoia volante si muove invece insieme al profilo, consentendo una produzione più continua. La scelta corretta dipende da velocità, tolleranze, sagoma del profilo e budget.
Quanti operatori sono necessari per una linea automatica?
The answer depends on coil loading, product handling, stacking, packaging, and quality checks. A fully automated line can reduce manual transfers, but trained operators are still required for setup, inspection, maintenance, and safe operation.
Di cosa ha bisogno Chenlong per preparare un preventivo?
We need product drawings or samples, material grade, thickness, width range, hole pattern, cut length, tolerance, output target, automation level, factory voltage, and available floor space.
Una linea di produzione affidabile nasce dal prodotto, non dal catalogo delle macchine. Il tipo di passerella, il materiale, il profilo, le aperture, la gamma di larghezze, il metodo di giunzione, l'obiettivo di produzione e gli standard qualitativi determinano l'equipaggiamento ideale.
Cold forming offers a practical way to manufacture long, repeatable components for cable management solutions. When feeding, punching, forming, cutting, and receiving work together, manufacturers can improve consistency and reduce unnecessary material movement.
La linea migliore dovrebbe:
Chenlong sviluppa impianti automatici di profilatura per passerelle portacavi, profili personalizzati e soluzioni di produzione integrate per applicazioni elettriche e industriali. Che tu abbia bisogno di una singola profilatrice per passerelle o di una linea di produzione completamente automatizzata, i nostri ingegneri possono esaminare l'intero progetto.
Contatta Chenlong with your profile drawings, material specifications, tray width range, punching pattern, output target, and required automation. We will evaluate your product family and propose a practical cable tray making solution designed around your real production needs.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Ti risponderemo entro 24 ore. In caso di emergenza, aggiungi WhatsApp/WeChat: +8613863639320,. Oppure chiama direttamente +8613863639320.
*Rispettiamo la tua riservatezza e tutte le informazioni sono protette.
Utilizzeremo le tue informazioni solo per rispondere alla tua richiesta e non invieremo mai email non richieste o messaggi promozionali.