


Empresa
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 18:01
El punzonado lento, los dobleces irregulares, la manipulación repetida de materiales y las dimensiones inestables pueden limitar la producción de bandejas portacables. A medida que aumentan los pedidos, estos problemas incrementan la mano de obra, el desperdicio y la presión sobre los plazos de entrega. Una línea de producción de máquinas perfiladoras de bandejas portacables correctamente configurada conecta cada operación y crea un proceso más estable para una fabricación escalable.
Una máquina perfiladora de bandejas portacables transforma una bobina metálica en componentes de bandeja tipo escalera, perforada, de canal o con fondo sólido. Una línea de producción completa puede integrar el desenrollado, la nivelación, la alimentación servoasistida, la perforación, el perfilado, el corte, la recepción y el apilado. Su configuración final debe adaptarse al perfil de la bandeja, el material, el espesor, el rango de anchos, el patrón de orificios, el objetivo de producción y el método de cambio requerido.
A bandeja de cables Una máquina perfiladora es un equipo especializado de conformado de metales que transforma flejes planos en perfiles utilizados para soportar y guiar cables eléctricos. El material pasa por varias estaciones de rodillos. Cada estación realiza un plegado pequeño y controlado hasta obtener el perfil final.
La máquina puede fabricar una sección completa de bandeja o componentes independientes, como:
Una máquina moderna de conformado por rodillos normalmente funciona como parte de un sistema más amplio. La línea puede conectar un desbobinador, una unidad niveladora, un alimentador servo, una prensa punzonadora, una conformadora por rodillos, un dispositivo de corte hidráulico, una mesa de recepción y un sistema de control PLC.
La configuración exacta depende del producto. Una línea básica para un canal no perforado requiere menos operaciones que una línea completamente automática para bandejas portacables que deba realizar aberturas complejas, anchos ajustables, varias longitudes y apilar las piezas terminadas.
En Weifang Chenlong Intelligent Technology Co., Ltd., analizamos el plano del cliente antes de definir la estructura de la máquina. Revisamos el perfil de la bandeja, el espesor del material, el patrón de perforación, la secuencia de plegado, la longitud de corte, el volumen de producción y el objetivo de cambio de formato. Esto nos permite fabricar equipos adaptados al producto real en lugar de ofrecer una configuración fija a todas las fábricas.
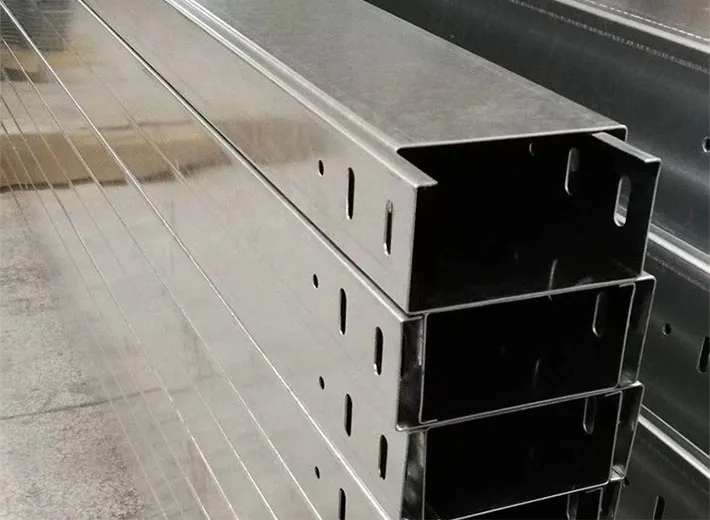
Un sistema de bandejas portacables puede utilizar varias estructuras. Cada tipo ofrece distintos niveles de ventilación, soporte, protección y accesibilidad.
| Tipo de bandeja portacables | Estructura principal | Uso común | Enfoque de producción |
| Bandeja perforada | Punched bottom with formed sides | Rutas de alimentación y control | Precisión de la posición de los orificios y de las paredes laterales |
| Bandeja tipo escalera | Two side rails connected by rungs | Cables de alimentación de gran calibre | Rectitud de los rieles y conexión de los peldaños |
| Bandeja tipo canal | Perfil de canal estrecho | Pequeñas cantidades de cables | Perfil compacto y preciso |
| Bandeja de fondo ciego | Superficie inferior continua | Cables pequeños o sensibles | Planitud y paredes laterales estables |
| Bandeja tipo canal | Ventilated or closely supported bottom | Cableado industrial mixto | Equilibrio del soporte y del flujo de aire |
| Tapa de bandeja | Tapa plana, a dos aguas o ventilada | Protección adicional de los cables | Detalles de ajuste y fijación |
Una bandeja portacables perforada proporciona soporte continuo, mientras que sus aberturas mejoran el flujo de aire y reducen el peso. El equipo de producción debe perforar la banda con precisión antes o durante el conformado.
A cable ladder uses long side rails joined by rungs. A ladder cable tray is often selected for large power cable routes because its open structure provides ventilation and installation access. Rail shape, rung spacing, connection details, and load requirements influence the production method.
Un canal bandeja de cables es más estrecho y suele utilizarse para grupos de cables más pequeños. Los fabricantes pueden producir diversas bandejas portacables tipo canal con diferentes anchos, alturas, materiales y orificios de montaje.
Una bandeja portacables de fondo ciego sostiene los cables a lo largo de toda la base. Su superficie continua puede ayudar a proteger cableados más pequeños o sensibles, aunque los ingenieros de proyecto deben considerar la ventilación, el calor, el polvo y la humedad.
La línea también puede fabricar tapas, separadores, largueros laterales, perfiles de conexión y otros componentes de soporte de cables. Sin embargo, una sola máquina no fabrica automáticamente todos los tipos de bandejas. Las formas sustancialmente diferentes pueden requerir utillajes independientes, juegos de rodillos, prensas o líneas de producción distintas.
El proceso de perfilado en frío conforma la banda de acero a temperatura ambiente. No funde el material. En su lugar, una serie de rodillos dobla la banda de forma progresiva hasta obtener la sección transversal requerida.
Un proceso típico sigue este orden:
Metal coil
→ Desbobinado
→ Nivelación
→ Alimentación mediante servomotor
→ Punzonado
→ Roll forming
→ Enderezado
→ Corte
→ Recepción
→ Inspección y apilado
El desbobinador sostiene y libera la bobina. Una unidad niveladora elimina curvaturas no deseadas antes de que el material entre en el alimentador. El servocontrol posiciona la tira de acero para cada ciclo de punzonado.
A continuación, la prensa punzonadora crea orificios de ventilación, ranuras de montaje, aberturas para conectores u otras características. Después del punzonado, la banda entra en las estaciones de conformado por rodillos. Cada estación realiza una parte del curvado total.
Al final del proceso de conformado, un sistema de corte hidráulico o de corte volante produce la longitud programada. El sistema de recepción guía el producto terminado para alejarlo de la línea y puede transferirlo a un apilador automático.
Este método gradual puede mejorar la uniformidad dimensional en comparación con el conformado de todo el perfil en un solo paso. Una máquina perfiladora en frío diseñada correctamente también permite la producción continua de secciones metálicas largas y reproducibles.
El proceso de perfilado no sustituye a la ingeniería de producto. El fabricante debe seguir definiendo el grado del material, el espesor, los requisitos de carga, los detalles de unión, el recubrimiento y los criterios de inspección.
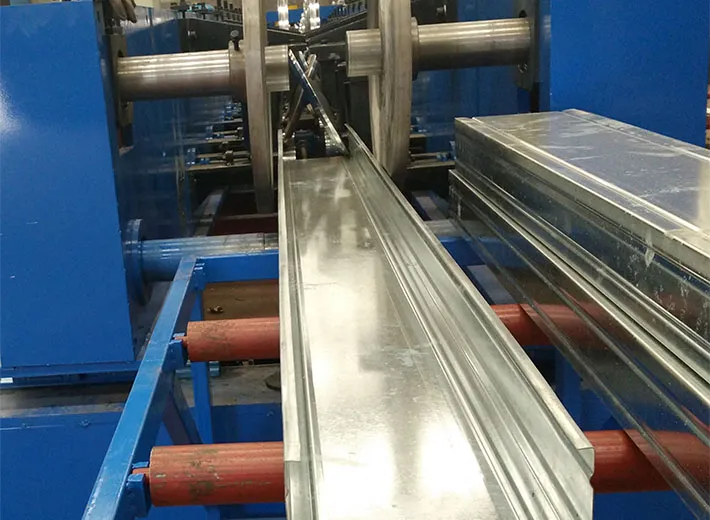
Una línea de producción completa es un conjunto coordinado de máquinas. Cada unidad debe adaptarse al material, la velocidad y la lógica de control de la siguiente etapa.
1. Carga y desbobinado de la bobina
El sistema comienza con una bobina de acero. El desbobinador puede ser manual, hidráulico o motorizado. El peso de la bobina, el ancho de la tira, el diámetro interior y el diámetro exterior determinan la capacidad requerida.
Un sistema de expansión hidráulica puede sujetar firmemente la bobina y simplificar la carga. Para bobinas más pesadas, los fabricantes también pueden utilizar un carro de carga para reducir la manipulación manual.
2. Nivelación y guiado
La unidad de nivelación prepara el material para una alimentación precisa. Las guías de entrada mantienen centrada la tira. Una mala alineación en esta etapa puede afectar a cada orificio y doblez posteriores.
3. Alimentación servoasistida
Un alimentador servo hace avanzar el material una distancia programada. Una alimentación precisa garantiza un espaciado uniforme entre orificios, longitudes variables y distintas recetas de producto.
4. Sistema de punzonado
La prensa de punzonado realiza los orificios de ventilación, las ranuras de fijación, las aberturas laterales, los embutidos y los detalles de conexión. La línea puede incorporar un sistema de punzonado mecánico, neumático o hidráulico según los requerimientos de velocidad y fuerza.
5. Roll former
The roll former contains shafts, rollers, stands, guides, and a drive system. The roller sequence turns the flat strip into the specified cable tray profile.
6. Unidad de corte
Un dispositivo de corte hidráulico puede detenerse y cortar la sección formada. Un dispositivo de corte volante puede desplazarse junto con el producto, lo que permite que la línea siga funcionando durante el corte. La elección adecuada depende de la velocidad, la geometría del perfil, la tolerancia y el presupuesto.
7. Recepción y apilado
Una mesa receptora sostiene la bandeja portacables terminada tras el corte. Los sistemas más avanzados pueden incluir transportadores, dispositivos de volteo, manipulación robótica o apilado automático.
8. Sistema de control eléctrico
El PLC coordina la alimentación, la perforación y el corte, la velocidad de conformado, las alarmas, los ajustes de longitud y los recuentos de producción. Una HMI clara ayuda a los operadores a seleccionar las recetas de producto y supervisar la línea.
En conjunto, estas unidades crean una línea de producción automatizada. Una buena integración es tan importante como el rendimiento de cada máquina por separado.
Perforado bandeja de cables el conformado por rodillos combina el punzonado controlado con el conformado continuo del perfil. La ubicación y la secuencia de las aberturas deben coincidir con los curvados finales.
El proceso normalmente comienza con una bobina de acero galvanizado o acero sin recubrimiento, plana. El alimentador introduce la banda en la prensa de punzonado, donde las matrices perforan el patrón requerido. A continuación, la banda entra en los bastidores de conformado y adquiere la forma final de la bandeja.
Un fabricante puede necesitar punzonar:
La distribución del punzonado debe tener en cuenta el diseño de conformado. Un orificio ubicado demasiado cerca de un doblez puede deformarse. Asimismo, una zona perforada amplia puede alterar el comportamiento de la tira durante el conformado.
Por este motivo, Chenlong revisa conjuntamente el desarrollo plano y el plano del producto terminado. Nuestros ingenieros estudian cómo se desplaza cada característica punzonada durante el curvado y si las herramientas necesitan soporte adicional alrededor de la abertura.
La línea puede utilizar matrices intercambiables para diferentes patrones. Un sistema de alimentación programable permite cambiar el espaciado y la longitud de corte sin tener que sustituir cada componente mecánico.
Una línea de bandejas portacables perforadas debe mantener:
Estos detalles afectan al montaje, el embalaje, la instalación y el aspecto de la bandeja portacables terminada.
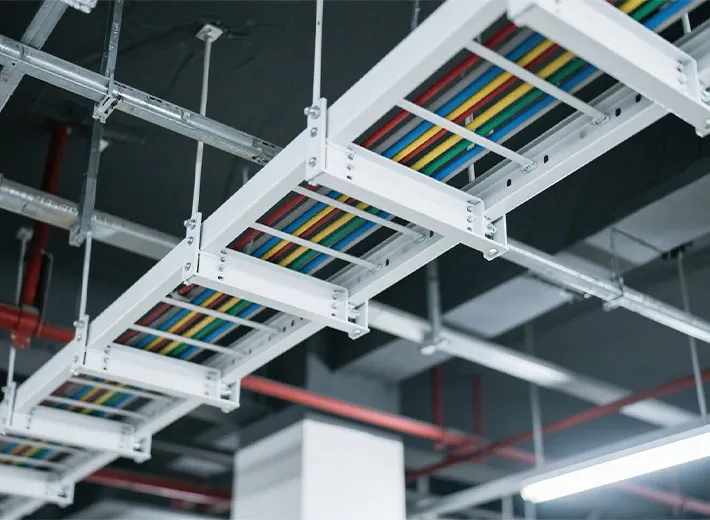
Different tray structures require different machinery and downstream work.
Bandeja portacables tipo escalera
Una bandeja tipo escalera utiliza largueros y travesaños independientes. La línea puede perfilar el larguero, mientras que un proceso secundario fabrica o corta los travesaños. A continuación, el fabricante ensambla los componentes conforme al diseño del producto.
El método de unión puede incluir:
Si el diseño requiere una soldadura, el fabricante debe controlar la posición de los peldaños, el aporte de calor, la deformación y el acabado superficial. El material preg galvanizado también requiere un tratamiento cuidadoso cuando la unión deja expuesto o daña el recubrimiento.
Bandeja portacables de canal
Una sección en canal suele presentar una sección transversal más sencilla, pero pequeñas diferencias dimensionales pueden repercutir en el ajuste de la tapa y en el montaje. Una máquina perfiladora puede fabricar secciones estrechas en varios anchos si el utillaje y el sistema de ajuste lo permiten.
Bandeja de fondo sólido
Un diseño con fondo sólido no requiere el mismo patrón de ventilación que una bandeja perforada. Aun así, la línea de producción puede perforar orificios para conectores o montaje antes del conformado.
La base ancha y continua exige prestar atención a la planitud. Una fuerza de conformado desigual puede generar ondulaciones o torsiones en el perfil terminado.
Trough cable tray
El diseño de una bandeja portacables tipo canal (trough) puede contar con fondo ventilado, soportes poco espaciados o una sección transversal a medida. Los compradores deben proporcionar un plano, ya que el término «trough» no define un perfil universal único.
A factory that wants to produce cable trays across all these categories may need multiple tool sets or dedicated lines. Chenlong can review the full product family and identify which feeding, punching, forming, and cutting operations can be shared.
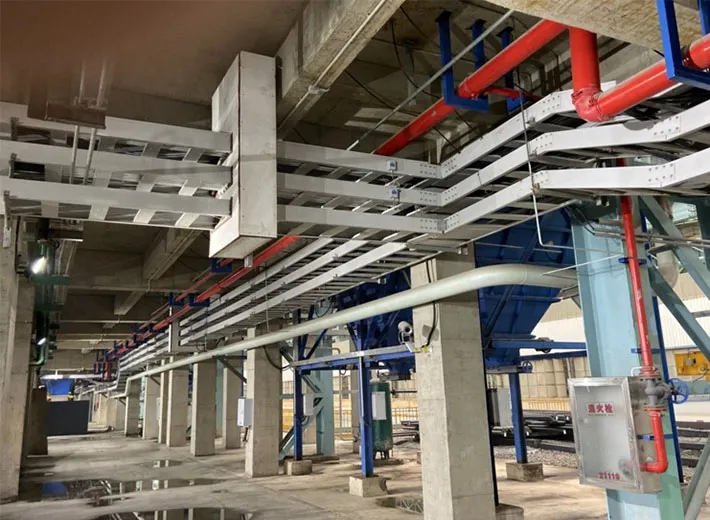
A bandeja de cables El perfil forma la parte estructural principal de la ruta de soporte. Debe soportar el peso de los cables, conectarse a las secciones adyacentes y adaptarse a los soportes, cubiertas y accesorios previstos.
Un buen perfil de bandeja garantiza:
La bandeja forma parte del sistema de soporte de cables, no del conductor eléctrico propiamente dicho. Proporciona una ruta para los cables eléctricos y también puede requerir continuidad eléctrica, equipotencialidad, puesta a tierra, tapas o separación según el proyecto.
Un lateral formado de manera deficiente puede doblarse o impedir que las placas de unión encajen. Las aberturas irregulares pueden dañar el aislamiento de los cables. Un ancho inconsistente puede ralentizar la instalación de las cubiertas o generar modificaciones en obra.
NEMA VE 1 aborda la construcción, las pruebas y el rendimiento de los sistemas metálicos de bandejas portacables, mientras que NEMA VE 2 cubre la manipulación, el almacenamiento, la instalación, el mantenimiento y la modificación. IEC 61537 también se utiliza internacionalmente para sistemas de bandejas portacables y escalerillas portacables. La norma aplicable depende del mercado de destino y del proyecto. El resumen de códigos y normas del Cable Tray Institute ofrece un punto de partida útil.
Una perfiladora no garantiza automáticamente la conformidad de la bandeja final. El cumplimiento normativo depende del diseño integral del producto, el material, los ensayos de carga, las uniones, los accesorios, el recubrimiento, el control de fabricación y la documentación del proyecto.
La automatización debe ajustarse a la gama de productos, el volumen de pedidos, las condiciones laborales, la frecuencia de cambio de formato y el presupuesto. Un mayor nivel de automatización solo resulta útil cuando resuelve un problema real de producción.
| Automation Level | Configuración típica | Operación adecuada |
| Basic | Desbobinador, unidad de conformado, corte manual o recepción | Bajo volumen y perfiles sencillos |
| Semiautomática | Alimentación motorizada, conformado y corte hidráulico | Productos estables con producción moderada |
| Automático | Alimentación por servo, punzonado, perfilado, corte, PLC | Pedidos repetidos y varias longitudes |
| Totalmente automática | Manipulación, recetas, perfilado, corte y apilado integrados | Alta producción y menos transferencias manuales |
Una línea totalmente automática puede almacenar recetas de productos, cambiar las longitudes de corte, contar la producción, detectar fallos y coordinar la manipulación posterior.
Una línea de bandejas portacables totalmente automática puede integrar:
La expresión equipos automáticos para bandejas portacables no significa que todos los ajustes se realicen sin un operador. Los cambios de ancho, los cambios de rodillos, la sustitución de matrices, el mantenimiento, la carga de bobinas y los controles de calidad aún pueden requerir trabajo manual.
A fully automated production line is most valuable when the factory has predictable volume and well-defined products. A smaller manufacturer with frequent custom orders may gain more from modular tooling and quick changeovers than maximum line speed.
Chenlong puede personalizar el nivel de automatización según el proceso existente del cliente. Esto evita pagar por funciones que no respaldan el plan de producción real.
La alta precisión proviene de todo el sistema, no de un solo rodillo. La variación del material, la rigidez del eje, el mecanizado de las herramientas, la rigidez del bastidor, el control de alimentación y el ajuste por parte del operario influyen en el resultado.
Entre los factores importantes se incluyen:
Diseño de los rodillos y del utillaje
La secuencia de conformado debe distribuir el curvado gradualmente. Un diseño deficiente de los rodillos puede provocar torsión, apertura, arañazos, ondulaciones en los bordes o desviaciones dimensionales.
Estructura de la máquina
Una estructura rígida de la máquina ayuda a mantener la alineación de los ejes bajo carga. La bancada, los soportes, los ejes, los rodamientos, la transmisión y las guías deben adaptarse al material y al ancho requeridos.
Alineación entre punzonado y conformado
La alimentadora, la matriz y la línea de perfilado deben compartir una línea central estable. Si el punzonado se desplaza, los orificios pueden quedar en los dobleces o no coincidir con los conectores.
Consistencia del material
Las variaciones en el espesor, el límite elástico, la forma de la bobina o el recubrimiento pueden afectar a la recuperación elástica y a las dimensiones finales. Los certificados de materiales y la inspección de recepción ayudan a reducir imprevistos.
Ajuste de ancho
Una máquina diseñada para varias anchuras de bandeja necesita un método de ajuste controlado. Los operarios deben saber qué rodillos, separadores, guías o soportes se mueven para cada producto.
Diseño del sistema de corte
La cuchilla de corte debe coincidir con la sección transversal del perfil conformado. Una matriz de corte incorrecta puede aplastar el perfil, dejar rebabas o deformar el extremo.
Control del proceso
El PLC y el sistema de control deben supervisar la alimentación, los ciclos de punzonado, la velocidad de la línea, la longitud de corte, las alarmas y el recuento de producción.
A precision cable tray production process also needs inspection tools. Manufacturers may check width, side height, hole location, straightness, twist, cut length, surface condition, and cover fit.
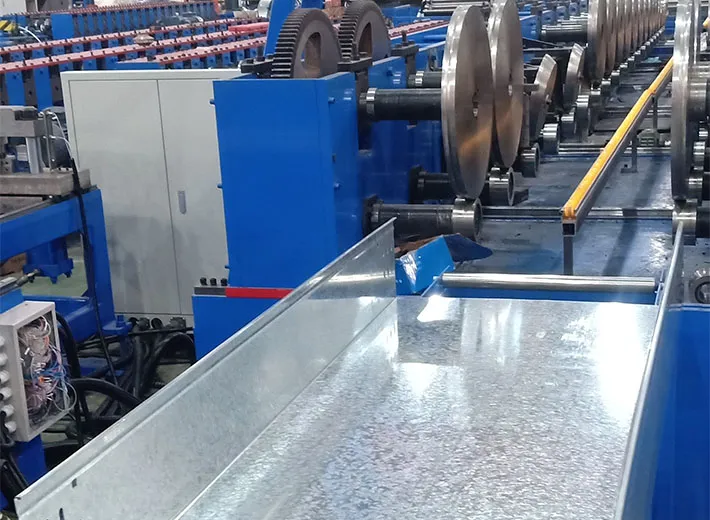
La velocidad de la máquina es importante, pero no es el único indicador de valor. La línea anunciada como más rápida puede no ofrecer la mejor producción si se detiene con frecuencia, genera desperdicios o tarda demasiado en cambiar de producto.
Evaluate these production indicators:
El costo total de propiedad incluye más que el precio de compra inicial. También incluye el utillaje, la instalación, la capacitación, la energía, el mantenimiento, los consumibles, el espacio en planta, la mano de obra, los tiempos de inactividad, el material de desecho y las futuras modificaciones del producto.
Una solicitud clara ayuda al proveedor a preparar una propuesta técnica confiable. Indicar simplemente «necesitamos una máquina para bandejas portacables» no es suficiente.
Proporcione la siguiente información del proyecto:
| Información requerida | Qué enviar |
| Tipo de producto | Perforada, de escalera, de canal, tipo canaleta, con tapa o de fondo sólido |
| Planos | Sección terminada y patrón plano |
| Muestra | Producto existente, si está disponible |
| Material | Grado, recubrimiento y propiedades mecánicas |
| Rango de espesores | Mínimo y máximo |
| Width Range | Anchos de fleje y de bandeja terminada |
| Patrón de orificios | Tamaño, posición, forma y espaciado |
| Longitud del producto | Longitudes estándar y variables |
| Tolerancia | Dimensiones críticas |
| Objetivo de producción | Piezas o metros por turno |
| Automatización | Recepción manual, transportador o apilado |
| Gama de productos | Número de perfiles y tamaños |
| Datos de la fábrica | Voltaje, frecuencia y espacio disponible |
| Norma de calidad | Mercado objetivo y pruebas requeridas |
Explique también cómo fabrica actualmente las bandejas portacables. Los detalles del proceso existente revelan dónde se generan costes de mano de obra, mermas o cuellos de botella.
Si necesita un perfil para cables personalizado, identifique las dimensiones que influyen en la conexión, el ajuste de la tapa, la capacidad de carga y la instalación. Las muestras son útiles, pero los planos controlados siguen siendo indispensables.
En el caso de un diseño tipo escalera, proporcione los planos de los largueros y travesaños, el método de unión y la separación entre travesaños. Para una bandeja perforada, facilite el patrón de punzonado completo. Para una tapa, indique el método de fijación.
Una solicitud completa permite a Chenlong evaluar:
Esta revisión de ingeniería convierte una consulta general en un proyecto práctico de equipamiento.
Weifang Chenlong Intelligent Technology Co., Ltd. es una empresa de alta tecnología con sede en Shandong, China. Nos especializamos en equipos de conformado en frío de alta precisión, procesamiento de perfiles metálicos y líneas de producción automáticas personalizadas.
Nuestra línea de producción de equipos de conformado en frío para bandejas portacables puede integrar alimentación servoasistida, punzonado en línea, conformado continuo, corte, recepción y apilado opcional.
Podemos ayudar a fabricantes que necesitan producir:
Para los clientes que necesitan tanto componentes conformados como maquinaria, Chenlong también suministra perfiles de bandejas portacables de acero conformado en frío. Nuestra oferta más amplia electrical cabinet and cable tray solution conecta la ingeniería de equipos con el desarrollo de perfiles.
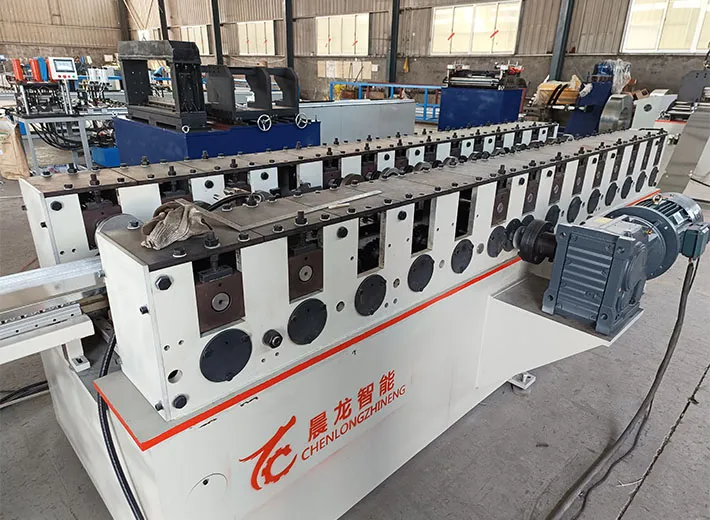
Actualmente, un fabricante corta la chapa, la punzona en una prensa independiente, traslada cada pieza en bruto a una plegadora, conforma ambos lados y mide manualmente la bandeja portacables terminada.
La fábrica desea añadir tres anchos y varias longitudes. La producción manual genera demasiada manipulación y dificulta el control sobre las posiciones repetidas de los orificios.
Chenlong revisa los planos y propone una línea conectada con:
El nuevo método de producción reduce las transferencias entre operaciones y hace que los pedidos repetidos sean más predecibles. Los resultados finales siguen dependiendo del diseño del producto, el material, la velocidad, la gestión de la fábrica y el control de calidad, por lo que confirmamos estos factores antes de cerrar la propuesta.
We serve manufacturers, distributors, and OEM partners worldwide. Our work starts with the drawing and ends with a line that supports the customer’s real production goal.
¿Puede una sola máquina perfiladora de bandejas portacables producir varios anchos?
Sí, algunas máquinas pueden producir varias anchuras mediante bastidores de conformado ajustables, separadores, rodillos intercambiables o herramientas modulares. El rango práctico depende del diseño del perfil, el espesor del material, el patrón de orificios y el tiempo de cambio requerido.
¿Puede la línea producir tanto bandejas perforadas como de fondo ciego?
Puede producir ambas si los perfiles comparten una geometría de conformado compatible. El operador puede omitir o cambiar el programa de punzonado para el producto de fondo ciego. Las distintas secciones transversales pueden seguir requiriendo utillaje independiente.
Can one line produce ladder cable tray components?
Una línea puede producir largueros laterales de bandeja tipo escalera y, según el diseño, perfiles de peldaños. El corte y la unión de los peldaños pueden requerir equipos adicionales. El proceso completo debe planificarse desde la alimentación de la bobina hasta el ensamblaje.
¿Cuál es la diferencia entre un corte hidráulico y un corte volante?
Un sistema de corte al paro hidráulico detiene o controla la línea durante el corte. Una cizalla volante se desplaza junto con el perfil, lo que permite una producción más continua. La elección adecuada depende de la velocidad, la tolerancia, la forma del perfil y el presupuesto.
How many workers does an automatic line require?
La respuesta varía según la carga de bobinas, la manipulación del producto, el apilado, el embalaje y los controles de calidad. Una línea totalmente automatizada reduce los traslados manuales, pero sigue exigiendo la presencia de operarios cualificados para la configuración, la inspección, el mantenimiento y una operación segura.
¿Qué necesita Chenlong para preparar una cotización?
Necesitamos planos o muestras del producto, grado del material, espesor, rango de ancho, patrón de perforación, longitud de corte, tolerancia, objetivo de producción, nivel de automatización, voltaje de fábrica y espacio disponible en planta.
A reliable production line begins with the product—not the machine catalog. The tray type, material, profile, openings, width range, connection method, production target, and quality standard determine the right equipment.
El conformado en frío ofrece una forma práctica de fabricar componentes largos y repetibles para soluciones de gestión de cables. Cuando la alimentación, el punzonado, el conformado, el corte y la recepción funcionan conjuntamente, los fabricantes pueden mejorar la uniformidad y reducir los movimientos innecesarios de material.
La línea ideal debería:
Chenlong desarrolla equipos automáticos de conformado de bandejas portacables, perfiles personalizados y soluciones integrales de fabricación para aplicaciones eléctricas e industriales. Tanto si necesita una sola máquina para bandejas portacables como una línea de producción totalmente automatizada, nuestros ingenieros pueden revisar el proyecto completo.
Contacte con Chenlong with your profile drawings, material specifications, tray width range, punching pattern, output target, and required automation. We will evaluate your product family and propose a practical cable tray making solution designed around your real production needs.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Le responderemos en un plazo de 24 horas. Si para el caso urgente, por favor agregue WhatsApp/WeChat: +8613863639320,. O llame directamente a +8613863639320.
*Respetamos su confidencialidad y toda la información está protegida.
Sólo utilizaremos sus datos para responder a su consulta y nunca le enviaremos correos electrónicos o mensajes promocionales no solicitados.