


Компания
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 18:01
Медленная пробивка, неравномерные гибы, многократное перемещение заготовок вручную и нестабильные размеры могут ограничивать объемы выпуска кабельных лотков. С ростом заказов эти проблемы приводят к увеличению трудозатрат, количества брака и рисков срыва поставок. Грамотно скомпонованная производственная линия профилирования кабельных лотков объединяет все операции и обеспечивает стабильную основу для масштабируемого производства.
Стан для профилирования кабельных лотков перерабатывает рулонный металл в элементы лестничных, перфорированных, коробчатых или глухих лотков. Комплексная производственная линия может объединять размотку, правку, сервоподачу, штамповку, профилирование, резку, приемку и штабелирование. Ее итоговая конфигурация должна соответствовать профилю лотка, материалу, толщине, диапазону ширины, схеме отверстий, целевой производительности и требуемому способу переналадки.
A кабельный канал Профилегибочный станок для кабельных лотков — это специализированное металлоформовочное оборудование, которое придаёт плоской полосе форму профилей для прокладки и поддержки электрических кабелей. Материал проходит через несколько клетей с роликами. На каждой клети он постепенно и контролируемо изгибается, пока не приобретёт окончательную форму.
The machine can manufacture a complete tray section or separate components such as:
Современный профилегибочный станок обычно работает в составе более широкой системы. Линия может объединять разматыватель, правильное устройство, сервоподачу, пробивной пресс, профилегибочный станок, гидравлическое отрезное устройство, приёмный стол и систему управления на базе ПЛК.
Точная конфигурация зависит от изделия. Базовая линия для неперфорированного П-образного профиля требует меньше операций, чем полностью автоматическая линия кабельных лотков, которая должна пробивать сложную перфорацию, регулироваться по ширине, нарезать изделия на различные длины и укладывать готовую продукцию в стопы.
В компании Weifang Chenlong Intelligent Technology Co., Ltd. мы тщательно изучаем чертежи заказчика перед определением конфигурации оборудования. Мы анализируем профиль лотка, толщину материала, схему перфорации, последовательность гибки, длину реза, объем производства и требования к переналадке. Это позволяет нам создавать оборудование под конкретное изделие, а не предлагать стандартное решение для всех предприятий.
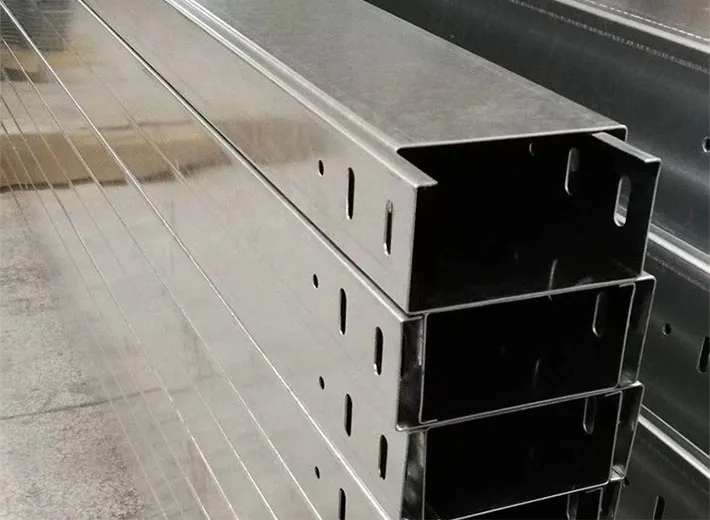
В системе кабельных лотков могут использоваться конструкции разных типов. Каждый тип обеспечивает свой уровень вентиляции, поддержки, защиты и доступности кабелей.
| Тип кабельного лотка | Основная конструкция | Типичное применение | Профиль производства |
| Перфорированный лоток | Перфорированное дно с профилированными бортами | Трассы силовых кабелей и кабелей управления | Точность расположения отверстий и геометрии боковых стенок |
| Лестничный лоток | Два боковых профиля, соединённых поперечинами | Силовые кабели большого сечения | Прямолинейность боковых профилей и соединение перекладин |
| Кабельный лоток типа «швеллер» | Узкий канальный профиль | Небольшое количество кабелей | Компактный и точный профиль |
| Лоток со сплошным дном | Сплошная поверхность дна | Чувствительные кабели или кабели малого сечения | Плоскостность и стабильные боковые стенки |
| Желобчатый лоток | Вентилируемое дно или дно с близко расположенными опорными элементами | Смешанная промышленная проводка | Баланс опор и воздушного потока |
| Крышка лотка | Плоская, двускатная или вентилируемая крышка | Дополнительная защита кабелей | Точность сопряжения и детали крепления |
Перфорированный кабельный лоток обеспечивает непрерывную опору для кабелей, а его отверстия улучшают циркуляцию воздуха и уменьшают вес. Производственное оборудование должно точно перфорировать полосу до или во время профилирования.
Кабельная лестница состоит из длинных боковых направляющих, соединённых перекладинами. Лестничный кабельный лоток часто выбирают для прокладки силовых кабелей большого сечения, поскольку его открытая конструкция обеспечивает вентиляцию и удобный доступ при монтаже. Форма направляющих, шаг перекладин, особенности соединения и требования к нагрузке влияют на способ производства.
Канал кабельный канал имеет меньшую ширину и часто используется для небольших групп кабелей. Производители могут выпускать несколько типов кабельных лотков в виде каналов, различающихся шириной, высотой, материалом и монтажными отверстиями.
Кабельный лоток со сплошным дном поддерживает кабели по всей ширине основания. Его сплошная поверхность может защищать тонкие или чувствительные провода, однако инженерам проекта необходимо учитывать вентиляцию, нагрев, пыль и влагу.
Линия также может изготавливать крышки, перегородки, боковые направляющие, соединительные профили и другие компоненты кабельных опорных систем. Однако одна машина не может автоматически производить лотки всех типов. Для существенно различающихся форм могут потребоваться отдельная оснастка, комплекты роликов, прессы или производственные линии.
Процесс холодного профилирования формирует стальную полосу при комнатной температуре. Материал не расплавляется. Вместо этого последовательность роликов постепенно изгибает полосу, придавая ей требуемое поперечное сечение.
Обычно процесс включает следующие этапы:
Рулон металла
→ Размотка
→ Правка
→ Подача с сервоприводом
→ Пробивка
→ Профилирование
→ Правка
→ Резка
→ Приём
→ Контроль качества и штабелирование
Разматыватель удерживает и разматывает рулон. Правильное устройство устраняет нежелательную кривизну материала перед его поступлением в подающее устройство. Сервопривод обеспечивает позиционирование стальной полосы для каждого цикла штамповки.
Затем пробивной пресс выполняет вентиляционные отверстия, монтажные пазы, проемы для соединителей и другие элементы. После пробивки полоса поступает на формующие клети. Каждая клеть выполняет определенную часть общего гиба.
В конце процесса формовки гидравлическое или летучее отрезное устройство отрезает изделие на запрограммированную длину. Приёмная система отводит готовое изделие от линии и может передавать его в автоматический укладчик.
Такой поэтапный метод может повысить стабильность размеров по сравнению с формированием всего профиля за один проход. Правильно спроектированный станок холодной прокатки профилей также обеспечивает непрерывное производство длинномерных металлических профилей со стабильными характеристиками.
The roll forming process does not replace product engineering. The manufacturer must still define material grade, thickness, load requirements, connection details, coating, and inspection criteria.
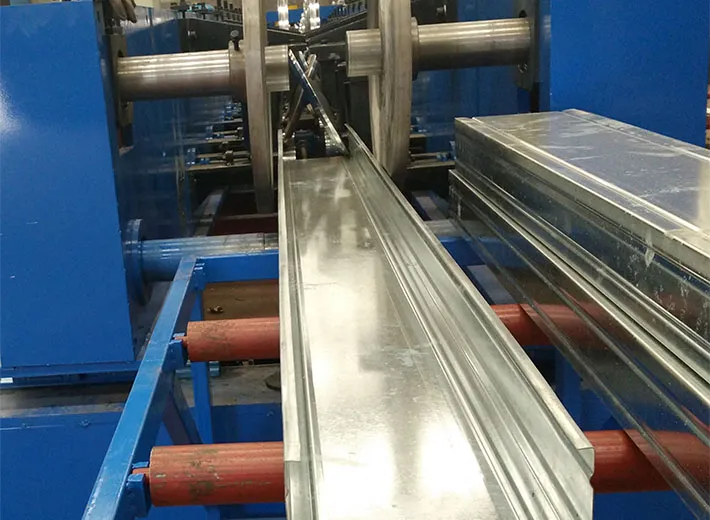
Комплексная производственная линия представляет собой согласованную группу оборудования. Каждый узел должен соответствовать материалу, скорости и логике управления следующего этапа.
1. Загрузка рулона и размотка
Работа системы начинается со стального рулона. Разматыватель может быть ручным, гидравлическим или электромеханическим. Требуемая грузоподъемность и параметры разматывателя определяются массой рулона, шириной полосы, а также внутренним и наружным диаметрами.
Гидравлическая система разжима надежно фиксирует рулон и упрощает процесс загрузки. Для более тяжелых рулонов производители могут также использовать загрузочную тележку, чтобы сократить объем ручного труда.
2. Правка и центрирование
Правильная выравнивающая установка подготавливает материал к точной подаче. Входные направляющие удерживают полосу по центру. Неправильное выравнивание на этом этапе может повлиять на каждое последующее отверстие и изгиб.
3. Сервоподача
Сервоподатчик перемещает материал на заданное расстояние. Точная подача обеспечивает повторяемость шага отверстий, возможность изготовления изделий разной длины и применения различных производственных программ.
4. Система пробивки отверстий
Пробивной пресс выполняет вентиляционные отверстия, крепёжные пазы, боковые отверстия, выдавки и элементы для соединения. В зависимости от требований к скорости и усилию линия может оснащаться механической, пневматической или гидравлической пробивной системой.
5. Профилегибочный станок
Профилегибочный стан состоит из валов, роликов, клетей, направляющих и системы привода. Последовательность формующих роликов преобразует плоскую полосу в заданный профиль кабельного лотка.
6. Узел резки
Гидравлический отрезной блок может останавливать и резать сформованный профиль. Летучий рез перемещается синхронно с изделием, позволяя линии работать непрерывно. Оптимальный выбор зависит от скорости, геометрии профиля, требуемой точности и бюджета.
7. Приемка и штабелирование
Приемный стол поддерживает готовый кабельный лоток после резки. Более совершенные системы могут включать конвейеры, переворачивающие устройства, роботизированные манипуляторы или автоматическую укладку в стопки.
8. Система электроуправления
ПЛК координирует подачу, перфорацию и резку, скорость профилирования, аварийные сигналы, настройки длины и учет продукции. Наглядный интерфейс HMI помогает операторам выбирать рецептуры изделий и контролировать работу линии.
В совокупности эти узлы образуют автоматизированную производственную линию. Грамотная интеграция важна не меньше, чем производительность каждого отдельного станка.
Перфорированный кабельный канал профилировка сочетает контролируемую пробивку отверстий с непрерывным формированием профиля. Расположение и последовательность отверстий должны соответствовать расположению готовых сгибов.
Процесс обычно начинается с рулона оцинкованной или неоцинкованной листовой стали. Подающее устройство перемещает полосу в штамповочный пресс, где штампы пробивают отверстия по заданной схеме. Затем полоса поступает в профилегибочные клети, где приобретает окончательную форму лотка.
Производителю может потребоваться пробивка:
Схема перфорации должна учитывать профиль гибки. Отверстие, расположенное слишком близко к линии гиба, может деформироваться. Кроме того, широкая зона перфорации способна изменить поведение полосы в процессе профилирования.
По этой причине Chenlong совместно рассматривает развёртку и готовый чертёж. Наши инженеры изучают, как каждый пробитый элемент смещается при гибке и требуется ли оснастке дополнительная поддержка в зоне вокруг отверстия.
В линии могут использоваться сменные штампы для различных схем перфорации. Программируемая система подачи позволяет изменять шаг отверстий и длину реза без замены всех механических компонентов.
Линия для производства перфорированных кабельных лотков должна обеспечивать:
Эти особенности влияют на сборку, упаковку, монтаж и внешний вид готового кабельного лотка.
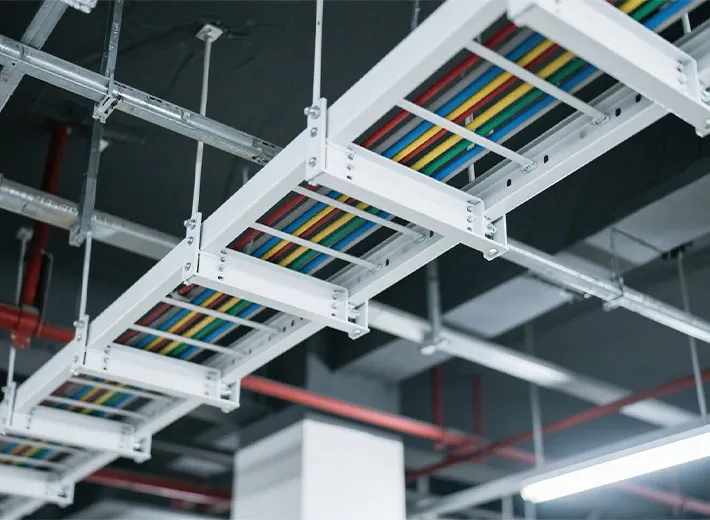
Различные конструкции лотков требуют разного оборудования и последующих операций.
Лестничный кабельный лоток
Лоток лестничного типа использует отдельные боковые направляющие и перекладины. Боковую направляющую можно изготавливать методом профилирования, а второй процесс предназначен для производства или резки перекладин. Затем производитель соединяет компоненты в соответствии с конструкцией изделия.
Компоненты могут соединяться следующими способами:
Если конструкцией предусмотрена сварка, производитель должен контролировать положение поперечин, тепловложение, деформацию и финишную обработку поверхности. Материал с предварительной оцинковкой также требует тщательной обработки в местах соединения, где покрытие оголяется или повреждается.
Лоток для кабелей коробчатого типа
Швеллерный профиль часто имеет более простое поперечное сечение, однако небольшие размерные различия могут повлиять на прилегание крышки и монтаж. Профилегибочная машина может производить узкие профили нескольких размеров, если оснастка и способ регулировки это позволяют.
Лоток со сплошным дном
Конструкция со сплошным дном не требует такой же схемы вентиляционных отверстий, как перфорированный лоток. При этом на производственной линии перед профилированием могут пробиваться соединительные или монтажные отверстия.
Широкое сплошное основание требует повышенного внимания к плоскостности. Неравномерное усилие профилирования может привести к образованию волнистости или скручиванию готового профиля.
Корытообразный кабельный лоток
Желобчатый кабельный лоток может иметь вентилируемое дно, близко расположенные опорные элементы или сечение специальной формы. Покупателям следует предоставить чертёж, поскольку слово «желобчатый» не обозначает единого универсального профиля.
Предприятию, которое хочет производить кабельные лотки всех этих категорий, может потребоваться несколько комплектов оснастки или отдельные линии. Chenlong может изучить всю линейку изделий и определить, какие операции подачи, перфорации, профилирования и резки можно выполнять на общем оборудовании.
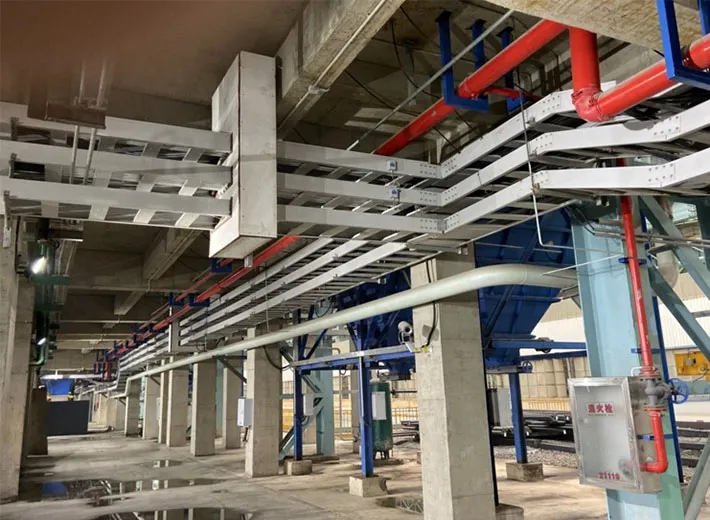
A кабельный канал Профиль образует основную несущую часть кабельной трассы. Он должен выдерживать вес кабелей, стыковаться с соседними секциями и быть совместимым с предусмотренными кронштейнами, крышками и аксессуарами.
A good tray profile supports:
Лоток является частью системы поддержки кабелей, а не электрическим проводником. Он служит для прокладки электрических кабелей; в зависимости от проекта также могут потребоваться обеспечение электрической непрерывности, соединение, заземление, крышки или разделение кабелей.
Неправильно сформированный боковой профиль может изгибаться или мешать установке соединительных пластин. Неровные отверстия могут повредить изоляцию кабеля. Неравномерная ширина может замедлить монтаж крышки или привести к необходимости доработок на месте.
Стандарт NEMA VE 1 регламентирует конструкцию, испытания и эксплуатационные характеристики металлических систем кабельных лотков, а NEMA VE 2 охватывает погрузочно-разгрузочные работы, хранение, монтаж, обслуживание и модификацию. На международном уровне для систем кабельных и лестничных лотков также применяется стандарт IEC 61537. Применимый стандарт зависит от целевого рынка и конкретного проекта. Полезной отправной точкой может служить обзор норм и стандартов Института кабельных лотков (Cable Tray Institute).
Само по себе использование профилегибочного станка не гарантирует соответствия готового лотка требованиям. Соответствие зависит от конструкции изделия в целом, материала, испытаний под нагрузкой, соединений, комплектующих, покрытия, производственного контроля и проектной документации.
Уровень автоматизации должен соответствовать ассортименту продукции, объёму заказов, условиям труда, частоте переналадки и бюджету. Повышение автоматизации полезно только тогда, когда оно решает реальную производственную задачу.
| Уровень автоматизации | Типовая конфигурация | Подходящее применение |
| Базовый | Разматыватель, блок профилирования, ручная резка или приемный стол | Небольшие объёмы производства и простые профили |
| Полуавтоматическая | Механизированная подача, формовка, гидравлическая резка | Стабильный ассортимент при умеренных объёмах производства |
| Автоматический | Сервоподача, пробивка, профилирование, резка, ПЛК | Повторяющиеся заказы и несколько вариантов длины |
| Полностью автоматическая | Интегрированная транспортировка, рецепты, профилирование, резка, штабелирование | Высокая производительность и сокращение ручных перемещений |
Полностью автоматическая линия может сохранять рецепты изделий, изменять длину резки, подсчитывать выпуск, обнаруживать неисправности и координировать последующую обработку.
Полностью автоматическая линия для производства кабельных лотков может включать:
Термин «автоматическое оборудование для производства кабельных лотков» не означает, что все настройки выполняются без участия оператора. Изменение ширины, замена роликов и штампов, техническое обслуживание, загрузка рулонов и проверка качества по-прежнему могут требовать ручного труда.
Полностью автоматизированная производственная линия наиболее эффективна, когда у предприятия предсказуемый объём производства и чётко определённый ассортимент продукции. Небольшому производителю, который часто выполняет индивидуальные заказы, модульная оснастка и быстрая переналадка могут принести больше пользы, чем максимальная скорость линии.
Chenlong может настроить уровень автоматизации с учётом существующего производственного процесса заказчика. Это позволяет не переплачивать за функции, которые не соответствуют реальному плану производства.
Высокая точность достигается благодаря работе всей системы, а не одного ролика. На результат влияют колебания характеристик материала, жёсткость валов, точность изготовления оснастки, жёсткость рамы, управление подачей и настройка оборудования оператором.
Важные факторы:
Конструкция валков и инструментальной оснастки
Последовательность профилирования должна распределять гибку постепенно. Неудачная конструкция валков может привести к скручиванию, раздаче краев, царапинам, волнистости кромок или отклонению геометрических размеров.
Конструкция станка
Жесткая конструкция стана помогает сохранять соосность валов под нагрузкой. Станина, клети, валы, подшипники, трансмиссия и направляющие должны соответствовать обрабатываемому материалу и требуемой ширине.
Совмещение пробивки и профилирования
The feeder, die, and roll forming line must share a stable centerline. If punching shifts, holes may move into bends or fail to match connectors.
Стабильность свойств материала
Изменения толщины, предела текучести, формы рулона или покрытия могут влиять на упругое восстановление и конечные размеры. Сертификаты на материалы и входной контроль помогают сократить количество неожиданностей.
Регулировка ширины
Станку, рассчитанному на производство лотков разной ширины, необходим управляемый механизм регулировки. Операторы должны знать, какие ролики, проставки, направляющие или клети необходимо перемещать для каждого изделия.
Конструкция отрезного устройства
Отрезной нож должен соответствовать поперечному сечению сформированного профиля кабельного лотка. Неподходящий отрезной штамп может смять профиль, оставить заусенцы или деформировать торец.
Контроль технологического процесса
ПЛК и система управления должны контролировать подачу материала, циклы пробивки, скорость линии, длину резки, аварийные сигналы и количество готовых изделий.
Для точного производства кабельных лотков необходимы также измерительные средства. Производители могут проверять ширину, высоту бортов, расположение отверстий, прямолинейность, скручивание, длину отрезка, состояние поверхности и посадку крышки.
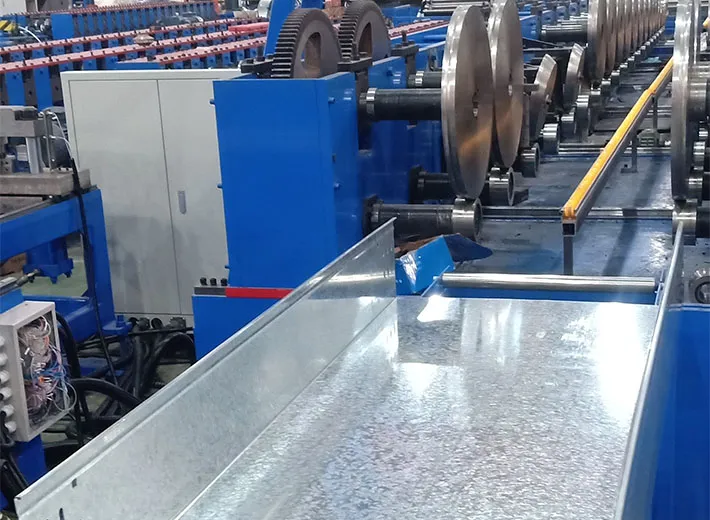
Скорость работы оборудования важна, но это далеко не единственный критерий его эффективности. Линия с самой высокой заявленной скоростью может уступать по реальной производительности, если она часто простаивает, дает брак или требует слишком много времени на переналадку.
Оцените следующие производственные показатели:
Совокупная стоимость владения включает не только первоначальную цену покупки, но и затраты на оснастку, монтаж, обучение, энергию, техническое обслуживание, расходные материалы, производственную площадь, труд, простои, брак и будущие изменения продукции.
Чётко сформулированный запрос помогает поставщику подготовить надёжное техническое предложение. Фразы «нам нужен станок для производства кабельных лотков» недостаточно.
Предоставьте следующую информацию о проекте:
| Необходимая информация | Что предоставить |
| Тип изделия | Перфорированный, лестничный, канальный, желобчатый лоток, крышка или лоток со сплошным дном |
| Чертежи | Готовый профиль и развёртка |
| Образец | Готовое изделие, если имеется |
| Материал | Марка, покрытие и механические свойства |
| Диапазон толщины | Minimum and maximum |
| Диапазон ширины | Ширина штрипса и готового лотка |
| Схема расположения отверстий | Размер, положение, форма и шаг |
| Длина изделия | Стандартная и переменная длина |
| Допуск | Критические размеры |
| Целевая производительность | Количество изделий или метров за смену |
| Автоматизация | Manual receiving, conveyor, or stacking |
| Ассортимент продукции | Количество профилей и типоразмеров |
| Данные о производстве | Напряжение, частота и доступная площадь |
| Стандарт качества | Целевой рынок и необходимые испытания |
Также расскажите, как вы сейчас производите кабельные лотки. Подробности действующего процесса помогут выявить участки с повышенными трудозатратами, образованием отходов или узкими местами.
Если вам нужен нестандартный профиль кабеля, укажите размеры, влияющие на соединение, установку крышки, допустимую нагрузку и монтаж. Образцы полезны, но рабочие чертежи остаются необходимыми.
Для лотка лестничного типа предоставьте чертежи боковых направляющих и поперечин, укажите способ их соединения и шаг поперечин. Для перфорированного лотка предоставьте полную схему перфорации. Для крышки укажите способ крепления.
Полный запрос позволяет Chenlong оценить:
Этот инженерный анализ превращает общий запрос в конкретный проект оборудования.
Компания Weifang Chenlong Intelligent Technology Co., Ltd. — высокотехнологичная компания, расположенная в провинции Шаньдун, Китай. Мы специализируемся на высокоточном оборудовании для холодной гибки, обработке металлических профилей и автоматических производственных линиях по индивидуальному заказу.
Наша производственная линия холодного профилирования кабельных лотков может объединять сервоподачу, пробивку в линии, непрерывное профилирование, резку, приём готовой продукции и, при необходимости, её штабелирование.
Мы можем помочь производителям, которым необходимо выпускать:
Для заказчиков, которым помимо оборудования необходимы готовые профилированные компоненты, Chenlong также поставляет холодногнутые стальные профили кабельных лотков. Наш более широкий решение для производства электрических шкафов и кабельных лотков связывает проектирование оборудования с разработкой профилей.
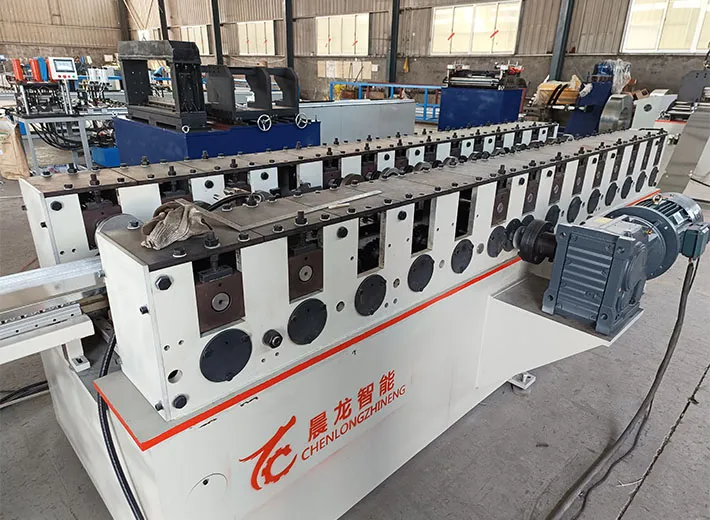
В настоящее время производитель выполняет раскрой листа, пробивает отверстия на отдельном прессе, перемещает каждую заготовку на листогибочный станок, формует обе стороны и измеряет готовый кабельный лоток вручную.
Завод планирует добавить три варианта ширины и несколько вариантов длины. Ручное производство требует слишком большого числа операций по перемещению заготовок и затрудняет контроль повторяющегося расположения отверстий.
Chenlong изучает чертежи и предлагает комплексную линию, включающую:
Новый метод производства сокращает межоперационные перемещения и делает выполнение повторных заказов более предсказуемым. Конечные результаты по-прежнему зависят от конструкции изделия, материала, скорости, организации производства и контроля качества, поэтому мы уточняем эти факторы до окончательного формирования коммерческого предложения.
Мы работаем с производителями, дистрибьюторами и OEM-партнёрами по всему миру. Наша работа начинается с чертежа и заканчивается созданием линии, которая отвечает реальным производственным задачам клиента.
Может ли один профилегибочный стан производить кабельные лотки разной ширины?
Да, некоторые станки могут производить изделия различной ширины благодаря регулируемым формующим клетям, проставкам, сменным роликам или модульной оснастке. Практический диапазон зависит от геометрии профиля, толщины материала, схемы перфорации и необходимого времени на переналадку.
Может ли линия производить как перфорированные лотки, так и лотки со сплошным дном?
Линия может выпускать оба типа изделий, если профили имеют совместимую геометрию формовки. Для глухих лотков оператор может пропустить или изменить программу пробивки. При различных поперечных сечениях может потребоваться отдельная оснастка.
Может ли одна линия производить компоненты лестничных кабельных лотков?
Линия может производить боковые профили лестничных кабельных лотков и, в зависимости от конструкции, профили поперечин. Для резки и соединения поперечин может потребоваться дополнительное оборудование. Весь процесс следует планировать от подачи рулона до сборки.
В чем разница между гидравлическим и летучим резом?
Гидравлическая система резки с остановкой приостанавливает или регулирует движение линии во время резки. Летучий отрезной механизм перемещается вместе с профилем, обеспечивая более непрерывный выпуск продукции. Выбор зависит от скорости, допусков, формы профиля и бюджета.
Сколько работников требуется для обслуживания автоматической линии?
Ответ зависит от загрузки рулонов, обработки изделий, их укладки в штабели, упаковки и контроля качества. Полностью автоматизированная линия позволяет сократить количество операций по ручному перемещению, однако обученные операторы по-прежнему необходимы для наладки, контроля, обслуживания и обеспечения безопасной работы.
Что нужно Chenlong для подготовки коммерческого предложения?
Нам потребуются чертежи или образцы изделий, марка материала, диапазон толщины и ширины, схема расположения отверстий, длина резки, допуски, целевая производительность, уровень автоматизации, напряжение в сети предприятия и доступная площадь пола.
Надёжная производственная линия начинается с изделия, а не с каталога оборудования. Тип лотка, материал, профиль, отверстия, диапазон ширины, способ соединения, целевой объём производства и стандарт качества определяют выбор подходящего оборудования.
Холодная формовка — практичный способ изготовления длинномерных однотипных компонентов для систем прокладки кабеля. Согласованная работа систем подачи, пробивки, формовки, резки и приёмки позволяет производителям повысить стабильность качества и сократить лишние перемещения материала.
Оптимальная линия должна:
Chenlong разрабатывает автоматическое оборудование для производства кабельных лотков методом профилирования, нестандартные профили и комплексные производственные решения для электротехнической промышленности и промышленных предприятий. Независимо от того, нужна ли вам одна машина для производства кабельных лотков или полностью автоматизированная производственная линия, наши инженеры могут рассмотреть проект целиком.
Свяжитесь с Chenlong и предоставьте чертежи профилей, характеристики материала, диапазон ширины лотков, схему перфорации, целевую производительность и требуемый уровень автоматизации. Мы изучим вашу линейку изделий и предложим практичное решение для производства кабельных лотков с учетом ваших реальных производственных потребностей.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Мы ответим вам в течение 24 часов. Если для срочного случая, пожалуйста, добавьте WhatsApp/WeChat: +8613863639320,. Или позвоните по телефону +8613863639320.
*Мы уважаем вашу конфиденциальность и защищаем всю информацию.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять незапрашиваемые электронные письма или рекламные сообщения.