


Entreprise
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 10:44
Équipe technique de Chenlong | Rédacteur technique d'entreprise, Weifang Chenlong Intelligent Technology Co., Ltd. | Publié le : 26 août 2026
Profilage s'impose pour les pièces longues, les sections constantes et les volumes annuels élevés, car le coût de l'outillage est amorti sur une production continue. Il perd de son intérêt pour les petites séries, les modifications fréquentes de conception et les pièces dont le profil varie sur la longueur. Le pliage sur presse et l'emboutissage inversent ces deux aspects de l'équation.
Informations à jour en août 2026. Les délais et conditions commerciales mentionnés ci-dessous correspondent aux chiffres publiés par Chenlong pour ses propres équipements ; les caractéristiques des procédés sont d'ordre général et s'appliquent quel que soit le fournisseur.
Le profilage fait passer une bande plate à travers une série de cages de galets, chacune pliant un peu plus la section transversale, jusqu’à ce que le profil fini sorte en continu et soit coupé à longueur. La ligne est alimentée par une bobine ; la longueur des pièces est donc principalement limitée par la manutention plutôt que par la machine.
Le pliage sur presse plieuse maintient un flan plat entre un poinçon et une matrice pour former un pli à la fois. Un opérateur ou un robot repositionne la pièce entre chaque pli. L'outillage est standard et réutilisable d'une tâche à l'autre.
L'emboutissage emboutit un flan dans un jeu d'outils monté sur une presse, assurant le formage, le poinçonnage et souvent l'étirage de la pièce en un ou quelques coups de presse. La matrice est propre à chaque pièce et représente l'essentiel de l'investissement.
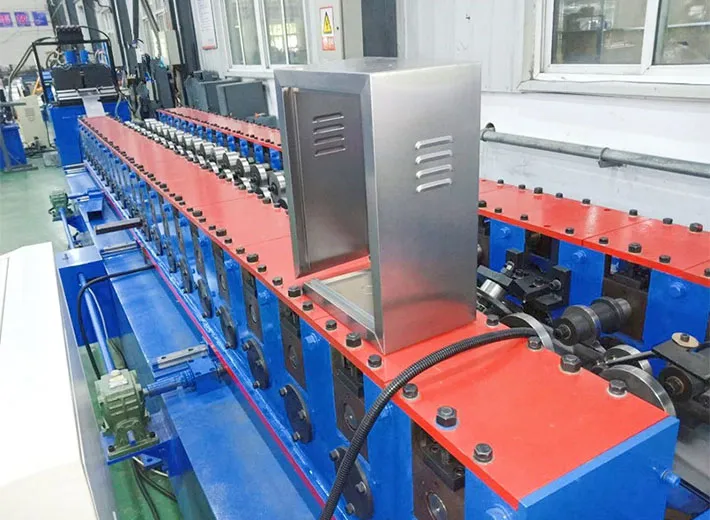
| Dimension | Profilage | Pliage sur presse plieuse | Emboutissage |
| Longueur de la pièce | Virtuellement illimitée à partir de bobine ; coupe à longueur en ligne | Limité par la longueur du banc de presse | Limité par les dimensions de la matrice et de la presse |
| Section transversale sur la longueur | Doit être constante | Libre — chaque pliage est indépendant | Libre dans les limites de la géométrie de la matrice |
| Coût d'outillage | Élevé ; les jeux de galets sont spécifiques au profilé | Faible ; ensemble poinçon/matrice standard partagé entre plusieurs séries | Élevé ; le jeu d'outils est spécifique à la pièce |
| Délai d’approvisionnement de l’outillage | Le plus long — conçu et usiné sur mesure pour chaque profilé | Pratiquement nul pour l'outillage standard | Long |
| Changement de série entre produits | Lent ; changement de train de galets et nouveau réglage | Rapide ; changement de programme et d’outil en quelques minutes | Lent ; changement de matrice |
| Taille de série économique | Volumes élevés, récurrents sur plusieurs années | De la pièce unitaire aux moyennes séries | Volumes moyens à très élevés |
| Comportement de cycle | Continu ; cadence mesurée en mètres par minute | Par pli, au rythme de l'opérateur | Par coup, très rapide pour la pièce |
| Trous et fentes | Poinçonnés en ligne pendant la production | Opération distincte avant ou après le pliage | Formé dans la même matrice |
| Épaisseur du matériau | Large plage sur l'équipement, plus restreinte par ligne configurée | Large, limité par le tonnage de la presse | Limité par le tonnage de la presse et la profondeur d'emboutissage |
| Régularité dimensionnelle au cours d'une série | Élevée une fois réglée ; aucune variation liée à l'opérateur | Dépend de l'opérateur et de la manipulation des pièces | Élevé |
| Mode de défaillance type | Torsion, cambrure, évasement d'extrémité | Variation d'angle d'une pièce à l'autre | Usure de la matrice, fissure ou plissement |
| Encombrement au sol | Emprise au sol tout en longueur : une ligne est un couloir, pas un îlot | Compact | Compact par rapport au rendement |
Examinez ce tableau colonne par colonne : le profilage y apparaît comme un procédé spécialisé, ce qu'il est en réalité. Ce n'est pas une méthode polyvalente qui se trouve simplement être plus rapide.
Le coût par pièce diminue à mesure que la série s’allonge, et continue de diminuer. Les cages de profilage ne font pas de différence entre une série de 500 mètres et une série de 50 000 mètres. La main-d’œuvre par pièce reste presque constante, puisqu’un seul opérateur supervise une ligne qui poinçonne, profile, coupe et empile sans intervention. C’est tout l’argument, et tous les autres avantages lui sont secondaires.
Une régularité constante sur les grandes séries. Une fois la ligne réglée, la 10 000e pièce sort des mêmes cages, selon la même séquence et à la même vitesse que la 10e. Le pliage sur presse introduit une manipulation humaine à chaque pli ; le profilage la supprime.
Les opérations sont regroupées en un seul passage. Les lignes de production de Chenlong peuvent intégrer le déroulage, le nivelage, l’alimentation servo, le poinçonnage, le profilage, la coupe, le pliage, le soudage et l’empilage dans un flux de travail automatisé unique. A chemin de câbles ou un montant de rayonnage qui devrait autrement être découpé, poinçonné, plié et empilé au cours de quatre opérations distinctes de manutention sort fini de la ligne.
L'utilisation de la matière est optimale. La bobine est consommée en continu et les chutes se limitent à la coupe et aux débouchures de poinçonnage, au lieu de découler de l'imbrication de flans sur une tôle.
Les matériaux à haute résistance réagissent mieux qu'en presse plieuse. Le formage progressif à travers de nombreuses stations de galets répartit la déformation ; c'est pourquoi les tôles à haute résistance et prélaquées qui se fissurent ou marquent lors d'un pliage net unique se forment souvent sans problème sur profileuse.
C'est l'aspect que la plupart des fabricants passent sous silence ; voici donc les détails pertinents pour orienter votre décision.
L'outillage est un engagement, pas un simple achat. Les jeux de galets sont usinés pour une section spécifique. Modifiez la profondeur du profilé de quelques millimètres pour un client, et vous risquez de devoir retourner à l'atelier d'outillage. L'outillage d'une presse plieuse n'est pas lié de cette façon à une pièce en particulier.
Le délai se situe au début du projet. Chenlong annonce 20 à 30 jours ouvrés pour les équipements standard et 40 à 60 jours ouvrés pour les équipements sur mesure. Ces chiffres concernent uniquement la fabrication de l’équipement et précèdent l’installation, la mise en service et l’approbation de la première pièce. Une pièce dont vous avez besoin dans six semaines ne sortira pas d’une nouvelle ligne de profilage ; elle sortira d’une presse plieuse.
Les petites séries ne sont pas rentables, et le terme « petite » représente un volume plus important qu'on ne l'imagine. Le temps de réglage qu'une production continue permet d'amortir reste identique pour une commande de 200 mètres. Les usines qui réalisent un panachage de petites commandes sur mesure se retrouvent avec une ligne à l'arrêt entre les productions de série qui en justifiaient l'achat.
La section transversale doit être constante. Une pièce qui s'effile ou qui ne présente un rebord que sur une partie de sa longueur n'est pas une pièce de profilage au sens strict. Certaines caractéristiques peuvent être ajoutées par poinçonnage en ligne ou par un poste de pliage en fin de ligne, mais le profil de base ne peut pas varier sur la longueur.
Les défauts sont des problèmes de géométrie, pas de réglage. L’évasement en extrémité, la torsion et la cambrure sont liés à la séquence de passes et à l’état du matériau, plutôt qu’à un bouton du panneau de commande. Leur correction nécessite l’intervention de la partie qui a conçu le train de galets, ce qui explique pourquoi la relation d’ingénierie avec le fournisseur est ici plus importante que pour une presse plieuse.
L'encombrement au sol est linéaire. Une ligne occupe une longue travée droite dans l'atelier, plus de l'espace à l'entrée du dévidoir pour la manutention des bobines et à la sortie pour l'empilage. L'intégrer dans une usine organisée en îlots constitue souvent la véritable contrainte, bien plus que le coût d'investissement.
Il n'existe aucun seuil de rentabilité universel, et tout article qui en avance un l'a purement inventé. Le point de bascule dépend de quatre facteurs que vous connaissez déjà pour votre projet : le coût de l'outillage chiffré pour votre profilé particulier, votre volume annuel, la durée pendant laquelle la conception restera figée et vos coûts de main-d'œuvre par pièce avec le procédé alternatif.
Ce que l'on peut généralement décrire, c'est l'allure des courbes. Le pliage sur presse commence près de zéro et grimpe rapidement avec le volume, puisque chaque pièce consomme du temps opérateur. Le profilage commence haut et s'aplatit presque immédiatement. L'emboutissage se situe entre les deux pour les coûts de mise en route et peut surpasser les deux au coût par pièce pour des composants courts, complexes et à grand volume — mais il ne peut pas produire une longueur de six mètres.
Le véritable test ne réside pas dans le volume de la première année. Il s'agit de savoir si la pièce figurera toujours au catalogue dans cinq ans. Par rapport aux récapitulatifs généraux des avantages et inconvénients publiés par les prestataires de fabrication, généralement rédigés pour s'appliquer à n'importe quelle pièce, c'est cette question qui détermine l'investissement réel, et elle relève de votre feuille de route produit plutôt que du procédé.
Les fiches produits publiées par Chenlong indiquent des plages configurables pour plusieurs lignes de production : largeur de matière première de 10 à 2 000 mm, épaisseur de profilage de 0,2 à 10 mm, capacité de production de 0 à 50 m/min, avec des matériaux compatibles tels que le SPCC, le SPHC, le SGCC, le SUS, l'aluminium et le SECC. La ligne pour rayonnages affiche en outre une puissance moteur de 3 à 200 kW, une tension de 110 à 380 V adaptée au réseau local, et des outils de poinçonnage en Cr12MoV, SKD11 ou DC53.
Ces informations décrivent les possibilités de configuration de cette famille d’équipements. Elles ne représentent pas les capacités d’une ligne livrée donnée. Une ligne conçue pour une tablette galvanisée de 1,2 mm ne peut pas également traiter une tôle de 8 mm ; ses cages, son entraînement et son outillage ont été dimensionnés pour le travail ayant fait l’objet du devis. L’erreur la plus courante, lorsqu’on compare des fournisseurs à partir de leurs pages publiées, consiste à prendre l’enveloppe d’un équipement pour la spécification d’une machine, ce qui fausse toutes les comparaisons ultérieures avec l’emboutissage ou le pliage à la presse.
Les affirmations relatives à la précision méritent la même lecture critique. La documentation publiée par Chenlong n'est pas homogène sur ce point : les catalogues indiquent qu'une commande CNC peut atteindre ±0,1 mm, tandis que la section électricité et énergie de la page d'accueil annonce une précision de formage de ±0,5 mm. La valeur applicable dépend du profilé, de l'épaisseur et de la dimension mesurée. Demandez à tout fournisseur d'indiquer la tolérance par rapport à une cote précise de votre plan.
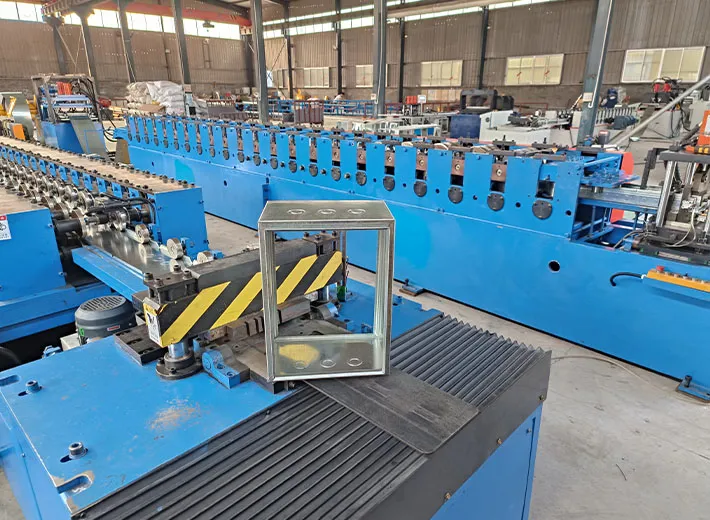
Une ligne de profilage est évaluée comme un ensemble unique plutôt que comme une collection de machines, ce qui la distingue de l’achat d’une presse plieuse autonome. La norme ISO 12100:2010, Sécurité des machines — Principes généraux de conception — Appréciation du risque et réduction du risque, publiée par l’Organisation internationale de normalisation, fournit le cadre d’évaluation des risques généralement appliqué.
Pour le marché de l'UE, la Commission européenne précise que la directive 2006/42/CE s'applique aux machines mises sur le marché avant le 20 janvier 2027, le règlement (UE) 2023/1230 la remplaçant à compter de cette date. Avec un délai de fabrication de 40 à 60 jours ouvrés pour un équipement sur mesure, auquel s'ajoutent le transport et la mise en service, une commande passée fin 2026 peut se situer d'un côté ou de l'autre de cette échéance ; veillez donc à confirmer au moment de la commande le cadre réglementaire selon lequel le dossier technique sera établi.
Aucune ligne n'a de prix catalogue. Chenlong conçoit chaque solution sur mesure selon les plans de profilage du client, les spécifications matière, les dimensions du produit, la cadence requise, les besoins de poinçonnage, le niveau d'automatisation et la configuration de la ligne, et établit un devis par projet. Quiconque avance un chiffre avant d'avoir vu un plan chiffre une tout autre machine.
Conditions commerciales publiées :
R : Uniquement au-delà d'un volume critique qui dépend de votre devis d'outillage et du coût de la main-d'œuvre. En deçà, le pliage est plus économique car il n'engendre pratiquement aucun coût d'outillage. Rien de structurel dans ces procédés ne fixe d'avance ce seuil de rentabilité.
R : Parfois. Chenlong propose une conception de profilage modulaire réglable sur sa ligne de chemins de câbles, prévue pour prendre en charge différentes spécifications. Des sections apparentées qui ne diffèrent que par la largeur ou la profondeur sont plus faciles à adapter que des profilés nécessitant une séquence de pliage différente, ce qui exige généralement de nouveaux trains de galets.
R : Le profilage, dans la plupart des cas, parce que la déformation est répartie sur plusieurs têtes au lieu d'être concentrée sur un seul pli. Le retour élastique doit toujours être compensé dans la conception des galets, mais le matériau risque moins de se fissurer au rayon de pliage.
R : Cette combinaison est flexible et ne nécessite aucun outillage spécifique à la pièce, ce qui en fait la solution idéale pour les prototypes, les faibles volumes et les pièces sujettes à modifications. Le coût unitaire reste toutefois élevé sur les grandes séries, car chaque pièce mobilise individuellement du temps machine.
R : Ajoutez au délai de fabrication publié — 20 à 30 jours ouvrés pour le standard, 40 à 60 pour le sur mesure — le transport, l’installation, la mise en service et l’approbation de la première pièce. Planifiez le projet à partir de ce total plutôt qu’à partir du seul délai de fabrication.
R : Oui. Le poinçonnage en ligne avant les cages de profilage est standard sur les équipements de Chenlong armoire, chemin de câbles, et lignes de rayonnage, avec alimentation asservie par servomoteur pour garantir la précision de positionnement des trous. Les motifs variant constamment sur de petites séries gagnent généralement à être poinçonnés hors ligne.
La comparaison ci-dessus traite le profilage comme une option unique, mais en pratique, le choix est rarement binaire. Les usines qui fabriquent leur catalogue de base sur une ligne continue et conservent une presse plieuse pour les demandes sur mesure bénéficient des avantages économiques des deux solutions, et ce compromis gagne à être modélisé avant de demander un devis pour l'une ou l'autre machine. Ce qui détermine si la partie ligne produira de bonnes pièces, c'est la fleur de profilage — la séquence de pliage passe par passe — qu'aucun tableau comparatif ne peut représenter et qu'il convient de demander à tout fournisseur d'expliquer en détail avant de passer commande.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Nous vous répondrons dans les 24 heures. En cas d'urgence, veuillez ajouter WhatsApp/WeChat : +8613863639320,. Ou appelez directement +8613863639320.
*Nous respectons votre confidentialité et toutes les informations sont protégées.
Nous n'utiliserons vos informations que pour répondre à votre demande et n'enverrons jamais de messages électroniques ou promotionnels non sollicités.