


Unternehmen
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 10:44
Technisches Team von Chenlong | Technischer Unternehmensautor, Weifang Chenlong Intelligent Technology Co., Ltd. | Veröffentlicht: 26. August 2026
Walzprofilieren überzeugt bei langen Teilen, konstanten Querschnitten und hohen Jahresstückzahlen, weil sich die Werkzeugkosten auf eine kontinuierliche Serie verteilen. Nachteile ergeben sich bei kurzen Serien, häufigen Designänderungen und Teilen, deren Profil sich über ihre Länge verändert. Abkanten und Stanzen kehren beide Seiten dieses Kompromisses um.
Information current as of August 2026. Lead times and commercial terms cited below are Chenlong’s published figures for its own equipment; process characteristics are general and apply regardless of supplier.
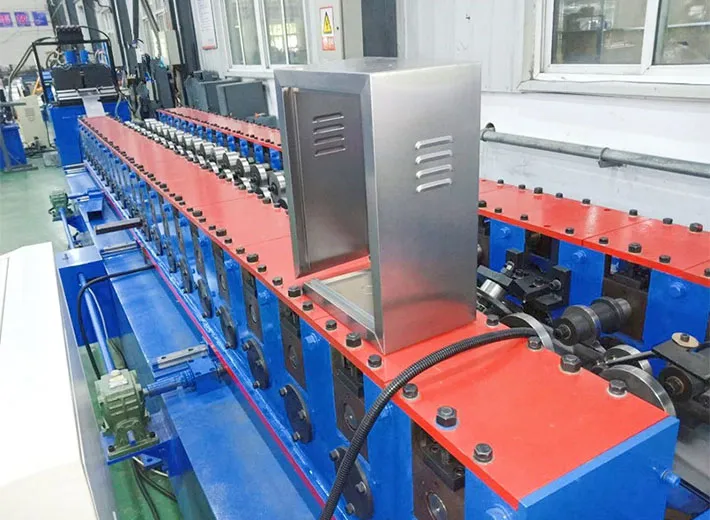
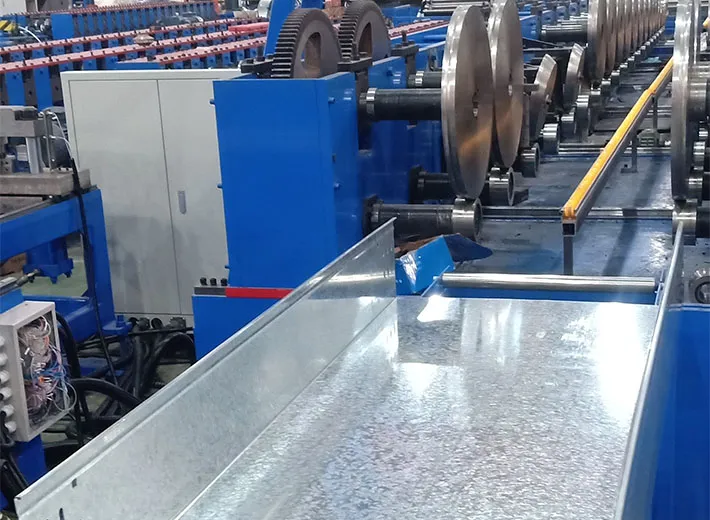
Beim Walzprofilieren wird ein flaches Band durch eine Reihe von Walzgerüsten geführt, von denen jedes den Querschnitt schrittweise weiter anbiegt, bis das fertige Profil kontinuierlich austritt und abgelängt wird. Da die Linie vom Coil arbeitet, wird die Teilelänge im Wesentlichen durch das Handling und nicht durch die Maschine begrenzt.
Beim Abkanten wird ein flaches Werkstück zwischen Stempel und Matrize eingespannt und jeweils eine Biegung ausgeführt. Ein Bediener oder Roboter positioniert das Teil zwischen den einzelnen Biegungen neu. Die Werkzeuge sind universell einsetzbar und werden für verschiedene Aufträge gemeinsam genutzt.
Beim Abkanten wird ein flaches Platinenblech zwischen Stempel und Matrize eingespannt und eine Biegung nach der anderen hergestellt. Ein Bediener oder Roboter positioniert das Teil zwischen den Biegungen neu. Die Werkzeuge sind universell einsetzbar und werden für verschiedene Aufträge verwendet.
| Abmessung | Walzprofilieren | Press braking | Stanzen |
| Teilelänge | Effectively unlimited from coil; cut to length inline | Begrenzt durch die Länge des Pressenbetts | Limited by die and press size |
| Cross-section along length | Must be constant | Kostenlos – jede Biegung unabhängig | Free within die geometry |
| Werkzeugkosten | Hoch; die Walzensätze sind profilspezifisch | Low; standard punch/die shared across jobs | Hoch; der Werkzeugsatz ist teilespezifisch |
| Vorlaufzeit für die Werkzeuge | Longest — designed and machined per profile | Effectively none for standard tooling | Long |
| Produktwechsel | Langsam; Wechsel des Rollensatzes und erneute Einrichtung | Schnell; Programm- und Werkzeugwechsel in wenigen Minuten | Langsam; Werkzeugwechsel |
| Wirtschaftliche Losgröße | Große Stückzahlen, über Jahre hinweg wiederholt | Einzelstücke bis mittlere Serien | Mittlere bis sehr hohe Stückzahlen |
| Cycle behaviour | Kontinuierlich; der Ausstoß wird in Metern pro Minute gemessen | Pro Biegung, vom Bediener gesteuert | Per-stroke, very fast for the part |
| Holes and slots | Punched inline during the run | Separater Arbeitsgang vor oder nach dem Biegen | Im selben Werkzeug geformt |
| Materialstärke | Breites Spektrum bei der Basisanlage, enger begrenzt pro konfigurierter Linie | Wide, limited by press tonnage | Limited by press tonnage and draw depth |
| Dimensional consistency across a run | Nach der Einrichtung hoch; keine Bedienervariation | Depends on operator and part handling | Hoch |
| Typical failure mode | Verdrehung, Durchbiegung, Aufweitung an den Enden | Angle variation part to part | Werkzeugverschleiß, Riss- oder Faltenbildung |
| Stellfläche | Große Stellfläche — eine Linie ist ein Korridor, keine Zelle | Kompakt | Kompakt im Verhältnis zur Leistung |
Liest man diese Tabelle spaltenweise, wirkt das Walzprofilieren wie ein Spezialverfahren – und genau das ist es. Es ist kein universell einsetzbares Verfahren, das zufällig schneller ist.
Die Kosten pro Teil sinken, je länger die Serie läuft, und sie sinken weiter. Den Umformständern ist es gleichgültig, ob die Serie 500 Meter oder 50.000 Meter umfasst. Die Arbeitskosten pro Teil bleiben nahezu konstant, da ein Bediener eine Linie überwacht, die ohne Eingreifen stanzt, formt, schneidet und stapelt. Das ist das gesamte Argument; jeder andere Vorteil ist demgegenüber zweitrangig.
Gleichbleibende Qualität über lange Produktionsläufe hinweg. Sobald eine Linie eingerichtet ist, verlässt Teil 10.000 dieselben Gerüste in derselben Abfolge und mit derselben Geschwindigkeit wie Teil 10. Beim Abkanten erfordert jede Biegung einen manuellen Handhabungsschritt; beim Walzprofilieren entfällt dieser.
Operations collapse into one pass. Chenlong’s production lines can integrate decoiling, leveling, servo feeding, punching, roll forming, cutting, bending, welding, and stacking into a single automated workflow. A Kabelkanal or rack upright that would otherwise be blanked, punched, bent, and stacked as four separate handling operations comes off the line finished.
Die Materialausnutzung ist effizient. Das Coil wird kontinuierlich verarbeitet und Ausschuss beschränkt sich auf den Trennschnitt und die Stanzbutzen, anstatt durch das Schachteln von Zuschnitten auf einer Platine zu entstehen.
High-strength material behaves better than it does under a brake. Progressive bending across many stands spreads the deformation, which is why high-strength and pre-coated stock that cracks or marks under a single sharp brake bend often forms acceptably on a mill.
This is the half most vendor pages under-write, so here it is with the decision-relevant detail.
Werkzeuge sind eine langfristige Bindung, kein bloßer Kauf. Rollensätze werden für einen bestimmten Querschnitt gefertigt. Ändern Sie für einen Kunden die Profiltiefe um wenige Millimeter, kann es sein, dass Sie wieder in die Werkzeugabteilung müssen. Abkantwerkzeuge sind nicht in gleicher Weise an ein Teil gebunden.
Die Lieferzeit steht ganz am Anfang des Projekts. Chenlong gibt 20–30 Arbeitstage für Standardanlagen und 40–60 Arbeitstage für Sonderanfertigungen an. Diese Angaben beziehen sich rein auf den Bau der Anlage selbst und fallen vor Installation, Inbetriebnahme und Erstmusterfreigabe an. Ein Teil, das Sie in sechs Wochen benötigen, kommt nicht von einer neuen Walzprofilierlinie, sondern von einer Abkantpresse.
Short runs are uneconomical, and “short” is longer than people expect. The setup effort that a continuous run amortises away is unchanged for a 200-metre order. Plants that win a mix of small custom jobs find the line idle between the volume products that justified it.
The cross-section must be constant. A part that tapers, or that has a flange only along part of its length, is not a roll forming part in the ordinary sense. Some features can be added by inline punching or a bending station at the end, but the base profile cannot vary along the length.
Fehler sind Geometrieprobleme, keine Einstellungsfehler. Endaufweitung, Verwindung und Säbeligkeit gehen auf die Stichfolge und den Materialzustand zurück und nicht auf einen Drehknopf am Bedienfeld. Um sie zu beheben, wird die Partei benötigt, die die Rollenblume konstruiert hat – weshalb die Zusammenarbeit mit dem Lieferanten auf Engineering-Ebene hier weitaus wichtiger ist als bei einer Abkantpresse.
Floor space is linear. A line occupies a long, straight run of building, plus space at the uncoiler end for coil handling and at the output end for stacking. Retrofitting one into a plant laid out in cells is often the real constraint rather than the capital cost.
There is no universal breakeven volume, and any article that gives you one has invented it. The crossover depends on four things you already know about your own job: the tooling cost quoted for your specific cross-section, your annual volume, how long the design will stay frozen, and what your labour costs per part on the alternative process.
Allgemein lässt sich die Form der Kurven beschreiben. Beim Abkanten beginnen die Kosten nahe null und steigen mit zunehmender Stückzahl steil an, da jedes Teil Bedienerzeit beansprucht. Beim Rollformen liegen die Kosten anfangs hoch und flachen fast sofort ab. Das Stanzen liegt bei den Rüstkosten zwischen beiden Verfahren und kann bei kurzen, komplexen Bauteilen mit hohen Stückzahlen bei den Kosten pro Teil beide übertreffen – es kann jedoch keine sechs Meter langen Teile fertigen.
The practical test is not the first-year volume. It is whether the part will still be in the catalogue in five years. Compared with the general pros-and-cons summaries published by fabrication service providers, which are usually written to be true of any part, this is the question that decides the actual investment, and it is a question about your product roadmap rather than about the process.
Auf den veröffentlichten Produktseiten von Chenlong sind für mehrere Produktionslinien konfigurierbare Bereiche aufgeführt: Rohmaterialbreite 10–2.000 mm, Walzdicke 0,2–10 mm, Produktionskapazität 0–50 m/min; geeignete Werkstoffe sind unter anderem SPCC, SPHC, SGCC, SUS, Aluminium und SECC. Für die Regalanlage werden außerdem eine Motorleistung von 3–200 kW, eine an die örtliche Stromversorgung anpassbare Spannung von 110–380 V sowie Stanzmaterialien Cr12MoV, SKD11 oder DC53 angegeben.
These describe what the equipment family can be built to cover. They are not the capability of any single delivered line. A line engineered for 1.2 mm galvanized tray does not also run 8 mm plate; its stands, drive, and tooling were sized for the job it was quoted for. The most common mistake in comparing suppliers on published pages is treating an equipment envelope as a machine specification, and it distorts every subsequent comparison against stamping or braking.
Auch Angaben zur Genauigkeit verdienen eine differenzierte Betrachtung. Chenlongs eigene veröffentlichte Angaben sind in diesem Punkt nicht einheitlich: Inhalte auf Katalogebene besagen, dass die CNC-Steuerung ±0,1 mm erreichen kann, während im Abschnitt zu Elektrik und Energie auf der Homepage eine Umformgenauigkeit von ±0,5 mm angegeben wird. Welche Angabe zutrifft, hängt vom Profil, der Dicke und dem zu messenden Maß ab. Bitten Sie jeden Anbieter, die Toleranz anhand eines konkreten Maßes in Ihrer Zeichnung anzugeben.
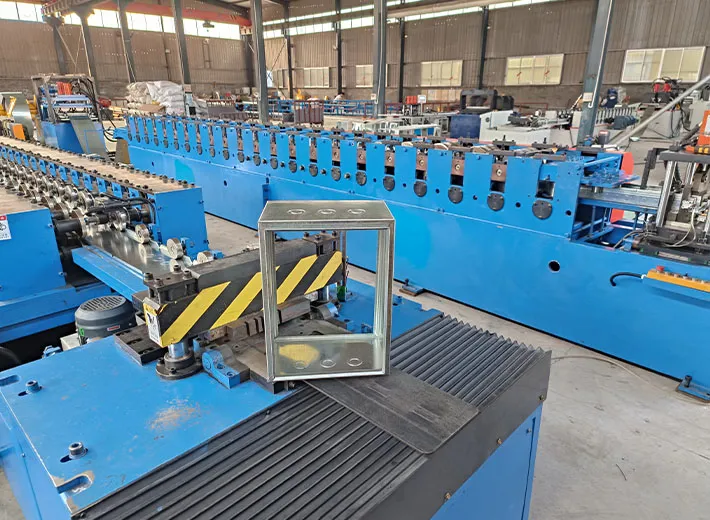
A roll forming line is assessed as one assembly rather than as a collection of machines, which is a difference from buying a standalone press brake. ISO 12100:2010, Safety of machinery — General principles for design — Risk assessment and risk reduction, published by the International Organization for Standardization, provides the risk assessment framework normally applied.
Für den EU-Markt erklärt die Europäische Kommission, dass die Richtlinie 2006/42/EG für Maschinen gilt, die vor dem 20. Januar 2027 in Verkehr gebracht werden, und ab diesem Datum durch die Verordnung (EU) 2023/1230 ersetzt wird. Bei einer Fertigungszeit von 40–60 Arbeitstagen für kundenspezifische Anlagen zuzüglich Versand und Inbetriebnahme kann eine Ende 2026 aufgegebene Bestellung auf die eine oder andere Seite dieses Stichtags fallen. Klären Sie daher bei der Bestellung, nach welchem Regelwerk die technische Dokumentation erstellt wird.
Keine Linie hat einen Listenpreis. Chenlong konzipiert jede Lösung individuell anhand der Profilzeichnungen, Materialspezifikationen, Produktabmessungen, geforderten Produktionsgeschwindigkeiten, Stanzanforderungen, des Automatisierungsgrads und der Linienkonfiguration des Kunden und erstellt projektbezogene Angebote. Wer einen Preis nennt, bevor er eine Zeichnung gesehen hat, kalkuliert eine andere Maschine.
Veröffentlichte Geschäftsbedingungen:
A: Only above a crossover volume that depends on your tooling quotation and labour rate. Below it, braking is cheaper because it carries almost no tooling cost. Nothing about the processes themselves fixes where that point falls.
A: Manchmal. Chenlong beschreibt für seine Kabelrinnenlinie eine modulare, verstellbare Umformkonstruktion, die verschiedene Rinnenspezifikationen unterstützen soll. Verwandte Querschnitte mit unterschiedlicher Breite oder Tiefe lassen sich leichter berücksichtigen als Profile, die eine andere Biegefolge benötigen und daher in der Regel neue Rollensätze erfordern.
A: In den meisten Fällen das Walzprofilieren, weil die Umformung auf viele Gerüste verteilt wird, anstatt sich auf eine einzige Biegung zu konzentrieren. Die Rückfederung muss bei der Auslegung der Walzen weiterhin berücksichtigt werden, aber die Wahrscheinlichkeit von Rissen im Biegeradius ist geringer.
A: Diese Kombination ist flexibel und benötigt keine teilespezifischen Werkzeuge. Damit ist sie die richtige Lösung für Prototypen, kleine Stückzahlen und Teile, die sich verändern. Bei größeren Stückzahlen bleiben die Kosten pro Teil hoch, weil jedes Teil einzeln Maschinenzeit beansprucht.
A: Addieren Sie zur veröffentlichten Fertigungszeit – standardmäßig 20–30 Arbeitstage, bei Sonderanfertigungen 40–60 – noch Versand, Installation, Inbetriebnahme und Freigabe des Erstmusters hinzu. Planen Sie das Projekt auf Grundlage dieser Gesamtdauer und nicht nur anhand der Fertigungszeit.
A: Ja. Inline-Stanzen vor den Umformständern ist bei Chenlongs Schrank, Kabelkanal, und shelving lines, with servo feeding to hold hole position. Patterns that change constantly across small batches are usually better punched offline.
The comparison above treats roll forming as a single option, but the decision is rarely all-or-nothing in practice. Plants that run a stable core catalogue on a line and keep a brake for the custom tail get the economics of both, and that split is worth modelling before either machine is quoted. What determines whether the line half of that arrangement produces good parts is the roll flower design — the pass-by-pass bend sequence — which no comparison table can capture and which is worth asking any supplier to walk you through before you order.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Wir werden Ihnen innerhalb von 24 Stunden antworten. Bei dringenden Angelegenheiten fügen Sie bitte WhatsApp/WeChat hinzu: +8613863639320 oder rufen Sie direkt +8613863639320 an.
*Wir respektieren Ihre Vertraulichkeit und alle Informationen sind geschützt.
Wir verwenden Ihre Informationen ausschließlich zur Beantwortung Ihrer Anfrage und senden niemals unerwünschte E-Mails oder Werbenachrichten.