


Şirket
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 10:15
A rulo şekillendirme hattı tek bir makine değil, istasyonlar dizisidir. Chenlong’un ekipman kataloğu bunları on tür altında gruplandırır: açıcı, tesviye makinesi, doğrultma makinesi, servo besleyici, delme makinesi, merdaneli şekillendirme değirmeni, bükme makinesi, lazer kaynak makinesi, kesme makinesi ve paletleyicili toplama tablası. Bu sözlük, her birinin ne yaptığını ve yayımlanan değerlerin nerede geçerli olduğunu açıklar.
Bilgiler Ağustos 2026 itibarıyla günceldir. Aşağıdaki her parametre, Chenlong’un yayımlanmış ürün sayfalarından alınmış ve göründüğü belirli hatla ilişkilendirilmiştir. Bir sayfada bir değer açıklanmıyorsa, bu makale farklı bir makineden alınan bir rakamı kullanmak yerine bunu açıkça belirtir.
Bobinden palete kadar süreç sırasına göre okuyun. Teklif bu şekilde hazırlanır ve fabrika sahası da bu şekilde düzenlenir; bu nedenle çoğu teknik şartname eksikliği de aynı sırayla ortaya çıkar. Her bir maddede istasyonun görevi, konfigürasyonlar arasında nelerin değiştiği ve tedarikçiye sorulması gereken önemli soru açıklanır.
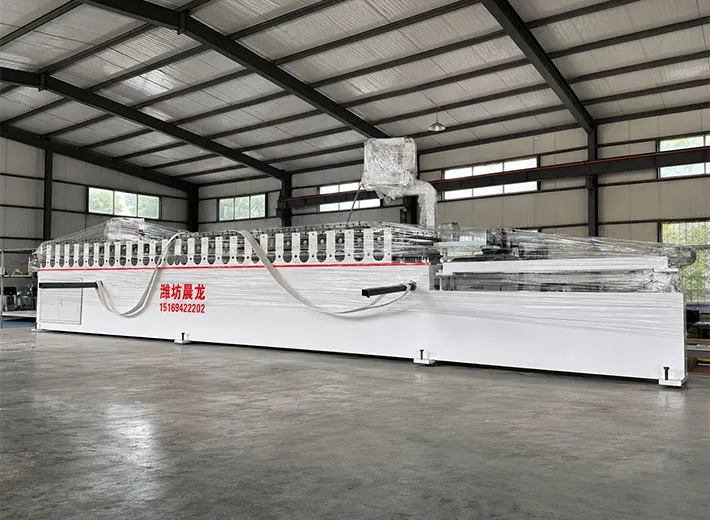
Açıcı, çelik bobini tutar ve şeridi kontrollü bir hızda hatta bırakır. Mekanik tipler, aşağı akıştaki haddehanenin çekiş gücüne ve bir sürtünme frenine dayanır; hidrolik tipler ise mandreli basınç altında genişletip daraltır ve daha ağır bobinleri daha az manuel ayarla taşıyabilir. Bobin ağırlığı, iç çapı ve bobin arabasının dahil olup olmadığı, buradaki fiyatı değiştiren üç değişkendir; bunların hiçbiri sabit bir aralık olarak yayımlanmaz — her proje için ayrı belirlenir.
Gerçekte çalıştırdığınız malzeme kalınlığında, açıcı mandreninin hangi bobin ağırlığı ile iç ve dış çapa uygun olduğunu sorun.
Rulo hâlindeki çelikte rulo seti ve enine bombe bulunur. Doğrultma makinesi, şeridi üst ve alt merdaneler arasından ofsetli şekilde geçirerek malzeme şekillendirme kafalarına ulaşmadan önce artık gerilimi giderir. Bu aşama ince galvanizli malzemede atlanırsa burulma daha sonra, genellikle hatalı olarak merdane takımına bağlanan, yay biçiminde eğilmiş bir bitmiş profil şeklinde ortaya çıkar.
Chenlong, doğrultma ve tesviyeyi yukarıda belirtilen tesviye makinesinden ayrı bir katalog ürünü olarak listeler. Uygulamada ayrım, düzeltmenin nerede gerçekleştiğiyle ilgilidir: Bir doğrultma ünitesi genellikle besleme grubunun bir parçası olarak entegre edilir ve besleyicinin hemen önünde kalan kamburluğu giderir; bağımsız bir tesviye makinesi ise bobin genişliğine göre boyutlandırılır ve gerilimleri kapsamlı biçimde giderir. Dar şerit hatlarında bu ikisi çoğu zaman tek bir gövdede birleştirilir.
Servo besleyici, şeridin ölçülmüş bir uzunluğunu ilerletir ve delme makinesinin her parçada aynı konuma yeterli doğrulukla ulaşabilmesi için doğru şekilde durur. Chenlong bu istasyon için marka seçenekleri yayımlar: Yaskawa, Delta veya özelleştirilmiş bir alternatif; bunlar pano hattında, kablo tavası hattıve raf sistemi hattında da. Besleyici seçimi, hattı yeniden tasarlamadan alıcının belirli bir tedarikçi adı verebileceği az sayıdaki bileşenden biridir.
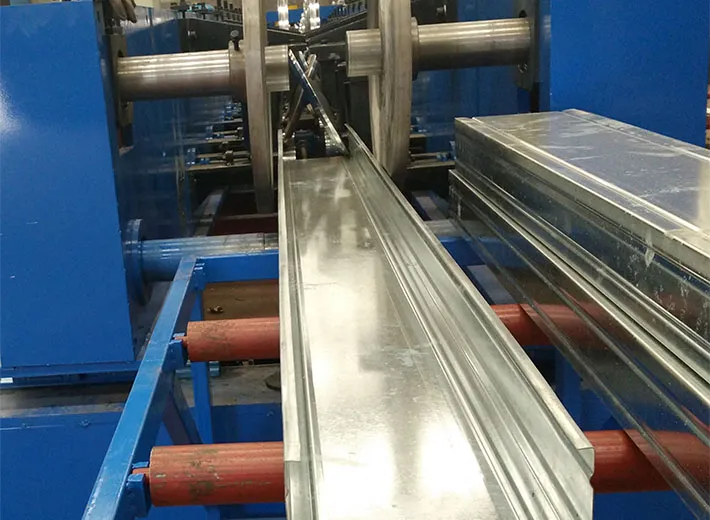
Hat içi delme, bir profili kullanılabilir hâle getiren yuvaları, anahtar deliklerini ve montaj deliklerini oluşturur — kablo tavasındaki perforasyonlar ve raf dikmesindeki hatve delikleri gibi. CNC delme, deseni programla değiştirir; hidrolik delme ise takımı değiştirerek deseni değiştirir; bu yöntem satın alma açısından daha ucuz, değişim açısından ise daha yavaştır.
Kalıp malzemesi raf sistemi için şu seçeneklerden biridir: Cr12MoV, SKD11 veya DC53; seçim, malzemeye ve uygulamaya göre yapılır. Bu seçim, kalıbın yeniden taşlanmadan önce kaç vuruşa dayanacağını belirler; dolayısıyla sözlü bir güvence olarak değil, teklifte yer almalıdır.
Profil şekillendirme hattı, hattın temelidir. Bir dizi merdane sehpası, düz şeridi bitmiş kesite kademeli olarak bükerek her sehpanın toplam deformasyonun küçük bir bölümünü üstlenmesini sağlar. Sehpa sayısı katalog seviyesine göre değil, profil geometrisine, malzeme kalınlığına ve kaliteye ait akma dayanımına göre belirlenir.
Chenlong, kablo tavası hattının farklı tava özelliklerini kapsayacak şekilde tasarlanmış modüler ve ayarlanabilir bir şekillendirme sistemi kullandığını belirtiyor. Bu, alıcının tek bir hattın çeşitli ürün genişliklerinde kullanılmasını beklemesi durumunda önemlidir.
Bükme, haddehanenin sürekli geçişte şekillendiremediği özellikleri işler: uç dönüşleri, köşe kıvrımları ve pano ile muhafaza parçalarındaki flanşlı kapamalar. Muhafaza işlerinde, örneğin yangın koruma dolabı kaplamalarda bu istasyon, hattın bitmiş bir bileşenle mi yoksa tesisin başka bir yerinde hâlâ abkant pres gerektiren yarı mamul bir taslakla mı sona ereceğini çoğu zaman belirler.
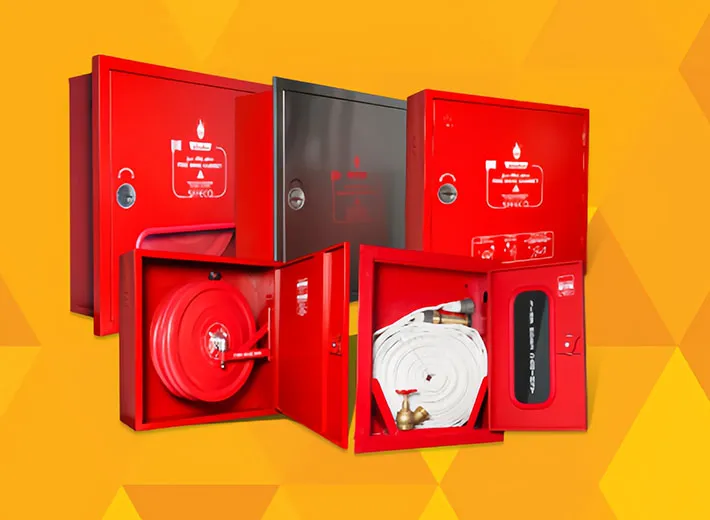
Lazer kaynağı, dikişleri birleştirir ve takviye parçalarını hat üzerinde bağlar. Isıyı dar bir bölgede yoğunlaştırdığı için, geleneksel dikiş yöntemlerine kıyasla ince kalınlıktaki malzemelerde deformasyonu sınırlar. Bir hattın kaynak işlemine gerçekten ihtiyaç duyup duymadığı ekipmanla değil, ürünle ilgili bir konudur — birçok tava ve aşık profili kaynaksız olarak sevk edilir.
Boy kesme işlemi şekillendirmeden önce, şekillendirmeden sonra veya işlem sırasında yapılabilir. Sonradan kesim yapan üniteler, bitmiş profili keserek kesit şeklini korur; önceden kesim yapan üniteler ise düz şeridi keser ve bıçakta takım aşınmasını önler, ancak haddehane boyunca toleransların daha sıkı birikmesine neden olur. Kesim yöntemi, karşılaştırmalı tekliflerde çoğunlukla belirsiz bırakılan istasyondur ve sonradan değiştirilmesi en pahalı seçeneklerden biridir.
Çıkış ucu, şekillendirilmiş profilleri alır ve istifler. Basit bir alma tablası manueldir. Bir paletleyici otomatik olarak istifleme yapar ve hat veriminin gerçek üst sınırını belirler: yüksek hat hızına ulaşabilen bir haddehane bile, çıkış ucu sonradan düşünülerek tasarlandıysa parçaları toplayan operatörün hızında çalışır.
Üç Chenlong üretim hattı, yapılandırılabilir parametre aralıkları yayımlar. Şerit girişindeki değerler büyük ölçüde örtüşür; sayfaların bilgi vermeyi bıraktığı noktalarda ise farklılaşırlar.
| Parametre | Kabin ve şalt ekipmanı hattı | Kablo tavası hattı | Depo/süpermarket raf sistemi hattı |
| Uygun malzemeler | SPCC, SPHC, SGCC, SUS, alüminyum, SECC | SPCC, SPHC, SGCC, SUS, alüminyum, SECC | SPCC, SPHC, SGCC, SUS, alüminyum, SECC |
| Hammadde genişliği | 10–2,000 mm | 10–2,000 mm | 10–2,000 mm |
| Haddeleme kalınlığı | 0.2–10 mm | 0.2–10 mm | 0.2–10 mm |
| Üretim kapasitesi | 0–50 m/dak | 0–50 m/dak | 0–50 m/dak |
| Makine motor gücü | Açıklanmadı | Açıklanmadı | 3–200 kW |
| Gerilim | Açıklanmadı | Açıklanmadı | 110–380 V, yerel elektrik şebekesine göre özelleştirilir |
| Delme kalıbı malzemesi | Açıklanmadı | Açıklanmadı | Cr12MoV, SKD11, DC53 |
| Servo besleyici | Yaskawa, Delta, özelleştirilir | Yaskawa, Delta, özelleştirilir | Yaskawa, Delta |
| Hattıçi delme | Evet | Evet, servo beslemeyle | Evet |
Bunların tümü proje gereksinimlerine göre yapılandırılabilir olarak tanımlandığından, bunları tek bir teslim edilmiş makinenin spesifikasyonu olarak değil, ekipman ailesinin kapsadığı dış sınırlar olarak değerlendirin. Sabit genişlikte 1,5 mm galvanizli tepsiyi çalıştırmak üzere üretilmiş bir hat, 0,2–10 mm kapasitesine sahip değildir; kapasitesi, sehpalarının, motorunun ve takımlarının hangi ölçüler için boyutlandırıldığı kadardır.
Bir hattın verilerini tüm hatları tanımlıyormuş gibi varsaymak. Raf hattı motor gücünü, gerilimi ve kalıp malzemesini yayımlar. Kablo tavası ve pano hatları ise bunları belirtmez. Bu, açıklama düzeyindeki bir farklılıktır; diğer hatların aynı olduğuna dair bir kanıt değildir. Ürün aileleri arasında bir değeri taşımak, yalnızca yayımlanmış sayfalara dayanarak tedarikçileri karşılaştırırken yapılan en yaygın hatadır.
Şekillendirme hassasiyetini tek bir sayı olarak ele almak. Chenlong’un kendi yayımlanmış materyalleri bu konuda tutarlı değildir: katalog düzeyindeki içerik CNC kontrolünün ±0,1 mm’ye ulaşabileceğini belirtirken, ana sayfanın elektrik ve enerji bölümünde ±0,5 mm şekillendirme hassasiyeti belirtilmektedir. Her iki değer de mevcuttur ve birbirlerinin yerine kullanılamaz. Hassasiyet; profile, malzeme kalitesine, kalınlığa ve hangi ölçünün alındığına bağlıdır — delik adımı, toplam genişlik ve flanş açısı aynı tolerans içinde kalmaz. Herhangi bir tedarikçiden, değer bir anlam ifade etmeden önce çiziminizdeki belirli ölçüye karşılık gelen sayıyı yazılı olarak alın.
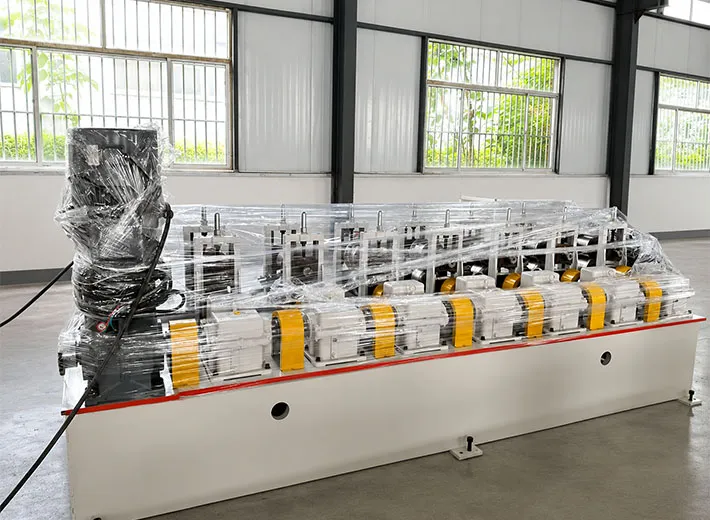
Bileşenlere ilişkin bir terimler sözlüğü, uygunluk açısından önem taşır; çünkü bu istasyonlar bir montaj olarak gelir ve genellikle tek bir ünite olarak değerlendirilir. Uluslararası Standardizasyon Örgütü tarafından yayımlanan ISO 12100:2010, Makinalarda güvenlik — Tasarım için genel ilkeler — Risk değerlendirmesi ve risk azaltma standardı, bu ekipman sınıfı için normalde kullanılan tehlike belirleme ve risk azaltma çerçevesini ortaya koyar.
AB pazarına sunulan makineler için Avrupa Komisyonu, 20 Ocak 2027'den önce 2006/42/EC sayılı Direktifin geçerli olduğunu ve bu çerçevenin söz konusu tarihten itibaren (AB) 2023/1230 sayılı Tüzük ile değiştirileceğini belirtmektedir. Şimdi sipariş edilen ve özel ekipman için 40–60 iş günlük üretim süresine sahip bir hat bu geçiş tarihine denk gelebilir; bu nedenle belgelerin hangi çerçeveye göre hazırlanacağı teslimat aşamasında değil, sipariş aşamasında ele alınması gereken bir konudur.
İstasyonları tek bir entegre hat olarak satın almak; tek bir kontrol mimarisi, tek bir devreye alma süreci ve şekillendirilmiş bir parçanın tolerans dışında çıkması durumunda sorumlu tek bir taraf sağlar. Bu konudaki aramalarda öne çıkan ders kitabı tarzı mühendislik kaynaklarıyla karşılaştırıldığında, bir tedarikçinin bileşen dökümü teorik olarak mümkün olanı değil, gerçekte neyin teklif edildiğini gösterir — ancak bu döküm hattı satan tarafça hazırlandığı için yukarıdaki parametre tablosu açıklanmamış alanları doldurmak yerine işaretler.
Entegrasyonun gerçek maliyeti esnekliktir. Tek bir profil ailesi etrafında tasarlanmış bir hat, o aileyi iyi işler; gerçekten farklı bir kesite ise ancak yeni takımlarla ve bazen yeni istasyonlarla uyarlanabilir. Ürün karması öngörülemeyen tesisler, daha düşük üretim hızını yeniden yapılandırma esnekliği karşılığında kabul ederek bağımsız makineler ve bunlar arasında manuel aktarım ile daha iyi sonuç alabilir. Sabit bir ürün kataloğuyla çalışan tesisler ise entegrasyondan nadiren pişman olur.
Yayımlanmış bir fiyat listesi yoktur ve çizimleriniz olmadan verilen herhangi bir rakam fiyat değildir. Chenlong mühendisleri müşteri profil çizimleri, malzeme özellikleri, ürün boyutları, gerekli üretim hızı, delme gereksinimleri, otomasyon seviyesi ve hat konfigürasyonu etrafında çözümler sunar; bu nedenle fiyatlandırma her proje için teklif esasına göre yapılır.
Yayımlanan ticari koşullar:
C: Hayır. George T. Halmos’un Roll Forming Handbook (CRC/Taylor & Francis) adlı kitabı, şekillendirme teorisini, paso tasarımını ve kalıp hesaplamalarını kapsayan bir mühendislik referansıdır. Bu sayfa ise bir üretim hattındaki makinelerin tedarikçi tarafından hazırlanmış sözlüğüdür. Rulo kalıpları tasarlıyorsanız doğru kaynak kitaptır; bir hat belirliyor veya satın alıyorsanız, bu tür bir istasyon listesi daha doğrudan yararlıdır.
C: Bu sayı standart bir adet sayısından değil, kesit profilinden, malzeme kalınlığından ve kalitesinden kaynaklanır; dolayısıyla bir çizim sunulduktan sonra mühendislik aşamasında belirlenir. Bir çizim incelenmeden sunulan herhangi bir sehpa sayısı yalnızca tahmindir.
C: Bazen. Chenlong, kablo tavası hattında farklı tava özelliklerini desteklemek üzere tasarlanmış modüler ve ayarlanabilir bir şekillendirme sisteminden söz ediyor. Bunun ne ölçüde mümkün olduğu, kesitlerin birbirine ne kadar benzediğine bağlıdır — genişlik ve derinlik değişikliklerine uyum sağlamak, farklı bir bükme sırasına uyum sağlamaktan daha kolaydır.
C: Hat içi delme, bir taşıma adımını ortadan kaldırır ve delik konumunu şekillendirme sürecine göre sabit tutar. Hat dışı delme ise hattı daha basit hale getirir ve küçük partilerde delik düzenleri sürekli değiştiğinde gerekçelendirilmesi daha kolaydır.
C: Delme makinesindeki konumlandırma tekrarlanabilirliği ve arkasındaki yedek parça ile servis ağı. Yaskawa, Delta ve özelleştirilmiş seçenekler pano, kablo tavası ve raf hatları için yayımlandığından, tercih edilen marka genellikle sipariş aşamasında belirtilebilir.
C: Kesim sonrası yöntemi bitmiş kesit profilini korur ve hassas uzunluklara uygundur; kesim öncesi yöntem ise bıçak aşınmasını azaltır ve yüksek hacimli, aynı parçalar için uygundur. Teklifte varsayılan yöntemi kabul etmek yerine, talebinizde uzunluk toleransınızı belirtin ve seçimi bunun belirlemesine izin verin.
Chenlong Teknik Ekibi — Kurumsal Teknik Yazar, Weifang Chenlong Intelligent Technology Co., Ltd.
Bu Chenlong Teknik Ekibi şirketin soğuk profil şekillendirme ekipmanları, özelleştirilmiş otomatik üretim hatları, takımlar ve hassas soğuk şekillendirilmiş çelik profiller alanındaki mühendislik ve Ar-Ge uzmanlığını temsil eder. Chenlong, 2006'dan beri soğuk profil şekillendirme üretimiyle ilgilenmekte ve CNC işleme, takım üretim olanakları, özel mühendislik ve profesyonel bir Ar-Ge ekibi tarafından desteklenen şirket içi üretim tesisleri işletmektedir. Teknik çalışmaları; depolama ve raf sistemleri, elektrik ve enerji ekipmanları, yangından korunma, inşaat, otomotiv üretimi ve özelleştirilmiş endüstriyel profil üretimi alanlarını kapsamakta ve 50'den fazla ülkedeki müşterilere hizmet vermektedir.
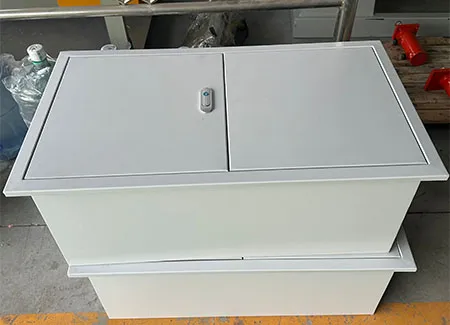
A temporary power distribution box is a portable enclosure that takes one incoming supply …
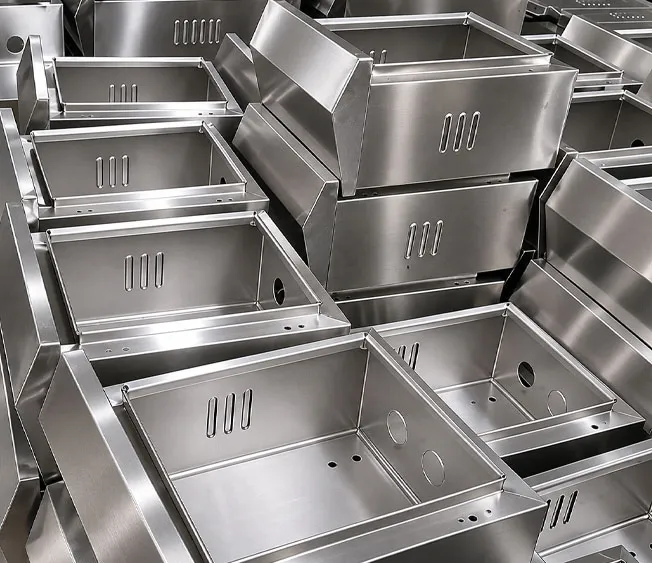
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Size 24 saat içinde cevap vereceğiz. Acil durum için lütfen WhatsApp/WeChat ekleyin: +8613863639320,. Veya doğrudan +8613863639320'u arayın.
*Gizliliğinize saygı duyuyoruz ve tüm bilgiler korunuyor.
Bilgilerinizi yalnızca sorunuza yanıt vermek için kullanacağız ve asla istenmeyen e-postalar veya tanıtım mesajları göndermeyeceğiz.