


Компания
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 10:15
A линия профилирования методом холодной прокатки представляет собой последовательность рабочих станций, а не одну машину. В каталоге оборудования Chenlong они разделены на десять типов: разматыватель, правильная машина, выпрямитель, сервоподающее устройство, пробивной пресс, профилегибочный стан, гибочная машина, лазерный сварочный аппарат, отрезная машина и приемный стол с паллетайзером. Этот глоссарий объясняет назначение каждого типа оборудования и то, к каким из них относятся опубликованные показатели.
Информация актуальна по состоянию на август 2026 года. Все приведённые ниже параметры взяты со страниц опубликованной продукции Chenlong и относятся к конкретной линии, на которой они указаны. Если на странице значение не раскрыто, в этой статье об этом говорится прямо, вместо того чтобы заимствовать данные от другой машины.
Читайте этот список в порядке технологического процесса — от рулона до паллеты. Именно так составляется коммерческое предложение и организуется производственный цех, поэтому именно в такой последовательности чаще всего обнаруживаются пробелы в спецификации. В каждой записи указаны задача станции, параметры, меняющиеся в разных конфигурациях, и вопрос, который стоит задать поставщику.
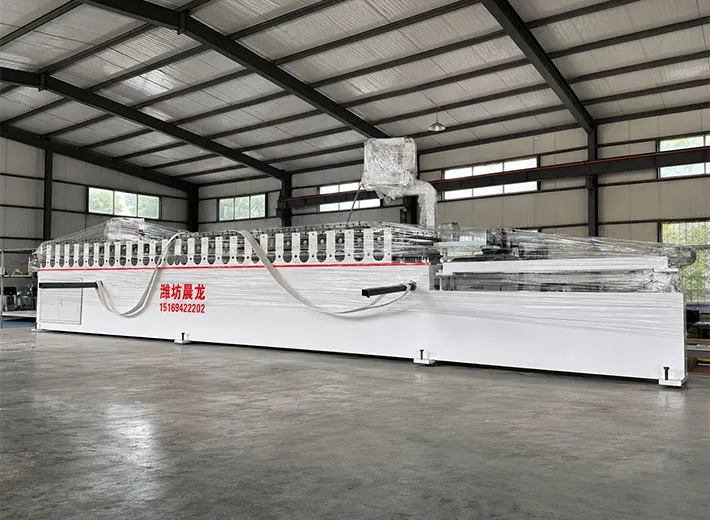
Разматыватель удерживает рулон стали и подает полосу в линию с регулируемой скоростью. Механические модели используют тяговое усилие расположенного ниже по потоку стана и фрикционный тормоз; гидравлические модели разжимают и сжимают оправку под давлением и могут работать с более тяжелыми рулонами, требуя меньше ручной настройки. Масса рулона, внутренний диаметр и наличие в комплекте тележки для рулона — три параметра, которые здесь меняют цену, причем ни один из них не опубликован в виде фиксированного диапазона: они определяются для каждого проекта.
Уточните: на какой массу рулона, а также внутренний и наружный диаметры рассчитана оправка при фактической толщине материала, с которым вы работаете?
Рулонная сталь имеет остаточный изгиб после сматывания и поперечную кривизну. Правильная машина пропускает полосу между смещенными верхними и нижними роликами, снимая остаточные напряжения до того, как материал попадет на формующие клети. Если пропустить этот этап при работе с тонким оцинкованным металлом, скручивание проявится позже в виде изогнутого готового профиля, хотя обычно в этом ошибочно винят профилировочную оснастку.
Chenlong указывает правильные машины и машины для правки листа как отдельную позицию каталога, отличную от рассмотренного выше правильного устройства. На практике различие заключается в месте выполнения коррекции: правильный узел часто интегрируется в состав группы подачи и устраняет остаточную серповидность непосредственно перед подающим устройством, тогда как отдельная машина для правки листа рассчитана на ширину рулона и выполняет основное снятие внутренних напряжений. На линиях для узкой полосы эти два устройства часто объединяют в одной раме.
Сервоподающее устройство подаёт отмеренную длину полосы и останавливает её с точностью, достаточной для того, чтобы пуансон попадал в одно и то же положение на каждой детали. Chenlong публикует варианты брендов для этой станции: Yaskawa, Delta или индивидуально подобранный вариант, указанный в строке шкафа управления, линия для производства кабельных лотков, а также для линии производства стеллажей. Выбор подающего устройства — один из немногих компонентов, для которого покупатель может указать конкретного поставщика без перепроектирования линии.
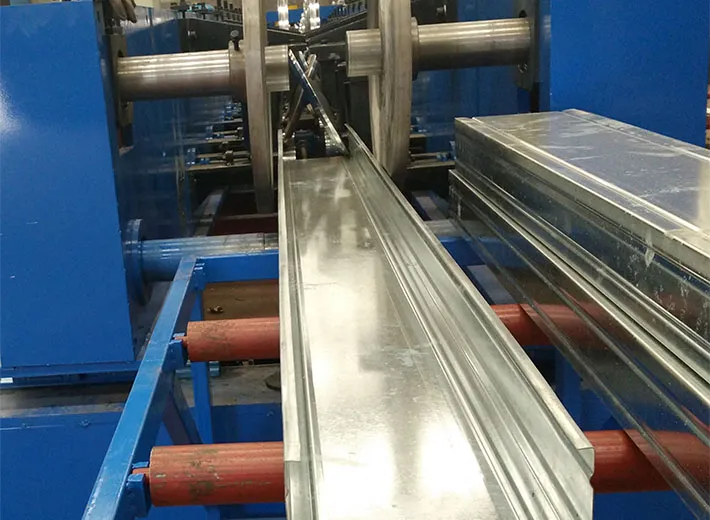
Пробивка в линии создает пазы, замочные отверстия и монтажные отверстия, благодаря которым профиль можно использовать: перфорацию в кабельном лотке и отверстия с заданным шагом на стойке стеллажа. При ЧПУ-пробивке рисунок изменяется программой; при гидравлической пробивке — заменой оснастки, которую дешевле приобрести, но дольше перенастраивать.
Для линии производства стеллажей заявлены материалы штампов: Cr12MoV, SKD11 или DC53 — выбор зависит от материала и области применения. От этого выбора зависит, сколько ударов выдержит штамп до перешлифовки, поэтому этот параметр должен быть указан в коммерческом предложении, а не подтверждаться устно.
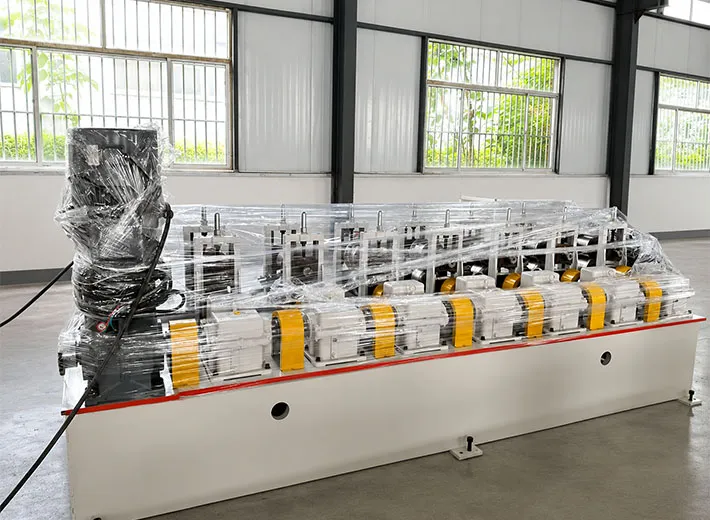
Профилегибочный стан — это основа линии. Ряд клетей постепенно сгибает плоскую полосу, формируя готовое поперечное сечение; каждая клеть принимает на себя небольшую долю общей деформации. Количество клетей определяется геометрией профиля, толщиной материала и пределом текучести марки — а не уровнем из каталога.
Chenlong описывает линию для производства кабельных лотков как оснащённую модульной регулируемой системой профилирования, рассчитанной на выпуск лотков разных спецификаций. Это важно, если покупатель ожидает, что одна линия сможет обслуживать изделия нескольких ширин.
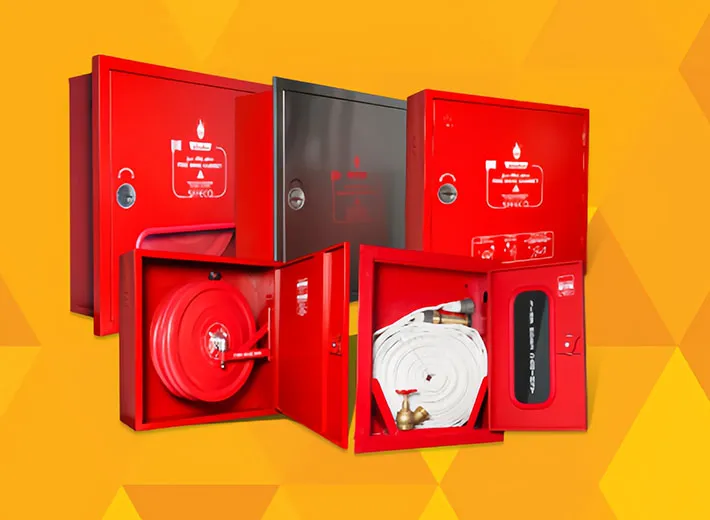
Гибочный станок обрабатывает элементы, которые стан не может сформировать за один непрерывный проход: возвратные загибы на концах, угловые сгибы, фланцевые замыкания на деталях шкафов и корпусов. При изготовлении корпусов, например корпуса для защиты от пожара корпусов — именно эта станция часто определяет, заканчивается ли линия готовым компонентом или полуфабрикатом, которому всё ещё требуется гибочный пресс в другом месте предприятия.
Лазерная сварка соединяет швы и приваривает усилители непосредственно в потоке. Она концентрирует тепло в узкой зоне, что по сравнению с обычными способами сварки швов ограничивает деформацию тонколистового материала. Нужна ли линии сварка вообще — это вопрос продукта, а не оборудования: многие профили для лотков и прогоны поставляются без сварки.
Резка в размер может выполняться до профилирования, после него или непосредственно в процессе. Установки с резкой после профилирования отрезают готовый профиль, сохраняя точность поперечного сечения; установки с предварительной резкой режут плоскую полосу и уменьшают износ режущего инструмента, но при этом допускают более значительное накопление допусков по всей линии. Метод резки — это станция, которую чаще всего оставляют без уточнения в сравнительном коммерческом предложении, хотя впоследствии её изменение обходится очень дорого.
На выходном участке сформированные отрезки принимаются и укладываются в штабель. Обычный приёмный стол требует ручной работы. Паллетайзер выполняет укладку автоматически и фактически определяет верхний предел производительности линии: даже стан, способный работать с высокой скоростью, будет работать в темпе оператора, собирающего детали, если выходной участок был спроектирован по остаточному принципу.
Для трёх производственных линий Chenlong опубликованы настраиваемые диапазоны параметров. На участке подачи полосы они во многом пересекаются, а различия начинаются там, где страницы перестают раскрывать данные.
| Параметр | Линия для производства шкафов и распределительных устройств | Линия для производства кабельных лотков | линия для производства стеллажей для складов и супермаркетов |
| Подходящие материалы | SPCC, SPHC, SGCC, SUS, алюминий, SECC | SPCC, SPHC, SGCC, SUS, алюминий, SECC | SPCC, SPHC, SGCC, SUS, алюминий, SECC |
| Ширина сырьевого материала | 10–2,000 mm | 10–2,000 mm | 10–2,000 mm |
| Толщина прокатываемого материала | 0.2–10 mm | 0.2–10 mm | 0.2–10 mm |
| Производственная мощность | 0–50 м/мин | 0–50 м/мин | 0–50 м/мин |
| Мощность двигателя машины | Не раскрывается | Не раскрывается | 3–200 kW |
| Напряжение | Не раскрывается | Не раскрывается | 110–380 В, с адаптацией к местной электросети |
| Материал штампа для пробивки | Не раскрывается | Не раскрывается | Cr12MoV, SKD11, DC53 |
| Сервоподача | Yaskawa, Delta, по индивидуальному заказу | Yaskawa, Delta, по индивидуальному заказу | Yaskawa, Delta |
| Пробивка в линии | Да | Да, с сервоподачей | Да |
Все они описываются как настраиваемые под требования проекта, поэтому рассматривайте их как общий диапазон возможностей данного семейства оборудования, а не как спецификацию какой-либо конкретной поставленной машины. Линия, рассчитанная на работу с оцинкованным лотком толщиной 1,5 мм и фиксированной шириной, не обладает возможностью обработки материала толщиной 0,2–10 мм; её возможности определяются тем, под какие параметры рассчитаны её клети, двигатель и оснастка.
Предположение, что показатели одной линии описывают каждую линию. Для линии стеллажей опубликованы мощность двигателя, напряжение и материал матрицы. Для линий кабельных лотков и шкафов эти данные не приводятся. Это разница в объеме раскрываемой информации, а не свидетельство идентичности остальных линий. Перенос показателя между товарными семействами — самая распространенная ошибка при сравнении поставщиков только по опубликованным страницам.
Рассматривать точность профилирования как одно-единственное число. Собственные опубликованные материалы Chenlong здесь неоднородны: в материалах каталога указано, что ЧПУ может обеспечивать точность до ±0,1 мм, тогда как в разделе главной страницы, посвящённом электротехнике и энергетике, указана точность профилирования ±0,5 мм. Обе цифры существуют, и они не взаимозаменяемы. Точность зависит от профиля, марки материала, толщины и того, какой размер измеряется: шаг отверстий, общая ширина и угол фланца не выдерживаются с одинаковым допуском. Прежде чем это обретёт практический смысл, запросите у любого поставщика, чтобы значение было указано для конкретного размера на вашем чертеже.
Глоссарий компонентов имеет аспект соответствия требованиям, поскольку эти станции поставляются в составе единого комплекса и обычно оцениваются как одно оборудование. Стандарт ISO 12100:2010 «Безопасность машин. Общие принципы конструирования. Оценка риска и снижение риска», опубликованный Международной организацией по стандартизации, устанавливает используемые обычно для этого класса оборудования принципы выявления опасностей и снижения рисков.
Для машин, размещаемых на рынке ЕС, Европейская комиссия указывает, что Директива 2006/42/EC применяется до 20 января 2027 года, а с этой даты ее заменяет Регламент (ЕС) 2023/1230. Линия, заказанная сейчас с 40–60-дневным сроком изготовления нестандартного оборудования, может попасть на период перехода, поэтому вопрос о том, в соответствии с какой нормативной базой будет подготовлена документация, следует решать на этапе заказа, а не поставки.
Приобретение всех станций в составе одной интегрированной линии обеспечивает единую архитектуру управления, единый процесс пусконаладки и наличие одной ответственной стороны в случае, если сформированная деталь выходит за пределы допуска. В отличие от инженерных справочных материалов в учебном стиле, которые преобладают в результатах поиска по этой теме, спецификация компонентов поставщика показывает, что именно фактически включено в коммерческое предложение, а не то, что теоретически возможно, — однако она также составлена стороной, продающей линию. Поэтому в приведённой выше таблице параметров нераскрытые поля помечены как таковые, а не заполнены предположениями.
Реальная цена интеграции — снижение гибкости. Линия, спроектированная под одно семейство профилей, хорошо работает с ним и адаптируется к действительно иному поперечному сечению только за счёт новой оснастки, а иногда и новых клетей. Предприятия с непредсказуемым ассортиментом иногда выигрывают от отдельных машин и ручной передачи деталей между ними, соглашаясь на более низкую производительность ради возможности перенастройки. Предприятия со стабильным каталогом продукции редко жалеют об интеграции.
Опубликованного прайс-листа не существует, и любая сумма, названная без ваших чертежей, не является ценой. Инженеры Chenlong решения с учётом чертежей профиля заказчика, характеристик материала, размеров изделия, требуемой скорости производства, требований к перфорации, уровня автоматизации и конфигурации линии; поэтому цена рассчитывается для каждого проекта и указывается в коммерческом предложении.
Опубликованные коммерческие условия:
О: Нет. Книга Джорджа Т. Халмоса «Справочник по профилированию» (CRC/Taylor & Francis) — инженерное справочное издание, посвященное теории профилирования, разработке схемы формовки и расчету оснастки. Эта страница представляет собой глоссарий поставщика, посвященный машинам производственной линии. Если вы проектируете профилировочную оснастку, правильным источником будет эта книга; если же вы выбираете или покупаете линию, такой перечень станций будет более непосредственно полезен.
A: Это определяется поперечным сечением, толщиной и маркой материала, а не стандартным количеством, поэтому число клетей устанавливается на этапе проектирования после предоставления чертежа. Любое количество клетей, предложенное до рассмотрения чертежа, является оценочным.
О: Иногда. Chenlong описывает модульную регулируемую конструкцию профилирования линии для производства кабельных лотков, предназначенную для работы с лотками разных спецификаций. Возможности такой настройки зависят от степени сходства поперечных сечений: изменения ширины и глубины адаптировать проще, чем другую последовательность гибки.
A: Пробивка отверстий в потоке устраняет один этап перемещения и сохраняет привязку положения отверстий к процессу формовки. Отдельная пробивка упрощает линию и её легче обосновать, когда схемы отверстий постоянно меняются в небольших партиях.
О: Повторяемость позиционирования при перфорации, а также запасные части и сервисная сеть, которые стоят за этим. Для линий производства шкафов, кабельных лотков и стеллажей опубликованы варианты Yaskawa, Delta и индивидуальные решения, поэтому предпочитаемый бренд обычно можно указать уже на этапе заказа.
A: Резка после формовки сохраняет готовое поперечное сечение и подходит для точной длины; резка до формовки уменьшает износ ножа и подходит для больших объёмов одинаковых деталей. Укажите в запросе допустимое отклонение по длине и позвольте ему определить выбор, вместо того чтобы принимать метод, установленный в коммерческом предложении по умолчанию.
Техническая команда Chenlong — технический автор компании Weifang Chenlong Intelligent Technology Co., Ltd.
Сайт Техническая команда Chenlong представляет инженерную и научно-исследовательскую компетентность компании в области оборудования для холодного профилирования, автоматизированных производственных линий по индивидуальному заказу, оснастки и точных холодногнутых стальных профилей. Chenlong занимается производством оборудования для холодного профилирования с 2006 года и располагает собственными производственными предприятиями, оснащёнными станками с ЧПУ, производственными возможностями по изготовлению оснастки, ресурсами для индивидуального проектирования и профессиональной командой R&D. Технические решения компании охватывают применение в складском хозяйстве и стеллажных системах, электротехническом и энергетическом оборудовании, пожарной безопасности, строительстве, автомобильном производстве и выпуске индивидуальных промышленных профилей; компания обслуживает клиентов более чем в 50 странах.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Мы ответим вам в течение 24 часов. Если для срочного случая, пожалуйста, добавьте WhatsApp/WeChat: +8613863639320,. Или позвоните по телефону +8613863639320.
*Мы уважаем вашу конфиденциальность и защищаем всю информацию.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять незапрашиваемые электронные письма или рекламные сообщения.