


الشركة
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 09:56
الفريق الفني لدى Chenlong | المؤلف الفني للشركة | نُشر في 4 سبتمبر 2026
تُشكّل معدات التشكيل بالدرفلة على البارد لفائف الفولاذ المسطحة في مقطع متواصل ذي شكل ثابت عند درجة حرارة الغرفة، باستخدام بكرات مزدوجة بدلاً من الحرارة أو مكبس ذي ضربة واحدة. ويميّز مصطلح «البارد» هذه العملية عن الدرفلة على الساخن، التي يُعاد فيها تشكيل الفولاذ فوق درجة حرارة إعادة التبلور في مرحلة التصنيع بالمصنع، قبل وصول اللفائف إلى خط التشكيل بالدرفلة بوقت طويل.
تعالج كل آلة تشكيل بالدرفلة في السوق لفائف سبق أن دُرفلت على البارد أو الساخن في مصنع الفولاذ؛ وهذه خاصية للمادة الخام وليست لمعدات التشكيل نفسها. أما «التشكيل بالدرفلة على البارد» فيصف عملية التشكيل: إذ يمر الشريط عبر بكرات في درجة الحرارة المحيطة، ويتصلب قليلًا بفعل التشغيل أثناء ثنيه، بدلًا من تسخينه لتسهيل إعادة تشكيله.
يهم هذا المشترين لأنه يحدد توقعاتهم بشأن التفاوتات المسموح بها وسلوك المادة. فالمقاطع المشكّلة على البارد تحقق تفاوتات أبعاد أضيق من الأشكال المشكّلة على الساخن، لكن المادة تكون أقل مطيلية أيضًا؛ وهذا أحد أسباب اعتماد التشكيل التدريجي عبر عدة حوامل للبكرات، بدلًا من محاولة الوصول إلى الشكل النهائي في تمريرة أو تمريرتين.
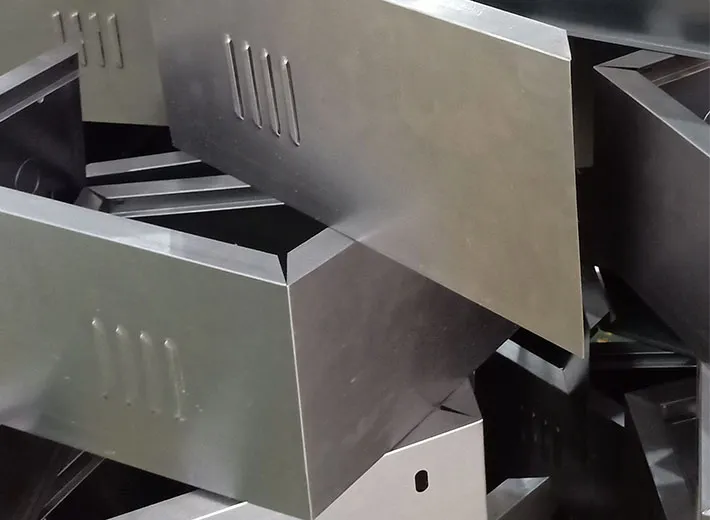
قد يبدو خطّان للتشكيل بالدرفلة متشابهين في ورقة المواصفات، لكنهما قد يختلفان كثيرًا من حيث ما يقدمانه للمشتري، لأن العوامل المهمة ليست دائمًا أول ما يُذكر في الكتيّب.
| المتغير | لماذا يغيّر ذلك عرض السعر |
| نطاق عرض المادة الخام | Determines maximum profile size the line can produce |
| نطاق سماكة الدرفلة | يحدد سماكات الفولاذ التي يمكن للخط تشكيلها دون توقف أو تشقق |
| سرعة الإنتاج (م/دقيقة) | يؤثر في معدل الإنتاج، وغالبًا في متطلبات دقة أدوات التشكيل |
| التثقيب ضمن خط الإنتاج | يضيف محطة ومتطلبًا للمزامنة وتكلفة إضافية |
| العلامة التجارية لوحدة التغذية المؤازرة | تختلف خيارات Yaskawa وDelta وغيرها في دقة التكرار والسعر |
| مستوى الأتمتة | Manual changeover vs quick-change tooling vs fully automated stacking |
| توافق المواد | تتصرف مواد SPCC وSPHC وSGCC والفولاذ المقاوم للصدأ والألومنيوم بطرق مختلفة عند مرورها عبر البكرات نفسها |
في خطوط الإنتاج المنشورة من Chenlong — للخزائن والمعدات الكهربائية، صينية كابلات، و معدات تصنيع رفوف المستودعات — تشمل نطاقات الضبط المعلنة عرضاً للمواد الخام من 10 إلى 2,000 مم، وسُمك درفلة من 0.2 إلى 10 مم، وسرعة إنتاج من 0 إلى 50 م/دقيقة، مع خيارات لوحدة التغذية المؤازرة تشمل Yaskawa وDelta أو بدائل مخصصة. وتُضبط هذه النطاقات وفقاً لكل مشروع بدلاً من أن تكون ثابتة لكل تطبيق، وهذا معيار متبع في القطاع وليس قيداً خاصاً بـ Chenlong.
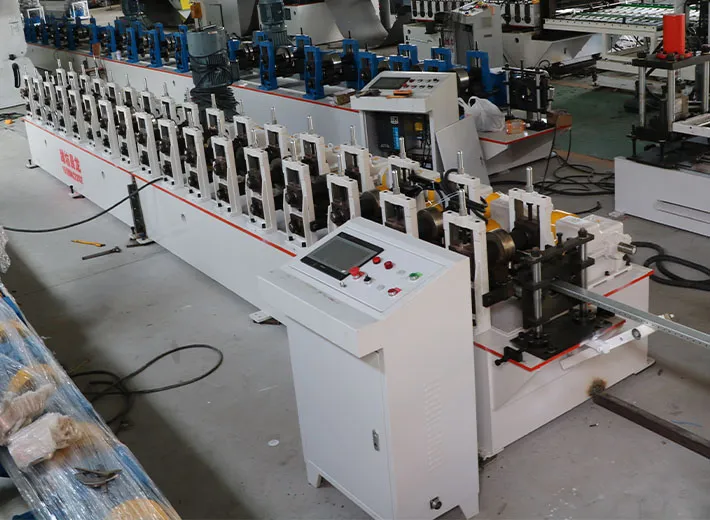
A vague request — “I need a roll forming machine” — gets a vague answer. Suppliers configuring equipment to your project need specific inputs to quote accurately:
يُعد تخطي الخطوة 2 الثغرة الأكثر شيوعاً — إذ يطلب المشترون عروض أسعار بناءً على السُمك الأكثر شيوعاً لديهم، ثم يكتشفون في منتصف المشروع أن تشغيلة ذات سُمك أكبر بين الحين والآخر تقع خارج النطاق المعتمد للماكينة.
قد يكون من المغري افتراض أن الخط المؤتمت بالكامل — الذي يضم التثقيب ضمن الخط والتكديس الآلي ويتطلب الحد الأدنى من التدخل اليدوي — هو الخيار الأفضل للشراء تلقائيًا. وغالبًا ما يصح ذلك عند إنتاج مقطع واحد بكميات كبيرة. لكن عند الإنتاج بكميات أقل أو عند تغيير المقاطع كثيرًا، قد يؤدي تعقيد أدوات التشكيل الإضافية وعمليات التبديل في الخط عالي الأتمتة إلى إبطاء العمل بدلًا من تسريعه؛ فزيادة المحطات المؤتمتة تعني عمومًا زيادة خطوات الإعداد عند الانتقال من مهمة إلى أخرى. وتناسب مستوى الأتمتة مع حجم الإنتاج الفعلي وتنوع المقاطع أهم من تعظيم الأتمتة لمجرد الأتمتة.
مقارنةً بشراء آلة جاهزة من الكتالوج، فإن خطاً مهيأً حسب الطلب changes more than just the tooling — it typically changes the delivery timeline and the level of drawing review involved before production starts. Chenlong’s published lead times run 20–30 business days for standard equipment and 40–60 business days for custom equipment, with commercial terms of T/T or L/C and a 30% deposit on order confirmation, balance due after inspection and before shipment. Buyers evaluating multiple suppliers should confirm whether a quoted timeline starts from order confirmation or from final drawing approval — those aren’t always the same date.
ج: لا. المقصود هو أن عملية التشكيل نفسها، أي ثني اللفائف لإعطائها شكل المقطع، تتم في درجة الحرارة المحيطة. وقد تكون لفائف الفولاذ دُرفلت على الساخن أو البارد سابقًا في مصنع الفولاذ؛ وهذه خطوة منفصلة عن خط التشكيل.
ج: غالبًا نعم، ضمن قائمة المواد المتوافقة المنشورة، لكن تشغيل مواد مختلفة قد يتطلب ضبط ضغط البكرات أو السرعة بصورة مختلفة، حتى عند استخدام أدوات التشكيل نفسها. تأكد من التحقق من ذلك عمليًا لمجموعة المواد التي تستخدمها تحديدًا، بدلًا من افتراضه.
ج: يُحدَّد السعر بناءً على عرض سعر خاص بالمشروع في جميع أنحاء القطاع، لأن التهيئة تعتمد على رسومات المقطع ومواصفات المواد والأبعاد والسرعة ومستوى الأتمتة. ولا يوجد سعر ثابت في الكتالوج يمكن تقديمه دون هذه المعلومات.
A: It can be, depending on tooling condition and remaining service life — see our dedicated guide on what to check when evaluating new versus used equipment.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
سوف نرد عليك خلال 24 ساعة. إذا كانت الحالة عاجلة، يرجى إضافة واتساب/وي تشات: +8613863639320، أو الاتصال مباشرة على +8613863639320.
*نحن نحترم خصوصيتك وجميع المعلومات محمية.
سنستخدم معلوماتك فقط للرد على استفسارك ولن نرسل أبدًا رسائل بريد إلكتروني غير مرغوب فيها أو رسائل ترويجية.