


Компания
18 November 2026
Temporary Power Distribution Boxes: Uses and Sourcing Guide
A temporary power distribution box is a portable enclosure that takes one incoming supply …
 10:20
Техническая команда Chenlong | Корпоративный технический автор | Опубликовано 7 сентября 2026 года
Проектирование профилегибочных станков определяется тремя взаимосвязанными факторами: сколько формовочных клетей требуется для целевого профиля, из чего изготовлена оснастка и с какой скоростью может работать линия без ущерба для точности профилирования. Ни один из них не выбирается изолированно: изменение одного параметра обычно требует компромисса по двум другим.
Часто предполагается, что профилегибочные станки поставляются в стандартных размерах с фиксированным количеством клетей. На практике количество клетей напрямую определяется геометрией целевого профиля — в частности, числом переходов гибки, необходимых для получения из плоской полосы окончательного поперечного сечения без чрезмерной нагрузки на материал при каком-либо одном гибе.
Для простого открытого швеллера может потребоваться сравнительно немного клетей. Профилю с несколькими отгибами полок, замковым соединением или малым радиусом гиба требуется больше клетей, поскольку каждый дополнительный переход формовки необходимо распределить по достаточному числу позиций во избежание растрескивания или чрезмерного пружинения по линии гиба. Именно эта логика делает кабельный канал профиль — часто имеющий пробивную перфорацию и формованный загиб кромки — представляет собой совсем другую инженерную задачу, чем обычный C-образный прогон, даже если оба изготавливаются из рулонной стали для холодного профилирования.
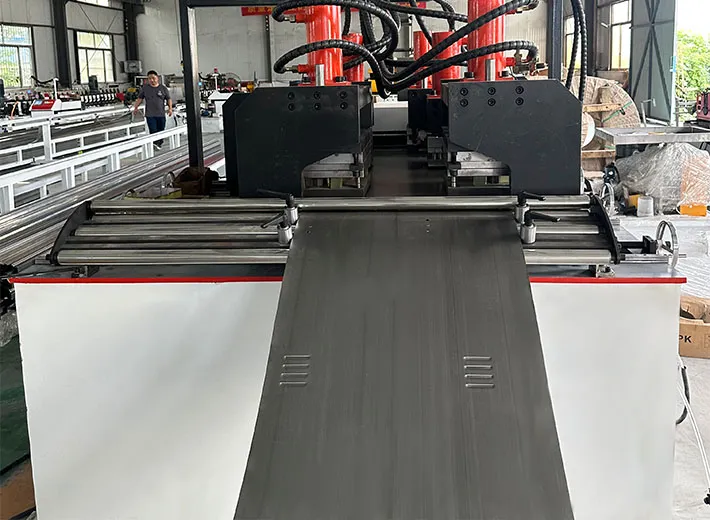
Инженеры проектируют последовательность переходов гибки — так называемый «цветок гибки» (roll flower или flower pattern) — еще до того, как определяют необходимое количество клетей в линии. Каждая клеть в таком «цветке» представляет собой один последовательный шаг гибки, рассчитанный так, чтобы ни на одной клети угол гиба не увеличивался слишком резко. Проектирование переходов гибки — это полноценная самостоятельная дисциплина со множеством нюансов, заслуживающая отдельного детального разбора; мы готовим специализированное руководство по расчету «цветка гибки» и добавим ссылку на него на этой странице, как только оно будет опубликовано. Пока же практический вывод заключается в том, что количество клетей является прямым следствием геометрии переходов гибки, а не параметром, который выбирается произвольно.
Покупатели, выясняющие, «из чего сделаны валки», часто получают два принципиально разных ответа в зависимости от того, о какой именно части инструментальной оснастки идет речь, а поставщики на своих сайтах далеко не всегда четко их разграничивают.
Материал формовочных валков — профилированных роликов, выполняющих непосредственную гибку, — обычно представляет собой закаленную инструментальную сталь, выбранную с учетом износостойкости при непрерывном трении о движущуюся рулонную полосу. В опубликованных технических характеристиках Chenlong конкретная марка стали для формовочных валков не указана; эти сведения не раскрываются и требуют уточнения под каждый конкретный проект.
Материал пробивного штампа (для линий со встроенной пробивкой) — это отдельный вопрос, ответ на который приводится для линии Chenlong по производству полок и стеллажей: Cr12MoV, SKD11 или DC53, в зависимости от пробиваемого металла и условий эксплуатации. Это инструментальные стали именно для узла вырубки и пробивки, а не для самих формовочных валков, поэтому при сравнении коммерческих предложений не следует отождествлять эти позиции.
| Компонент оснастки | Вопрос о материале | Статус |
| Формовочные валки (гибочные клети) | Марка стали для профилирующих роликов | Не раскрывается — уточняется под конкретный проект |
| Пробивные штампы | Марка стали для комплектов пуансона и матрицы | Опубликовано для линии производства стеллажей: Cr12MoV, SKD11 или DC53 |
Производительность часто преподносится в рекламе как ключевой показатель, однако скорость на самом деле является результатом проектных расчетов, ограниченным двумя рассмотренными выше факторами. Большее количество клетей, как правило, означает большую длину линии и большую площадь контакта полосы с роликами на каждом цикле, что влияет на предельную скорость работы линии без потери точности подачи или нарушения геометрии профиля. Для линии с заявленной производительностью в диапазоне 0–50 м/мин — диапазоне Chenlong перечисляет на ряде производственных линий — представляет собой предельный максимум, настроенный для конкретного комплекта оснастки, а не универсальное значение, применимое независимо от сложности профиля или толщины материала.
Именно поэтому увеличение скорости на действующей линии — это не просто перенастройка двигателя или привода. Работа на скорости, превышающей расчетные параметры «цветка профилирования» и расстояния между клетями, обычно сначала проявляется в нестабильности угла гиба или уводе полосы, и лишь затем приводит к глухому заклиниванию.
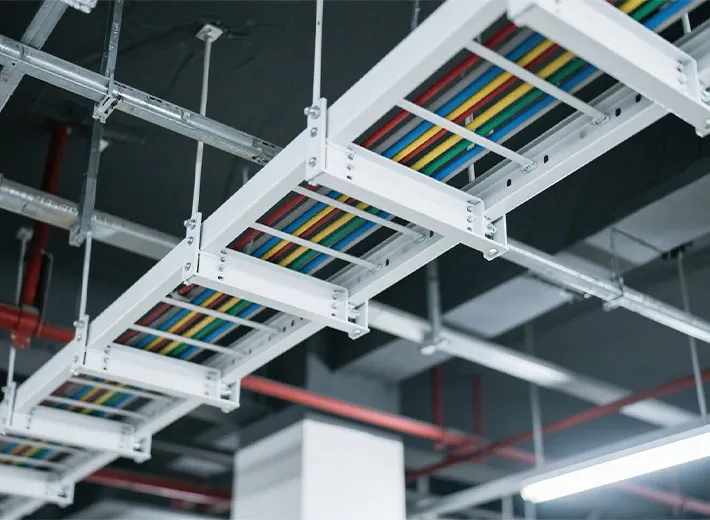
Можно предположить, что «большее количество формующих клетей» означает более совершенную или качественную машину. Но это не обязательно так. Для профиля, которому действительно требуется 10 переходов гибки, чтобы сформироваться без растрескивания, потребуется примерно столько же клетей независимо от качества изготовления — добавление клетей сверх необходимого по схеме формовки не улучшает результат, а лишь увеличивает длину линии и затраты. Важно не само большое число, а соответствие количества клетей требованиям геометрии конкретного профиля.
Решения на уровне клетей и оснастки также влияют на безопасность, поскольку большее количество клетей означает больше точек защемления и больше мест, к которым оператору может потребоваться доступ во время замены оснастки. Стандарт ISO 12100:2010 устанавливает общие принципы выявления опасностей, связанных с машинами, и снижения рисков как при проектировании, так и при эксплуатации. Это особенно важно в данном случае, поскольку схема расположения клетей, разработанная только с учётом качества формовки, без учёта размещения ограждений и доступа для переоснастки, создаёт пробелы в безопасности, которые после изготовления машины устранить сложнее, чем предусмотреть с самого начала.
Два поставщика, рассчитывающие стоимость для одного и того же профиля, могут обоснованно заложить разное количество клетей, и оба будут правы — всё зависит от их подхода к схеме переходов формовки (flower design) и выбора стали для инструмента. Вместо того чтобы просто сравнивать количество клетей как отдельную цифру, попросите каждого поставщика подробно объяснить, почему в его проекте выбрано именно такое число для вашего профиля. В ответе должны фигурировать геометрические особенности гибки вашей детали, а не шаблонное утверждение вроде «чем больше клетей, тем выше точность».
О: Как правило, да, поскольку большее число клетей означает больше оснастки, большую общую длину линии и больше приводных узлов. Однако правильнее оценивать не то, в каком предложении число клетей больше, а соответствует ли их количество сложности гибки вашего профиля.
О: Это спланированная последовательность постепенных гибов, выполняемых каждой формующей клетью; её составляют до окончательного определения количества клетей. Это достаточно отдельная тема, заслуживающая подробного объяснения, — мы добавим здесь ссылку, когда материал будет опубликован.
О: Не обязательно, и поставщики не всегда это уточняют. Публикуемая информация о штамповой стали (Cr12MoV, SKD11, DC53) относится конкретно к пробивным штампам; марку стали для формующих роликов следует согласовывать отдельно для каждого проекта.
О: Надежного результата это не даст. Скорость ограничена компоновкой клетей и схемой переходов («цветком профилирования»), под которые рассчитывалась линия. Превышение этой расчетной скорости обычно приводит к нестабильности углов гиба еще до того, как возникнет аварийный останов.
A temporary power distribution box is a portable enclosure that takes one incoming supply …
Seven electrical panel board types explained for cabinet and switchgear manufacturers, plu…
Мы ответим вам в течение 24 часов. Если для срочного случая, пожалуйста, добавьте WhatsApp/WeChat: +8613863639320,. Или позвоните по телефону +8613863639320.
*Мы уважаем вашу конфиденциальность и защищаем всю информацию.
Мы будем использовать вашу информацию только для ответа на ваш запрос и никогда не будем отправлять незапрашиваемые электронные письма или рекламные сообщения.